Dernière mise à jour : 20 octobre 2026 | Par l’équipe d’ingénierie métallique XHX
Un service de poudre à revêtement applique une finition polymère sèche sur la tôlerie en pulvérisant une poudre chargée électrostatiquement sur une pièce reliée à la terre, puis en la faisant cuire dans un four jusqu’à ce qu’elle s’étale en un film continu. Chez XHX Metal, le service de poudre à revêtement est réalisé sur des pièces découpées, formées et soudées au sein d’une usine de 2 000 m² située à Dongguan, en Chine, aux côtés de la découpe laser, de l’estampage CNC, de la cintrage et de la soudure.
Cet article s’adresse aux acheteurs et ingénieurs qui spécifient une finition plutôt qu’une pièce brute : ce que couvre un service de poudre à revêtement, les pièces et matériaux auxquels il convient, ce qui détermine l’épaisseur du film et l’adhésion, ce qui peut mal se passer et comment cela est prévenu, la durée des travaux, les documents qui prouvent la finition, et trois exemples de commande avec volumes et fourchettes de prix.
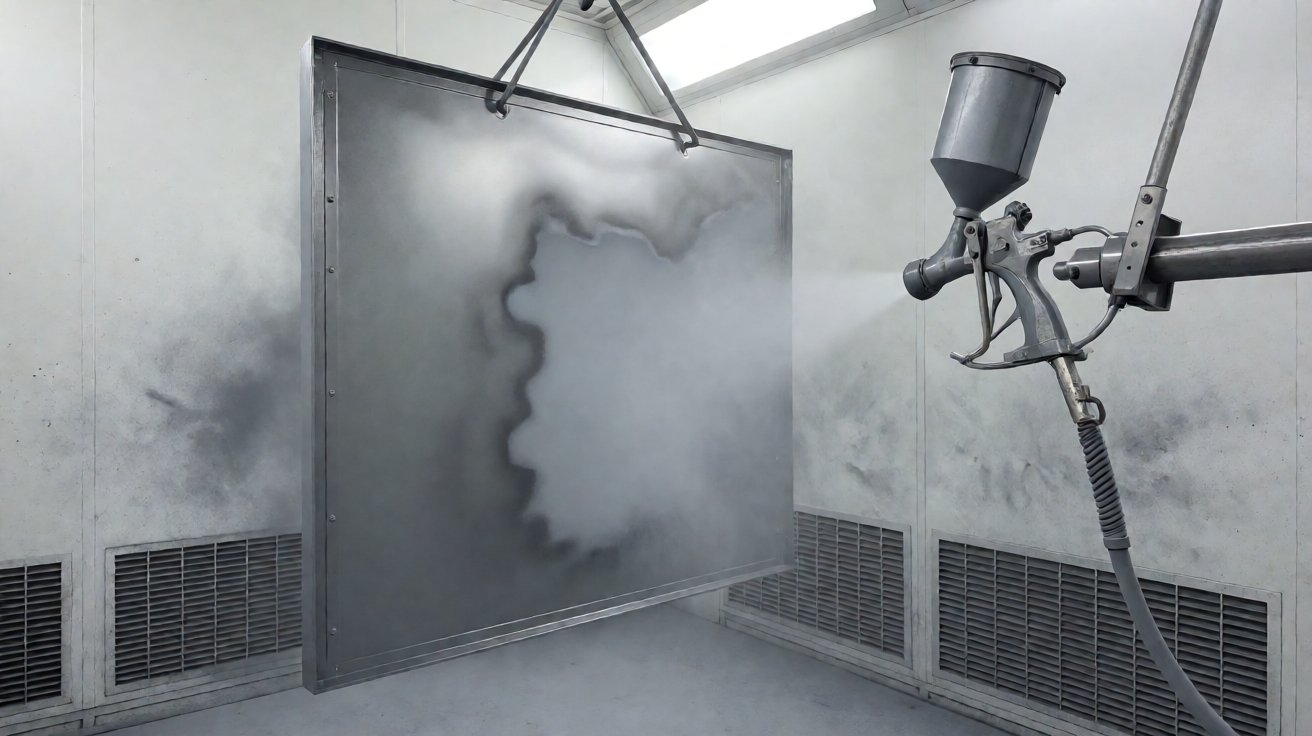
Figure 1: Un service de revêtement poudre appliquant un panneau de tôlerie d’un boîtier dans une cabine électrostatique.
Service de revêtement poudre : ce que nous fournissons
Portée du service
Que fait réellement un service de revêtement poudre ? Il effectue quatre étapes séquentielles : le prétraitement pour permettre au métal d’accepter la finition, l’application de la poudre chargée par pistolet, le cuisson dans un four pour faire fondre et réticuler la pellicule, et l’inspection de l’épaisseur, de la couleur et de l’adhérence. Une pièce qui saute le prétraitement échouera en adhérence, même si elle a été pulvérisée avec soin.
Les acheteurs commandent un service de revêtement poudre soit sur des pièces que nous fabriquons, soit sur des pièces fournies par le client. Les deux sont estimés sur les mêmes réponses : substrat, taille de la pièce, couleur et brillance, épaisseur cible de la pellicule, exigences de masquage et quantité par lot.
Les pièces les plus souvent revêtues sont des panneaux de boîtier, des corps et portes d’armoires, des plaques de montage, des supports, des capots de machines, des châssis et des panneaux de ventilation à lattes. Un programme de boîtier contient généralement huit à vingt pièces, et les revêtir en un seul lot maintient une cohérence de couleur et de brillance sur l’ensemble de l’assemblage.
Prétraitement : l’étape sous-estimée par les acheteurs
Le prétraitement détermine si la finition reste en place dans un service de revêtement poudre. L’acier est dégraissé, puis soit phosphaté, soit traité avec un revêtement de conversion pour que la poudre puisse se lier chimiquement ainsi que mécaniquement. L’aluminium a besoin de son propre traitement de conversion, et la tôle galvanisée nécessite un processus qui n’agresse pas le zinc.
Un service de revêtement poudre qui saute ou raccourcit le prétraitement produit une finition qui semble correcte le jour de la livraison mais qui se détache en éclats six mois plus tard. La défaillance apparaît comme un écaillage de la finition sur un pliage ou un bord coupé, et non comme un défaut visible à la réception, raison pour laquelle les enregistrements de prétraitement comptent plus que l’apparence à l’entrée de marchandise.
Application, Cuisson et Contrôle des lots
L’application dans un service de revêtement poudre est électrostatique : le pistolet charge la poudre, la pièce mise à la terre l’attire, et la pellicule se construit jusqu’à ce que la pièce soit recouverte. La cuisson se déroule ensuite à une température et un temps de séjour définis par le fabricant de la poudre, typiquement autour de 180 à 200 degrés Celsius pour une période donnée, au cours de laquelle la poudre fond, coule et réticule.
Une cuisson insuffisante laisse une pellicule molle et vulnérable chimiquement ; une surcuisson jaunit les couleurs claires et peut rendre la pellicule cassante. Les deux sont contrôlés par les enregistrements du four plutôt qu’à l’œil, raison pour laquelle un service de revêtement poudre devrait être en mesure de présenter les journaux de cuisson du lot que vous avez reçu.
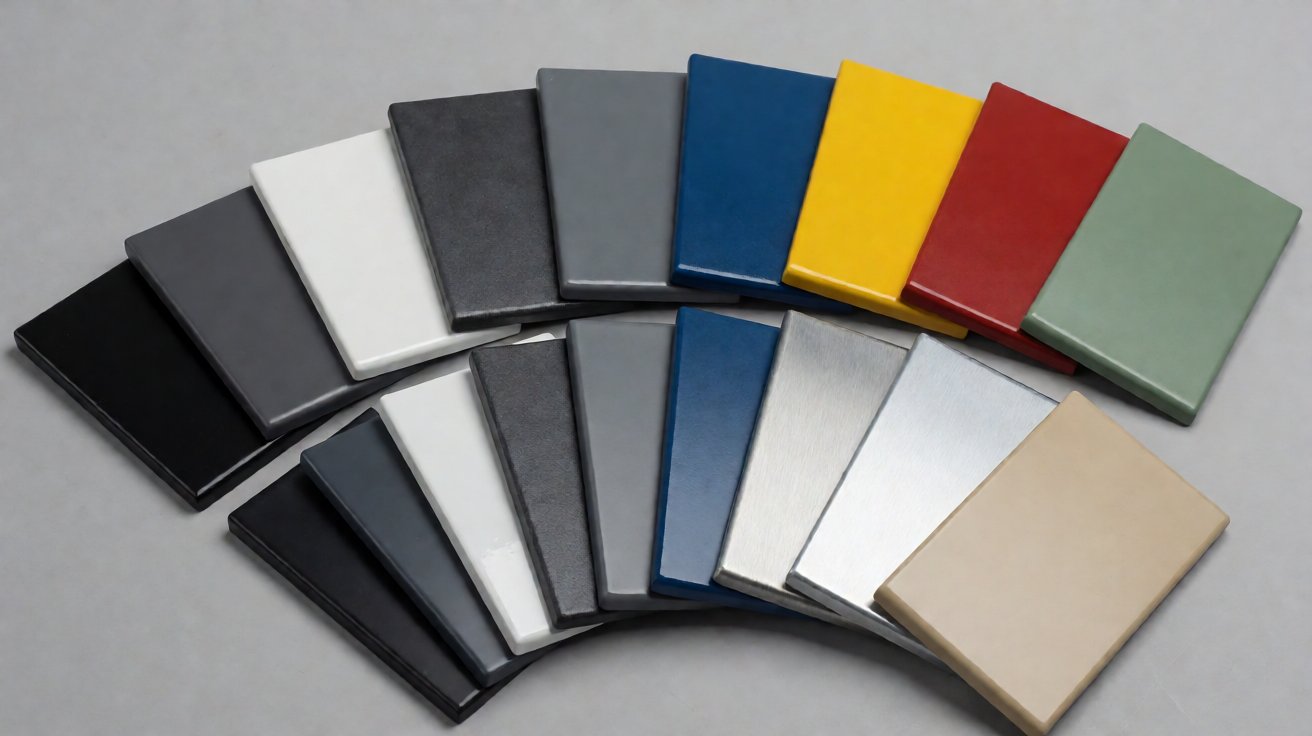
Figure 2: Échantillons de couleur à revêtement poudre montrant des finitions mates, satinées et brillantes sur des épaisseurs différentes.
Où un service de revêtement par poudres est utilisé
Boîtiers électriques et électroniques
Les boîtiers représentent la part la plus importante de la charge de travail pour un service de revêtement par poudres : armoires murales et au sol, coffrets de commande et de distribution, portes, plaques de raccordement et panneaux de fixation. Ces pièces sont jugées sur la constance de la couleur d’un assemblage et sur l’épaisseur de revêtement dans les angles, car une porte et son boîtier doivent correspondre à la lumière du jour.
Le revêtement des boîtiers comporte également un besoin fonctionnel que le travail décoratif n’a pas : la continuité à la terre. Les tiges, les surfaces de blindage et les faces d’assemblage sont masquées avant le revêtement pour que l’assemblage conduise, et ce masquage est convenu sur le plan et non décidé au poste de pulvérisation.
Caches, protections et cadres de machines
Les caches, protections, cadres et bases de machines constituent le deuxième groupe traité par un service de revêtement par poudres. Ils sont plus grands, souvent soudés et fréquemment spécifiés avec une finition texturée ou à faible éclat qui masque mieux les marques de manipulation qu’un film lisse brillant.
Les pièces soudées nécessitent plus de soin que les panneaux plats, car le revêtement doit recouvrir les cordons de soudure et les angles intérieurs sans comblage ni formation de zones sèches. Un service de revêtement par poudres qui pulvérise un ensemble soudé comme un panneau plat livrera de la rouille qui suinte à travers le cordon de soudure en une saison en extérieur.
Pièces extérieures, de rue et d’infrastructure
Le travail en extérieur est le troisième groupe, et celui qu’un service de revêtement par poudres doit maîtriser sur le plan de la corrosion : armoires de bord de route, pieux, cadres, panneaux de signalisation et supports structurels. Ici, la spécification est guidée par la durée de vie contre la corrosion plutôt que par l’apparence, donc le prétraitement, la chimie du revêtement et l’épaisseur du film sont tous augmentés, et le résultat d’un test de brouillard salin fait partie de l’exigence.
Les pièces extérieures portent également les plus longues attentes en matière de garantie, donc la spécification du revêtement est rédigée par rapport à une catégorie de corrosion plutôt qu’à une couleur. Cela signifie que la classe de prétraitement, la chimie de la poudre et l’épaisseur du film sont tous fixés avant le devis, et les preuves de test sont convenues en même temps.
Les ensembles associés sont listés sur la page produits, et le processus de revêtement se trouve aux côtés de la meulage et de la finition sur la page des capacités.
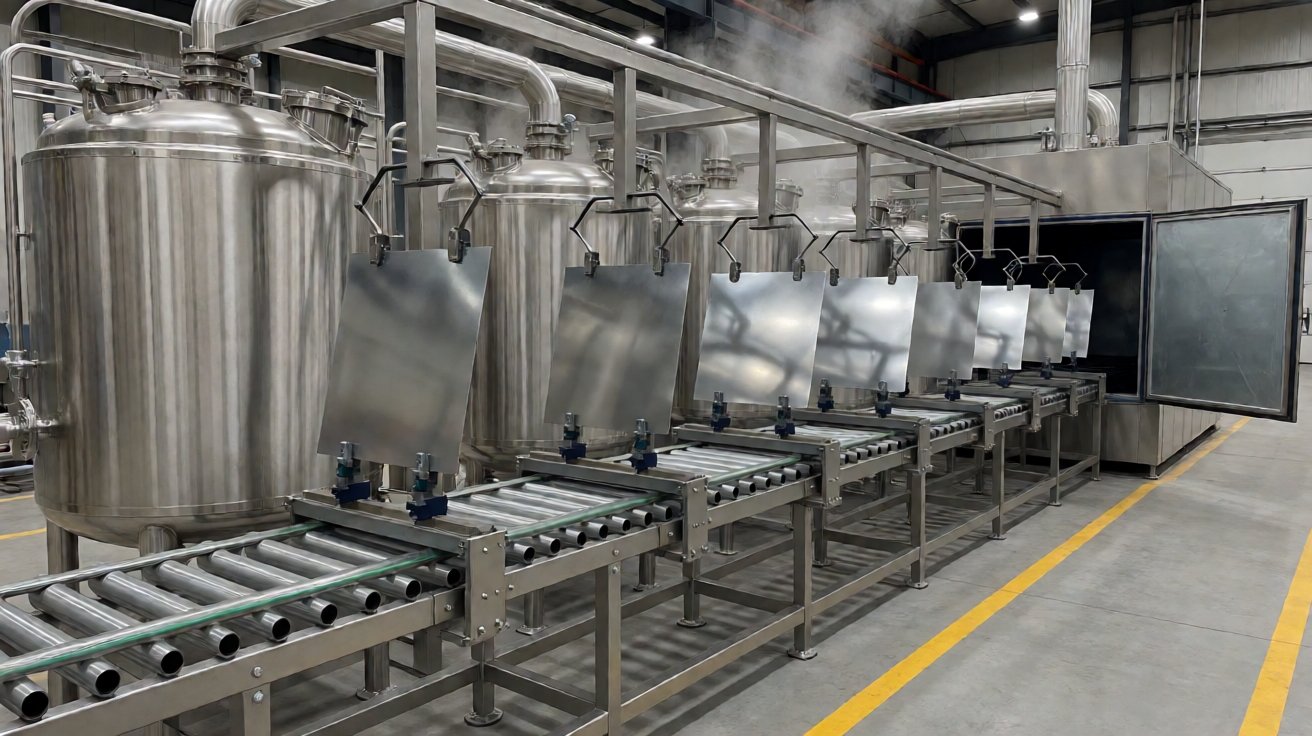
Figure 3 : Ligne de prétraitement pour service de revêtement par poudre : cuves de traitement et four de séchage sur convoyeur surélevé.
Matières, Couleurs et Spécification du Revêtement
Substrats et Comportement
L’acier laminé à froid est le substrat par défaut pour un service de revêtement par poudre et accepte la poudre de manière la plus prévisible. L’acier galvanisé par immersion ou par électro-galvanisation nécessite un prétraitement tolérant au zinc, sinon le revêtement gonfle en cloques lorsque le zinc réagit. L’aluminium nécessite son propre revêtement de conversion. L’acier inoxydable est rarement revêtu par poudre, sauf pour la couleur, car sa propre couche d’oxyde le protège déjà.
Les catégories de performance des revêtements et les méthodes d’essai sont décrites par ASTM International. Les pratiques de matériaux pour ces classes sont documentées par le American Iron and Steel Institute et SSINA. Lorsque l’aluminium est utilisé, l’Aluminum Association publie les désignations des alliages et des recuits qui déterminent la réponse de la surface au prétraitement.
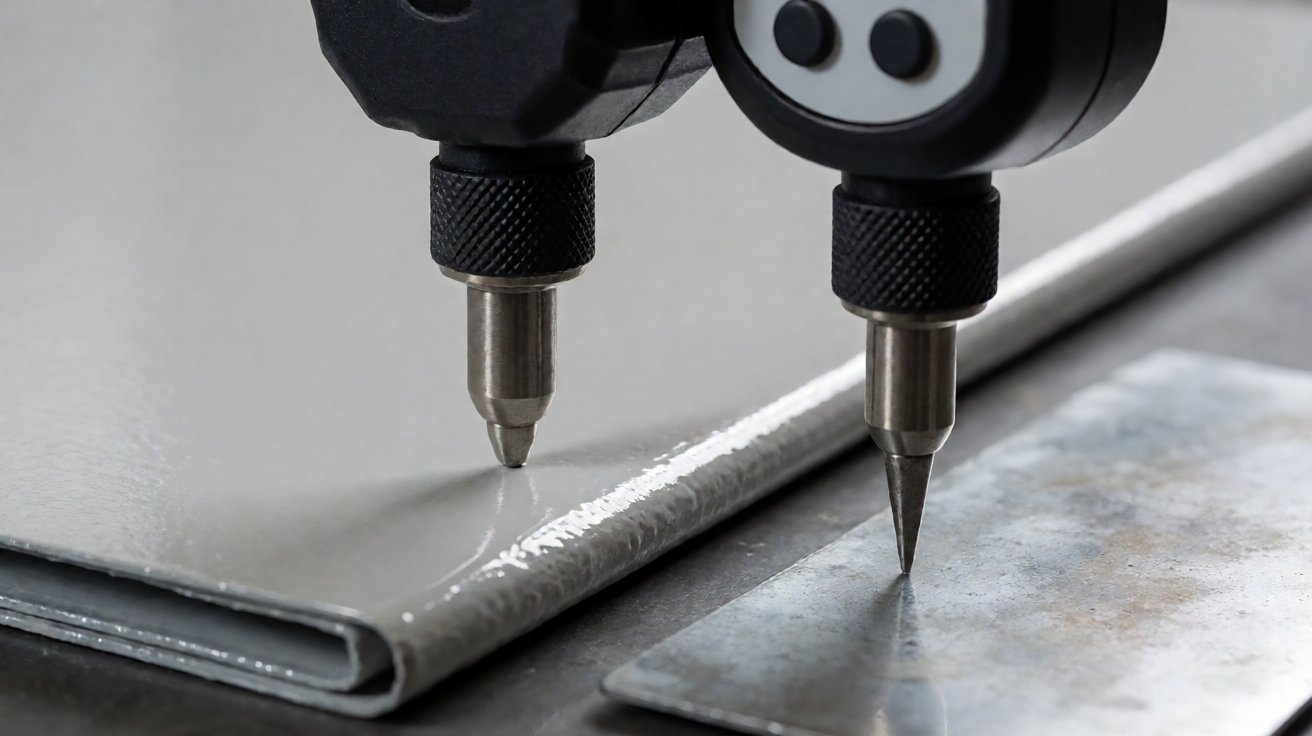
Figure 4: Épaisseur de film mesurée sur un panneau revêtu en poudre avec un mesurage magnétique d’épaisseur de revêtement.
Couleur, Brillance et Texture
Les références de couleur sont tenues par le système de couleurs RAL et par ISO pour les finitions industrielles. La couleur dans un service de revêtement poudre est spécifiée par une référence standard plutôt que par nom, car une description comme gris moyen couvre une large gamme. Le niveau de brillance est spécifié séparément et importe plus que la plupart des acheteurs ne le pensent : la même couleur en brillance 30 et en brillance 80 apparaît comme deux produits différents sous l’éclairage d’usine.
La texture est la troisième variable et une variable pratique. Une fine texture masque les finitions de soudures et les petites marques de surface ; un film lisse et brillant révèle chaque imperfection du substrat sous-jacent. Spécifier la texture est souvent moins coûteux que spécifier un meilleur substrat.
Épaisseur de Film et Coût
L’épaisseur de film est le levier le plus important qu’un service de revêtement poudre maîtrise sur le coût et les performances. Les travaux architecturaux typiques et les boîtiers sont situés entre 60 et 80 microns ; les travaux extérieurs et critiques pour la corrosion pousse jusqu’à 100 microns ou plus. Doubler l’épaisseur ne double pas la protection, mais augmente la consommation de poudre et le temps de cycle.
L’épaisseur interagit également avec l’ajustement. Un revêtement ajoute un surépaisseur mesurable sur chaque surface, donc une face de mate serrée, un insert fileté ou un sillon pour joint doit être soit masqué, soit dimensionné pour le prendre en compte. Découvrir cela après revêtement est la raison pour laquelle les pièces ne s’assemblent plus.
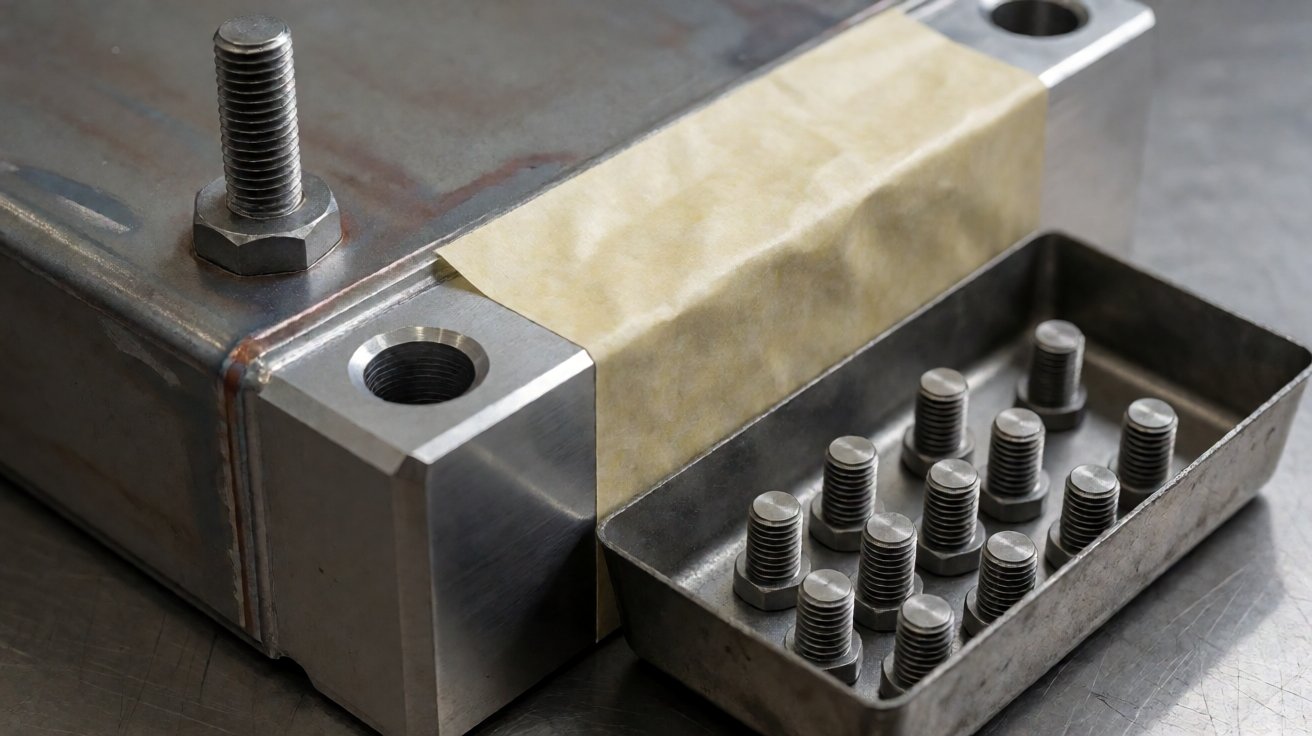
Figure 5: Masking avant revêtement : bouchons en silicone dans les trous filetés et ruban adhésif sur une surface d’assemblage usinée.
Ce qui rend la peinture en poudre difficile à maîtriser
Échec d’adhésion et lacunes de prétraitement
Quels risques de qualité un acheteur doit-il surveiller dans un service de peinture en poudre ? Le premier est l’adhésion. Un revêtement qui se décolle d’un pli, d’un bord taillé ou d’une ligne de traçage indique un problème de prétraitement, et non un problème de pulvérisation, et il affecte généralement toute la fournée plutôt qu’une seule pièce.
Nos mesures correctives consistent en un prétraitement contrôlé avec enregistrement des durées et des températures de chaque étape, un test d’adhésion par incisions en croix sur l’article de série, et un test de pliage sur des témoins de chaque fournée. Lorsque le substrat est difficile, les témoins de test traversent la ligne avec les pièces de production plutôt que séparément.
Variation d’épaisseur de film et ombrage de Faraday
Le deuxième risque dans un service de peinture en poudre est la variation d’épaisseur. La poudre se dépose plus rapidement sur les bords et sur les surfaces facing le pistolet que dans les recoins et les angles internes, un comportement connu sous le nom d’ombrage de Faraday, si bien qu’une section rectangulaire peut se terminer fine à l’arrière et épaisse sur le bord avant.
Les mesures correctives consistent à régler l’angle et la distance du pistolet selon la géométrie de chaque pièce plutôt que par fournée, à effectuer un deuxième passage dans les recoins, et à mesurer l’épaisseur à des points définis, y compris dans les angles internes, et non uniquement sur la face plane. Lorsqu’une pièce est critique du point de vue de la géométrie, un gabarit est fabriqué afin que le trajet de pulvérisation soit reproductible.
Contamination, dérive de couleur et dommages liés à la manipulation
Le troisième groupe de risques dans un service de peinture en poudre est la contamination et la cohérence. L’huile, la poussière ou une empreinte digitale sur une pièce nue deviennent une cratère ou un œil de poisson dans le film polymérisé. La couleur dérive entre les fournées si les lots de poudre sont mélangés, et le brillant dérive si la température de cuisson est incohérente.
Les dommages liés à la manipulation sont le dernier et le risque le plus visible : les pièces revêtues se rayent et s’écailent, elles sont donc séparées entre les opérations, emballées avec intercalaires, et manipulées avec des gants une fois cuites. Un bord écaille ne peut pas être retouché de manière invisible, c’est pourquoi l’emballage fait partie de la spécification de revêtement et n’est pas une après-pensée.
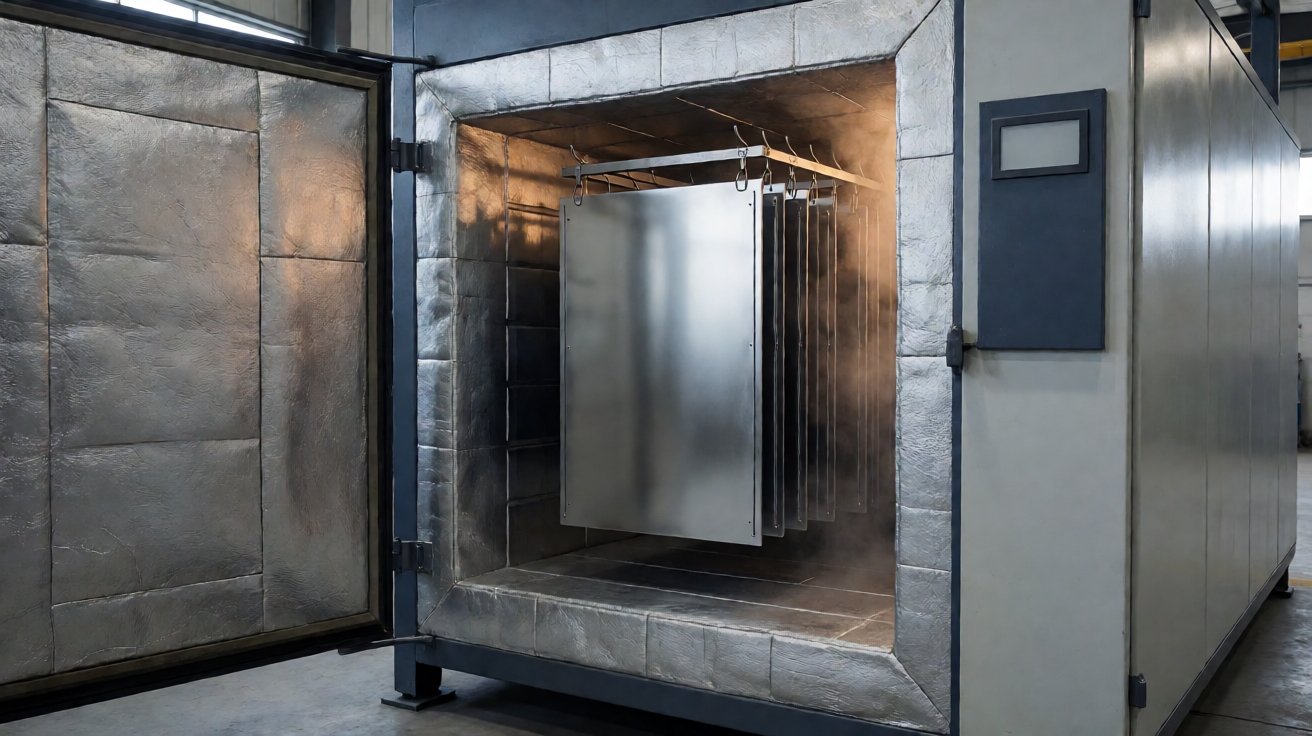
Fig. 6 : Un lot de tôles peintes en poudre en cours de cuisson dans un four, le revêtement s’est complètement étalé pour obtenir une finition satinée.
Délais et documents du service de peinture en poudre
Ce qu’il faut envoyer pour un devis
De quoi a besoin un service de peinture en poudre pour établir un devis ? Envoyez le plan de la pièce ou un échantillon, le substrat et son état, la référence de couleur et le niveau de brillance, l’épaisseur de film cible, les exigences de masquage et la quantité par lot. Précisez si les pièces sont à notre charge ou fournies par le client.
Deux détails modifient le prix d’un service de peinture en poudre plus que les acheteurs ne le pensent. Le premier est le masquage : chaque trou ou face masquée représente un travail manuel. Le second est le nombre de couleurs dans un lot, car un changement de couleur entraîne un temps de réglage, indépendamment du nombre de pièces.
Lorsque la finition n’est pas encore choisie, envoyez un échantillon du substrat et de l’environnement auquel la pièce sera exposée. Nous renvoyons une spécification incluant la couleur, le brillant, l’épaisseur et le prétraitement, plutôt qu’un simple nom de couleur.
Délais de livraison
Les échantillons de couleurs d’un service de peinture en poudre sont fournis en 5 à 10 jours ouvrés après l’accord sur la spécification, et le premier lot de production est expédié 15 à 30 jours plus tard, selon la quantité et le nombre de couleurs. La peinture est généralement la dernière opération avant l’emballage, donc son délai se situe à la fin de la chaîne et non au début.
Deux éléments font évoluer la date de livraison : une couleur qui doit être commandée et une exigence de masquage qui arrive après la mise en forme des pièces. Il est moins coûteux de les définir avant que le lot n’atteigne la cabine de peinture.
Inspection, certificats et preuves de test
Les documents voyagent avec les pièces : mesures d’épaisseur de film aux points définis, record de cuisson du lot, confirmation de la couleur et de la brillance, et résultats de tests d’adhérence. Lorsque la spécification l’exige, les résultats des tests de pulvérisation saline sont fournis à partir d’un panneau de test passé dans la même ligne de production.
La pratique des tests de corrosion est décrite par NACE International. L’usine est certifiée ISO 9001:2015 et CE, et une inspection par un tiers peut être organisée via SGS ou par une visite du client. Les méthodes d’essai des revêtements sont publiées par ASTM International, et pour les commandes à l’exportation, les acheteurs américains calculent le coût d’arrivée avec le Harmonized Tariff Schedule.
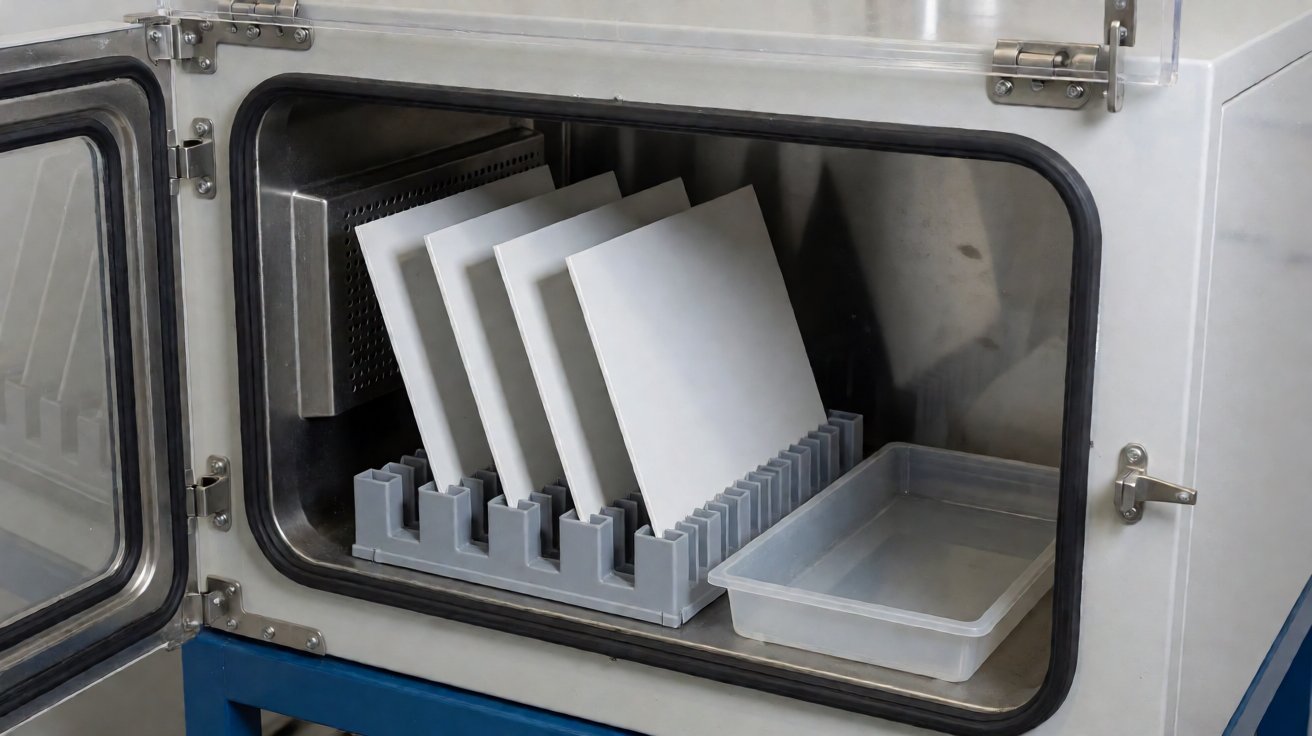
Figure 7: Tests de corrosion par brouillard salin sur des panneaux d’acier revêtus de poudre rayés dans un armoire de test.
Programmes de revêtement par poudre que nous avons livrés
Cas 1 : Constructeur de boîtiers – Gamme d’armoires dans une seule couleur
Un constructeur de boîtiers a utilisé un service de revêtement par poudre pour des armoires murales et sol de couleur gris satiné unique, avec les goujons de terre et les ouvertures de glênes masquées : lots de 50 à 300 pièces, de trois à six fois par an, un minimum de 20 à 50 pièces et des prix FOB dans la fourchette de $15 à $80 par pièce, revêtement inclus.
Le programme a été remporté pour la cohérence de la couleur sur l’armoire et sa porte plutôt que sur le prix par pièce. Les lots de poudre sont conservés pour le programme, le premier lot expédié 15 à 30 jours après approbation, et la dépense annuelle se situait dans la fourchette de $30k à $60k avec inspection tierce avant expédition.
Cas 2 : OEM d’équipements – Supports et couvercles, plusieurs couleurs
Un OEM d’équipements a commandé des supports, des plaques de couvercle et des petits panneaux auprès d’un service de revêtement par poudre dans quatre couleurs pour correspondre aux familles de produits : lots de 200 à 800 pièces, de quatre à huit lots par an, un minimum de 100 pièces et des prix FOB de $2 à $15 pièce selon la taille et la couleur.
Ce programme reposait sur la discipline du changement de couleur et sur le masquage des petites filetages. Les pièces sont regroupées par couleur pour minimiser les changements de configuration, le masquage est fait à l’aide de gabarits, et une réduction de 4 à 6 % a été convenue pour les pièces répétées la deuxième année. La dépense annuelle est restée dans la fourchette de $15k à $40k.
Cas 3 : Fournisseur d’infrastructures – Armoires extérieures, grade anticorrosion
Un fournisseur d’infrastructures a commandé des armoires routières et des cadres de fixation auprès d’un service de revêtement par poudre avec une spécification grade anticorrosion : lots de 10 à 40 pièces, de deux à quatre lots par an, un minimum de 5 à 10 pièces et des prix FOB entre $100 et $400 par armoire, revêtement et emballage inclus.
Le besoin était la durée de vie anticorrosion, donc le prétraitement, l’épaisseur et la preuve par brouillard salin comptaient plus que l’apparence. Des panneaux de test passent par la ligne avec chaque lot, le premier lot expédié 20 à 35 jours après approbation, et la dépense annuelle est tombée dans la fourchette de $25k à $70k.
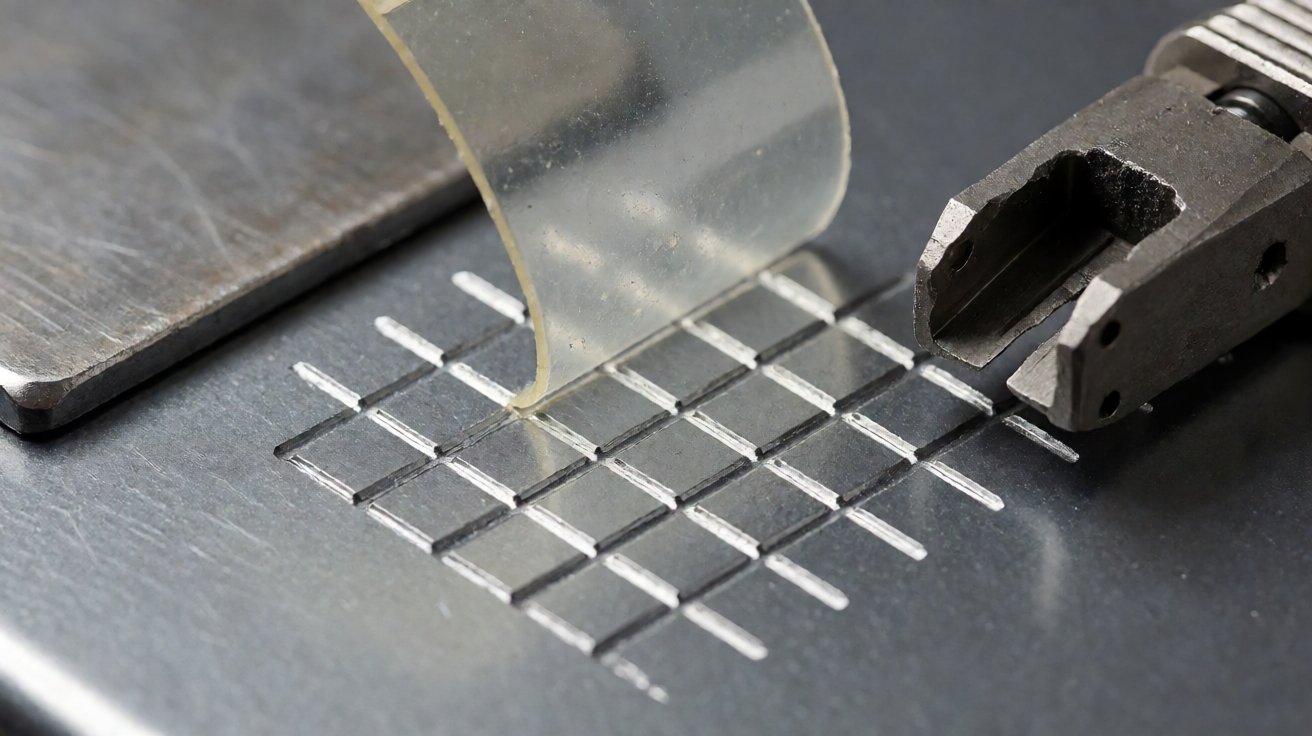
Figure 8: Essai d’adhérence en croisillon sur un panneau revêtu de poudre avec l’adhésif en cours de décollement.
Synthèse et prochaines étapes
Comment spécifier un service de revêtement par poudre
Spécifiez un service de revêtement par poudre à partir de l’environnement. Fixez le substrat et le prétraitement, la référence de couleur et la brillance, l’épaisseur cible du film et les surfaces qui restent nues. Le masquage, l’emballage et les preuves de test découlent de ces quatre réponses.
Puis posez deux questions : comment le prétraitement est-il contrôlé et où l’épaisseur est-elle mesurée. Ces réponses distinguent un service qui applique un revêtement d’un service qui finit conformément à une spécification.
Pourquoi XHX Metal
XHX Metal maintient la découpe laser, la perforation CNC, la tôlerie, la soudure, le meulage, le revêtement et l’assemblage dans une usine de 2 000 m² à Dongguan : deux machines de découpe laser à fibre de 6 kW avec une précision de positionnement de +-0,01 mm, une perforation CNC par touret, un pliage CNC, un soudage TIG et MIG et des partenaires de revêtement, pour environ 500 000 pièces par an.
L’usine détient l’ISO 9001:2015 et le CE, travaille avec SGS pour l’inspection, et a fourni des services aux clients OEM et aux marques en Amérique du Nord et en Europe depuis plus d’une décennie. Le soutien à la qualification des fournisseurs est décrit par NIST MEP.
Comment démarrer votre programme
Envoyez un plan ou un échantillon avec les exigences de substrat, de référence de couleur, de brillance, d’épaisseur et de masquage pour obtenir un devis avec le délai de livraison. Le procédé de revêtement est décrit sur la page des capacités de revêtement par poudre, les finitions associées sur la page du meulage et de finition, les matériaux sur les pages acier inoxydable et matériaux aluminium, et les projets commencent à partir de la page de contact ; les demandes parviennent également à sales01@xinghaoxin.com.
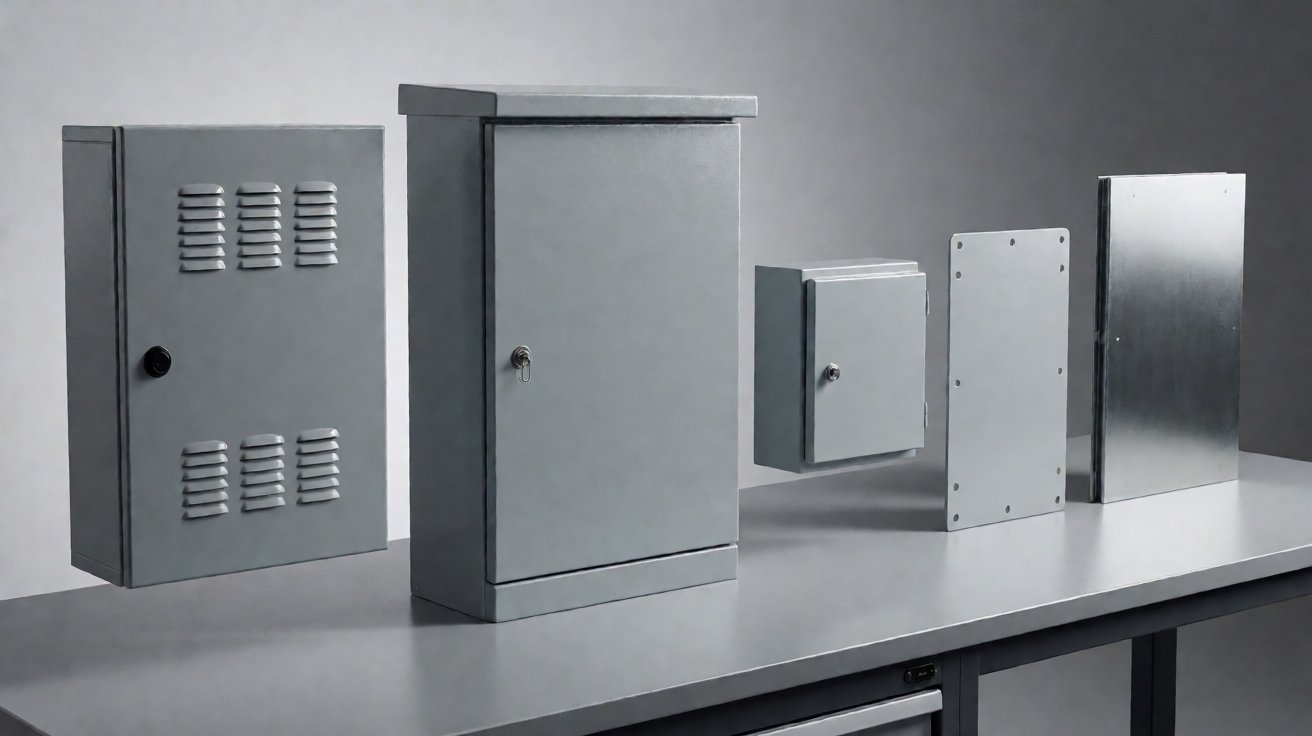
Fig. 9 : Boîtiers avec revêtement par poudre finis : armoire murale, armoire au sol, boîte de jonction et plaque de fixation.
FAQ : Service de revêtement par poudre
Quelle est la commande minimale ? Environ 100 pièces pour les petites pièces et 20-50 pièces pour les panneaux de plus grande taille ; les échantillons unitaires et les essais de couleur sont également devisés.
Pouvez-vous revêtir des pièces que nous fabriquons ailleurs ? Oui. Les pièces fournies par le client sont revêtues selon la même spécification, à condition que le substrat et son état soient connus avant le prétraitement.
Quelle est l’épaisseur du revêtement ? Typiquement 60 à 80 microns pour les travaux sur boîtiers, et 100 microns ou plus lorsqu’une spécification anticorrosion s’applique ; l’épaisseur est confirmée à des points définis sur la pièce.
Les filetages et les faces d’assemblage peuvent-ils rester nus ? Oui. Les trous filetés, les bornes de terre, les surfaces de mise à la terre et les faces d’assemblage sont masqués avec des bouchons en silicone ou du ruban haute température, convenu sur le plan avant que le lot ne soit revêtu.
Revêtez-vous à la fois l’acier et l’aluminium ? Oui, mais le prétraitement diffère : l’acier est phosphaté ou traité par conversion, tandis que l’aluminium a besoin de son propre traitement de conversion avant que la poudre n’adhère de manière fiable.


