Zuletzt aktualisiert: 14. Oktober 2026 | Von XHX Metal Engineering Team
Ein CNC-Präge-Service verwandelt flaches Blech in Teile, indem er Löcher, Schlitze, Ausbrüche und Umrissprofile mit einem Werkzeugturm aus Prügel und Matrize schneidet, anstatt mit einem thermischen Schneidstrahl. Bei XHX Metal läuft ein CNC-Präge-Service parallel zu zwei 6-kW-Faserlasern in einer 2.000-qm-Fabrik in Dongguan, China, sodass ein Teil geschlagen, geformt, geschweißt und fertiggestellt werden kann, ohne das Gebäude zu verlassen.
Dieser Artikel richtet sich an Einkäufer, Ingenieure und Beschaffungsteams, die entscheiden müssen, ob sie einen Prägeauftrag statt eines Laserauftrags vergeben: Was ein CNC-Präge-Service abdeckt, welche Teile dafür geeignet sind, wie Material und Dicke die Antwort beeinflussen, was ein geprägtes Teil schwierig in Bezug auf die Toleranzen macht, wie lange die Arbeit dauert und drei Beispielaufträge mit Stückzahlen und Preisspannen.
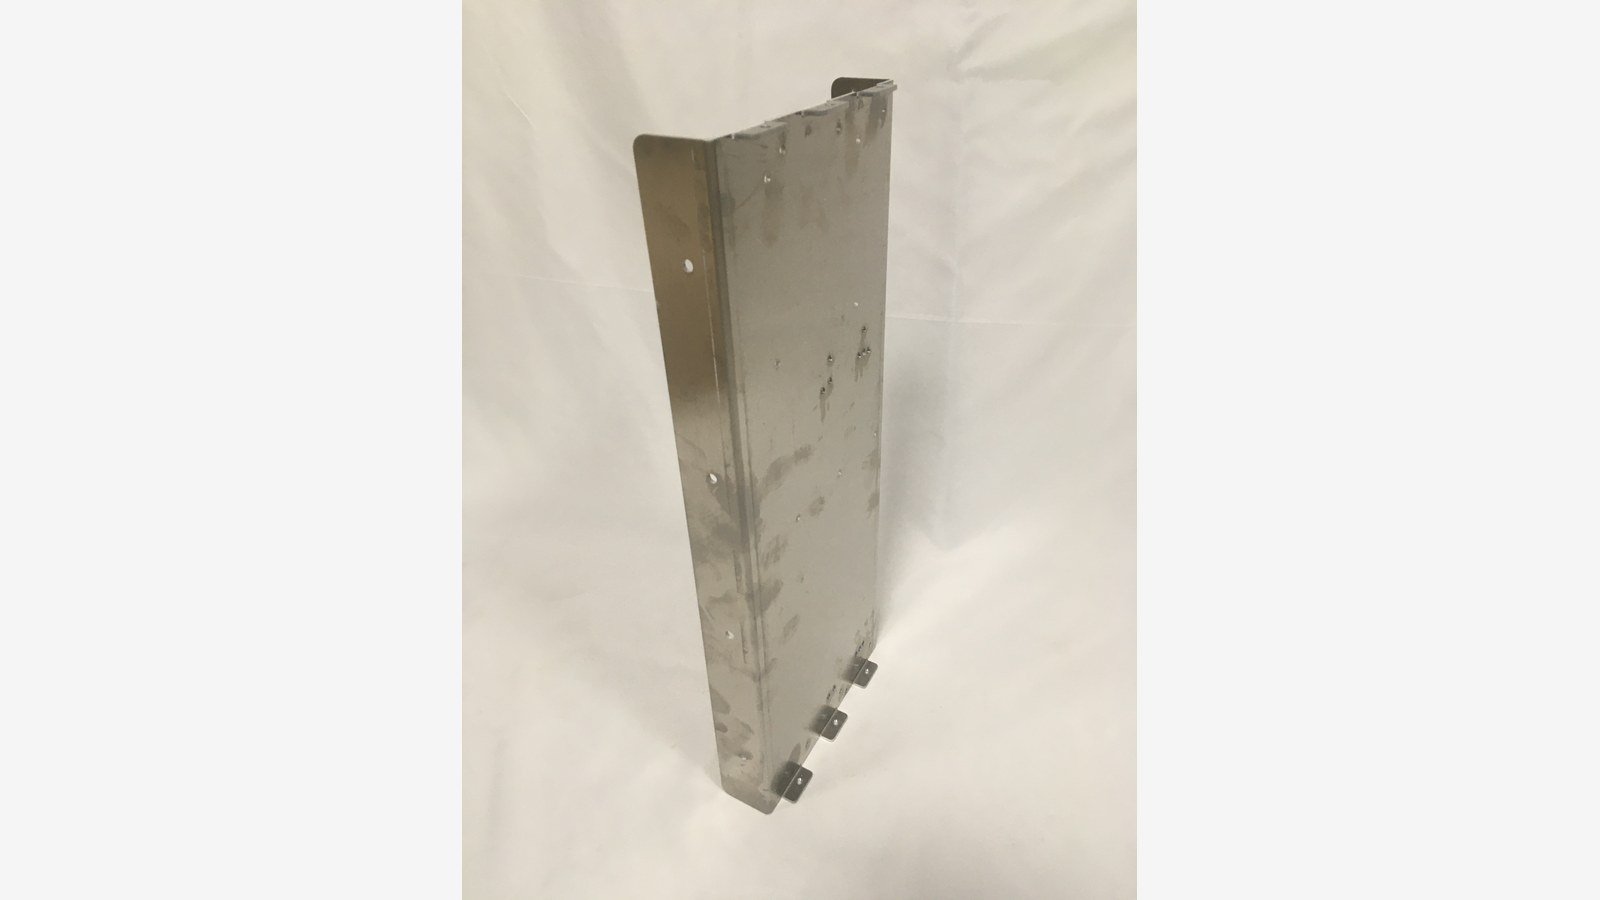
Abbildung 1: Ein gestanzter und geformter Edelstahlträger mit regelmäßigem Lochmuster und geformten Laschen.
CNC-Stanzdienst: Was wir anbieten
Leistungsumfang des Dienstes
Was liefert ein CNC-Stanzdienst? Flache Teile, die mit Werkzeugen geschnitten werden: runde Löcher, stich-ovale Schlitze, rechteckige Ausschnitte, Lufteinlässe, Senkungen, Prägungen und das äußere Profil, alle in einer einzigen Aufspannung auf einer Turmstanze hergestellt, sodass ein flacher Biegeblank entsteht, der in die Biegung und die Endbearbeitung übergeht.
Käufer bestellen einen CNC-Stanzdienst separat, wenn sie bereits über Verformungskapazitäten verfügen, oder als ersten Schritt für ein fertiges Teil. Die meisten Anfragen kommen als STEP-Modell mit einer dimensionierten 2D-Zeichnung, wenn das Teil geformt werden soll, oder als DXF, wenn nur der flache Blank benötigt wird. Beide werden anhand der gleichen vier Antworten kalkuliert: Material, Dicke, Stückzahl und Nebeneinrichtungen.
Die Teile, für die ein CNC-Stanzdienst am häufigsten Angebote erstellt, benötigen viele identische Löcher, aber keine komplexe Kontur: Seitenplatten und Türen von Gehäusen, Montageplatten, Dichtplatten, Lüftungsschutzhauben, Lufteinlass-Platten und Blechgehäuse. Ein Gehäuse enthält in der Regel acht bis zwanzig flache Teile, und ein Kit hält die Lochpositionen und die Materialgüte konsistent.
Maschinen, Werkzeuge und Blechformate
Ein CNC-Stanzdienst läuft auf einer CNC-Turmstanze mit einem Mehrstation-Werkzeugturm und arbeitet mit Standardblechen von 3.000 x 1.500 mm. Die Werkzeuge decken runde Stanzwerkzeuge in den üblichen Durchmessern, stich-ovale und rechteckige Werkzeuge, Formzeuge für Lufteinlässe und Prägungen sowie Senkwerkzeuge ab, sodass ein Muster, das auf einer manuellen Stanze zwanzig Einzelschläge erfordern würde, als ein einziges Programm ausgeführt wird.
Zwei Faktoren bestimmen den Werkzeugplan. Erstens die Lochgröße: Ein rundes Loch, das kleiner ist als die Blechdicke, ist ein ungünstiges Stanzziel für einen CNC-Stanzdienst, daher werden diese mit dem Laser geschnitten. Zweitens das Muster, denn ein dichtes Lochfeld verwendet ein Clusterwerkzeug, das pro Hub viele Löcher stanzt.
Stanzen, Laser oder beides
Der günstigste Plan ist in der Regel eine Kombination. Gerade Reihen kleiner Löcher, regelmäßige Raster und Standard-Lufteinlässe werden der Stanze zugeordnet, da die Werkzeuge diese wesentlich schneller stanzen als ein Laser sie nachführen kann. Freiform-Konturen, enge Radien und Löcher unterhalb der Dickenbeschränkung gehen auf den Laser, der keinen Stempel benötigt.
Weil beide Verfahren im selben Werk angesiedelt sind, teilen wir das Nesting auf, statt eine Maschine für das gesamte Teil zu belasten. Diese Entscheidung wird bei der Angebotsstellung getroffen, sodass der genannte Preis die günstigere Route widerspiegelt.
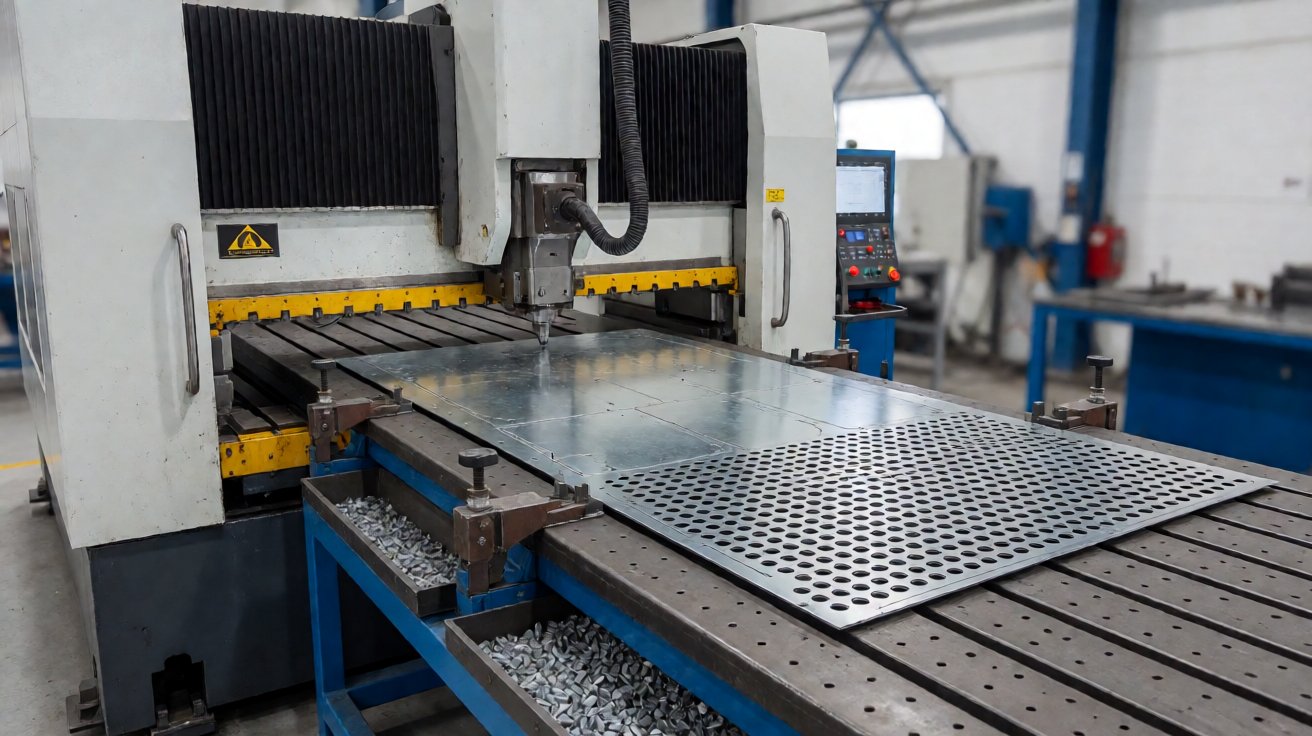
Abbildung 2: Eine CNC-Turmstanzmaschine führt ein programmiertes Loch- und Nutmuster auf einem verzinkten Blech aus.
Wo ein CNC-Stanzservice eingesetzt wird
Blechgehäuse, Schränke und Steuerpanels
Der größte Anteil der Arbeit für einen cnc Stanzservice entfällt auf elektrische Blechgehäuse und Schränke: Montageplatten, Kabeleinführplatten, Rückwände, Türen, Lüftungsabdeckungen und Lamellenreihen. Diese Teile werden anhand der Lochposition beurteilt, denn eine Montageplatte, deren Löcher 0,2 mm verzieht sind, akzeptiert die darauf verschraubte Ausrüstung nicht, so sauber die Kanten auch aussehen mögen.
Panelarbeit honoriert auch einen cnc Stanzservice, der den nächsten Arbeitsschritt versteht. Eine Tür mit einem konsistenten Lochmuster schließt auch dann noch sauber, wenn das Dichtungselement eingesetzt ist, und eine Lamellenreihe, die zu einer reproduzierbaren Tiefe geformt wird, hält sowohl den Luftdurchsatz als auch die Steifigkeit des Panels über Chargen hinweg vorhersehbar.
Lüftung ist die zweite Spezialität eines cnc Stanzservices: durchlochte Felder, Lamellenreihen und Lüfterausschnitte, die nach einem Muster gestanzt werden, das zwischen offener Fläche und Panelsteifigkeit ausbalanciert ist. Das Muster wird als Programm gespeichert, sodass eine Wiederholungsauftrag identisch ausgeht. Verwandte Baugruppen sind auf der Produktseite aufgelistet.
Haltevorrichtungen, Chassis und Maschinenbauteile
Haltevorrichtungen, Verstärkungsecken, Motorlagern, Schutzhauben, Deckplatten und Chassis-Panels bilden die zweite große Gruppe von Teilen, die von einem cnc Stanzservice verlangt wird. Hier gewinnt das Stanzen eindeutig: Ein flaches Plattenbauteil, das ein Gitter aus Löchern, Nuten und geformten Zunge trägt, wird in einem einzigen Programm bearbeitet, während es viele Mal länger dauert, jedes Loch mit einem Strahlschneider nachzuziehen.
Weil Haltevorrichtungen dünn und zahlreich sind, sind Ebenheit und Gratbildung wichtiger als das Aussehen. Sie werden aus 1,5 mm bis 4 mm Blech gestanzt, vor der Verpackung entgratet und gestapelt, damit sie flach genug ankommen, um ohne Richten geschweißt werden zu können. Die Praxis des Zuschnittens und Scherens für diese Klasse von Arbeit wird von der Fabricators & Manufacturers Association veröffentlicht.
Durchlochte Abdeckungen, Gitter und Lüftungsteile
Durchlochte und lamellierte Teile bilden die dritte Gruppe und die, die ein cnc Stanzservice am besten beherrscht: Geräteabdeckungen, schallabsorbierende Gitter, Filterrahmen, Maschinenschutzhauben und Lüftungspanels. Ein dichtet Lochfeld ist genau das, wofür eine Turmstanzmaschine gebaut ist.
Dasselbe Werkzeugwerk bildet auch Merkmale, die ein Laser gar nicht schneiden kann: aus dem Blech herausgedrückte Lamellen, eingeprägte Versteifungsrippen und geformte Zungen. Wenn ein Design von diesen abhängt, ist der cnc Stanzservice der einzige Prozess, der das Teil herstellt.
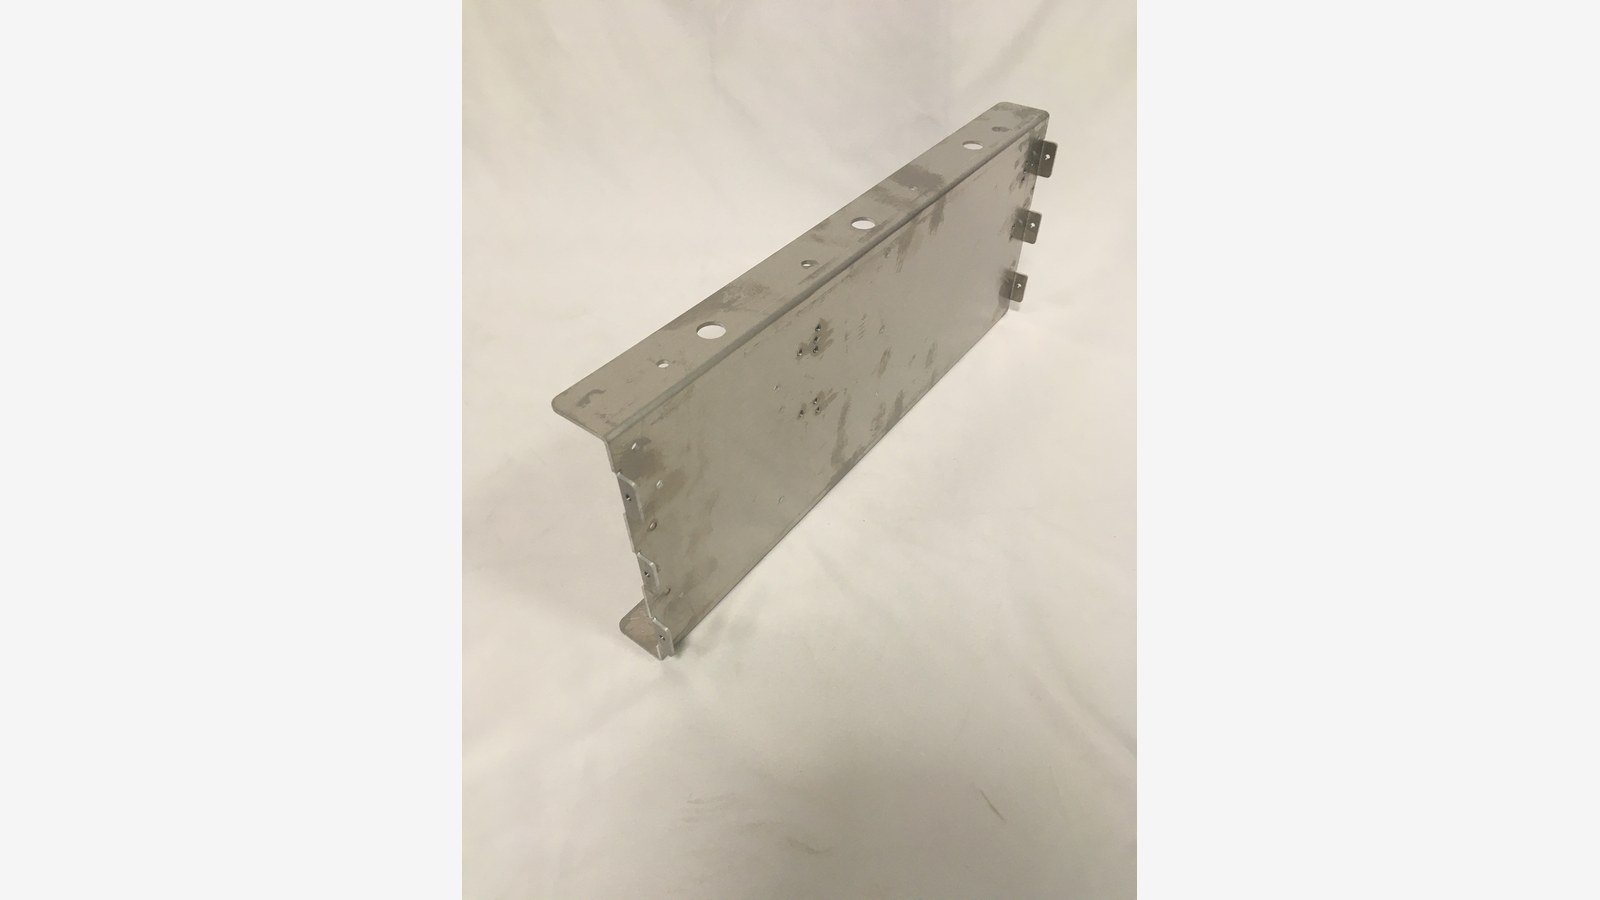
Abbildung 3: Ein gestanztes Blechteil mit Befestigungslochungen, Schlitzen und geformten Randlaschen nach dem Stanzen.
Materialien, Dicken und Werkzeuggrenzen
Materialien, die wir stanzen
Stanzen umfasst die Bleche, aus denen die meisten Teile gefertigt werden: Kaltgewalzter Stahl, elektro- und feuerverzinkter Stahl, Edelstahl 304 und 316, Aluminium 5052 und 6061 sowie vorbeschichtetes Blech. Jedes Material verhält sich unter dem Werkzeug unterschiedlich, daher wird der Spalt zwischen Stanze und Matrize individuell für Material und Dicke eingestellt.
Zwei Materialeigenschaften bestimmen die Qualität. Edelstahl kaltverfestigt in der Scherzone, daher müssen Werkzeug und Spalt zum Legierungsgrad passen, andernfalls reißt die Kante des Lochs. Aluminium und vorbeschichtetes Blech werden leicht beschädigt, daher wird das Blech mit der Schutzfolie nach oben und zwischen den Arbeitsschritten getrennt behandelt. Materialpraktiken werden von SSINA, dem American Iron and Steel Institute und der Aluminum Association dokumentiert.
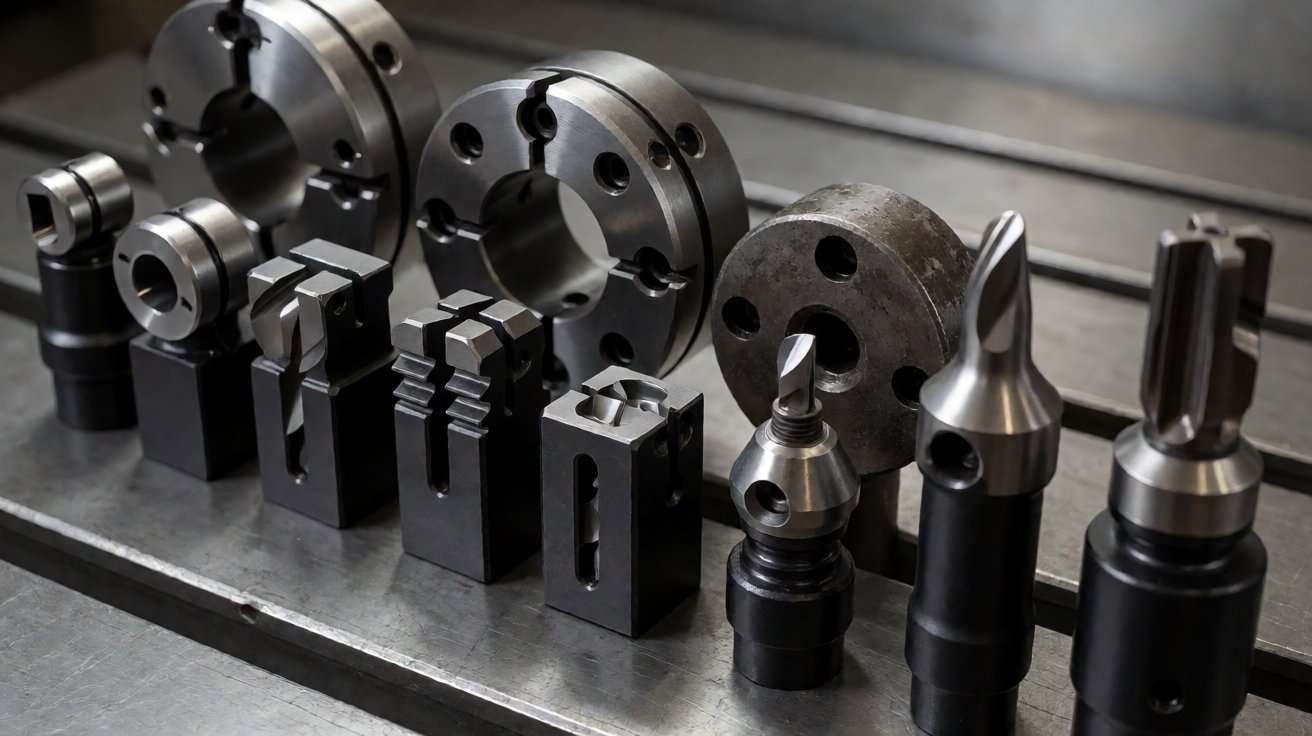
Abbildung 4: Stanzwerkzeuge: Runde, ovale und Louver-Bildungssätze mit polierten Schneidkanten.
Wandstärke, Lochgröße und das Stanzfenster
Der praktische Bereich für einen CNC-Stanzdienst liegt bei 0,5 mm bis 6 mm, wobei die meisten Teile zwischen 0,8 mm und 3 mm liegen. Oberhalb von etwa 6 mm steigt der benötigte Stanzdruck steil an und das Laserschneiden wird zum besseren Weg, daher ist die Dicke der erste Filter, der einer Anfrage angewendet wird.
Die Lochgröße ist der zweite Filter und die Regel, an der Käufer am häufigsten scheitern. Ein rundes Loch, das kleiner ist als die Blechdicke, ist ein schlechtes Stanzziel, weil der Stempel zu schlank ist, um den Hub zu überstehen. Schlitze folgen derselben Logik, wobei die Mindestbreite an die Dicke gebunden ist.
Wenn ein Design Löcher unterhalb dieser Grenze benötigt, werden sie im selben Nest zum Laser verschoben. Käufer, die annehmen, ein CNC-Stanzdienst würde einfach alles stanzen, sind die am häufigsten bei der Angebotserstellung überraschten, weshalb der Lochgrößencheck vor der Preisgestaltung erfolgt.
Werkzeugführung, Passspiel und Randqualität
Die Randqualität ergibt sich aus dem korrekten Passspiel: zu wenig und der Rand bricht mit einer zweiten Rissbildung und einem harten Grate, zu viel und der Lochrand rollt sich. Ein CNC-Stanzdienst setzt das Passspiel anhand des Werkstofftyps und der Dicke, weshalb Parameter nicht zwischen einem Stahlauftrag und einem Edelstahlaufrag kopiert werden.
Der Werkzeugzustand ist ebenso wichtig wie die Einstellung. Ein abgenutzter Stempel hinterlässt einen größeren Grat und ein Loch, das aus der Toleranz driftet, daher wird das Werkzeug ersetzt, bevor es das Teil beeinträchtigt, statt nach einer Rücksendung. Blechdicke und Flachheitszulassungen sind durch ASTM International und ISO definiert.
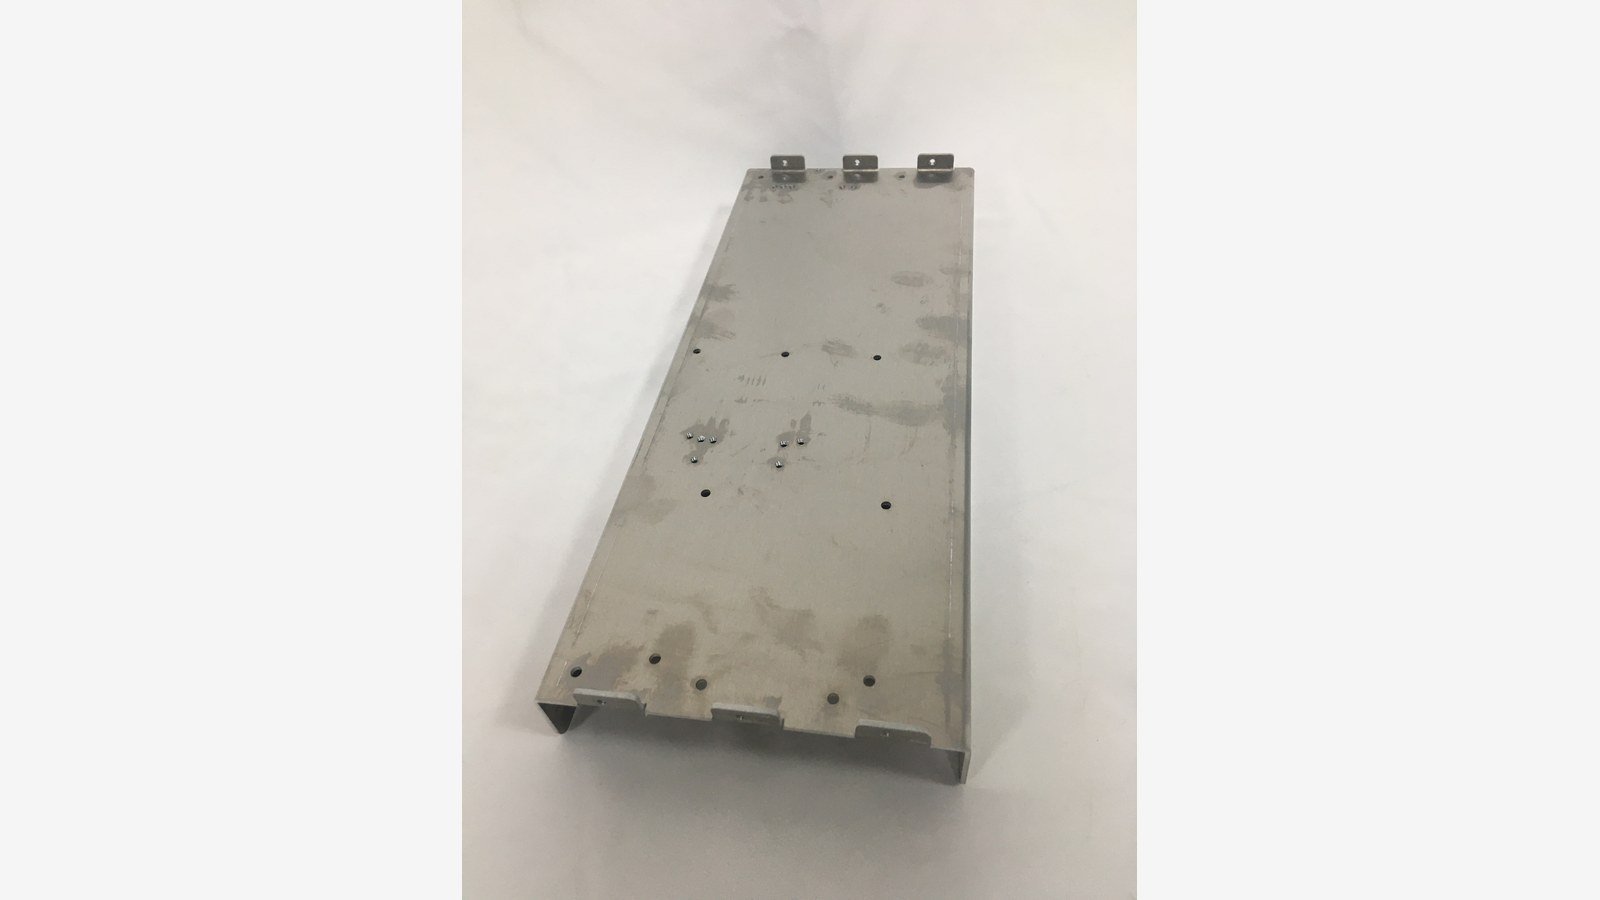
Abbildung 5: Ein produziertes gestanztes Bauteil aus 2 mm Stahl, das die Genauigkeit der Lochpositionen und die ausgebogenen Biegestufen zeigt.
Was CNC-Lochen zur Genauigkeit schwierig macht
Lochverzug, Grate und Rückwärtsziehen des Ausfalls
Woruf sollte ein Käufer bei gestanzten Bauteilen bezüglich Qualitätsrisiken achten? Drei Faktoren überwiegen. Der erste ist der Lochverzug: Wenn der Spalt falsch eingestellt ist oder der Stempel abgenutzt ist, wird die Lochkante abgeschnitten, statt sauber geschnitten zu werden, wodurch das Loch konisch oder überdimensioniert wird.
Der zweite Faktor sind Grate. Jede gestanzte Kante weist eine gewisse Gratbildung auf, und bei 2 mm Stahl kann ein unkontrollierter Grat scharf genug sein, um auf der Montagelinie des Kunden Probleme zu verursachen und einen Pulverbeschichteten Oberflächenschutz zu beschädigen. Der dritte Faktor ist das Rückwärtsziehen des Ausfalls, bei dem ein herausgetrennter Ausfall an den Stempel zurückgezogen wird und in das Blech gedrückt wird, wobei er einen Abdruck hinterlässt, der nicht poliert werden kann.
Unsere Gegenmaßnahmen sind geradlinig: Einstellen des Spalts je nach Material und Dicke, geplante Inspektion und Austausch der Werkzeuge statt erst bei Ausfall, Maßnahmen gegen das Rückwärtsziehen des Ausfalls an den Werkzeugen sowie automatisches Entgraten und manuelle Nachbearbeitung vor dem Verpacken. Gratgröße und Lochdurchmesser werden bei der Erstmusterprüfung bestätigt und anschließend stichprobenartig kontrolliert.
Untoleranz, Ebenheit und Materialbewegung
Die dritte Risikogruppe betrifft die Maßhaltigkeit. Das Lochen ist in der Position genau, aber die praktische Toleranz einer gestanzten Eigenschaft unterscheidet sich von der Positioniergenauigkeit der Maschine. Das Nennen des Maschinenwerts ist der Grund, warum Lieferanten sich über Ausschuss streiten. Wir bieten eine realistische Toleranzbereich pro Eigenschaft an und prüfen entsprechend.
Ebenenheit ist das damit verbundene Risiko. Eine große Fläche mit dichter Perforation kann sich verbiegen, wenn Material entfernt wird, und eine Konsole, die leicht gewölbt aus der Presse kommt, sitzt nicht flach in einem Schweißaufbau. Das Blech wird flach gelagert, kontrolliert entgratet und Bauteile mit feinen Mustern werden auf Ebenheit geprüft, nicht einfach als einwandfrei angenommen.
Kratzer auf der Oberfläche sind das letzte Risiko und das, das Käufer zuerst bemerken. Folie, Handschuhe, Trennpapier und spezielle Transportbehälter sind Teil des Prozesses für sichtbare Bauteile, da ein vorgemarktes vorgefertetes Bauteil oder eine markierte gebürstete Edelstahlfläche später nicht repariert werden kann.
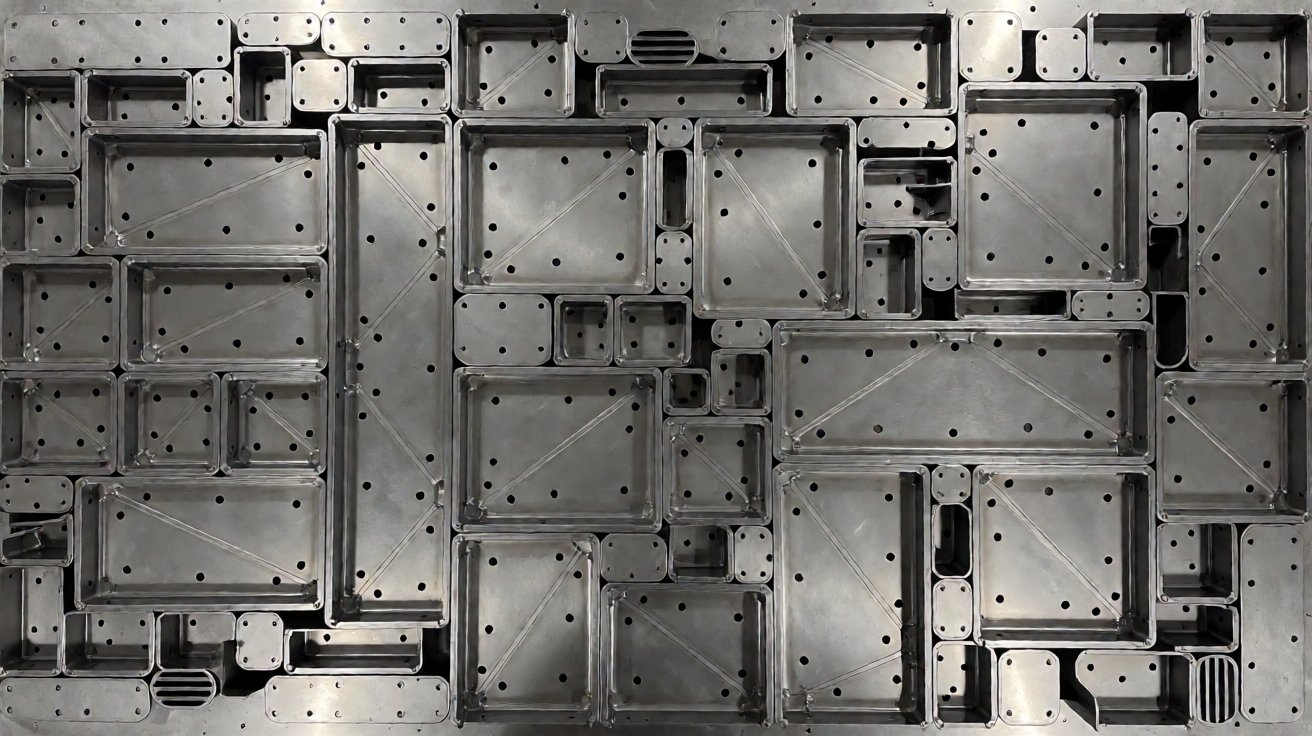
Abbildung 6: Eine verschachtelte Anordnung von Paneelen, Stegen und Halterungen, die aus einem 2 mm Kaltwalzblech gestanzt wurden.
Lieferzeiten und Dokumentation für CNC-Stanzdienstleistungen
Was für ein Angebot geschickt werden sollte
Wofür braucht der Lieferant eine Kalkulation? Senden Sie bei Bauteilen, die geformt werden, ein STEP-Modell mit einem zweidimensionalen zeichnungsmaßhaltigen Plan oder bei Bedarf nur eines Flachrohlings eine DXF-Datei. Fügen Sie die Materialgüte, die Dicke, die Stückzahl pro Charge, die Oberflächenbehandlung und allenfalls den Oberflächen- und Korrosionsschutz hinzu, dann liegt ein Angebot für die CNC-Stanzdienstleistung ohne weitere Rückfragen vor.
Wenn das Design noch in Bewegung ist, senden Sie das vorhandene Flachbild und beschreiben Sie die Funktion des Bauteils. Wir liefern eine fertigungsgerechte Version mit für Lochgrößengrenzen, Werkzeugzugang und Biegezuschlag angepassten Merkmalen und kalkulieren diese Zeichnung statt einer Form, die später korrigiert werden müsste.
Dateidiziplin ist wichtiger als das Dateiformat. Die Dateien werden revisionssicher verwaltet, sodass eine Bestellung nicht von einer überholten Zeichnung gestanzt werden kann, und die im Musterstadium freigegebene Zeichnung wird zur Spezifikation, gegen die die Charge abläuft.
Lieferzeiten
Muster folgen 5–10 Werktage nach Freigabe der Zeichnung, und die erste Produktionscharge wird je nach Material, Oberfläche und Stückzahl 15–30 Tage später versendet. Stanzarbeit ohne Formgebung oder Beschichtung ist der kürzeste Weg durch die Fabrik.
Zwei Dinge verschieben das Datum: ein Material, das in der richtigen Güte und Dicke nicht vorrätig ist, und eine Oberflächenbehandlungsspezifikation, die nach dem Stanzen eintrifft. Beides ist vor dem Programmstart günstiger abzustimmen, weshalb das Muster als Spezifikation für das Produktionsprogramm gilt.
Inspektion, Zertifikate und Verpackung
Dokumente werden zusammen mit den Teilen versendet: Materialzertifikate, ein Erstmusterprüfbericht mit den gemessenen kritischen Lochpositionen und Maßen sowie Chargennachverfolgung bis zum Rohling. Die Fabrik hält ISO 9001:2015 und CE, und eine Dritte-Partei-Inspektion kann über SGS oder durch einen Kundenbesuch vereinbart werden.
Für Exportaufträge kalkulieren US-Käufer die Landkosten mit dem Harmonized Tariff Schedule, und die Verpflichtungen zur CE-Kennzeichnung für Maschinen und elektrische Erzeugnisse werden von der European Commission festgelegt. Die Praxis der Importdokumentation für Metallteile wird von der U.S. International Trade Administration zusammengefasst. Die Verpackung wird spezifikation mit dem Teil: Folie auf sichtbaren Flächen, Zwischenlagen zwischen den Paneelen, individueller Schutz für lackierte Teile und Exportkisten, die für den Seetransport gebunden sind.
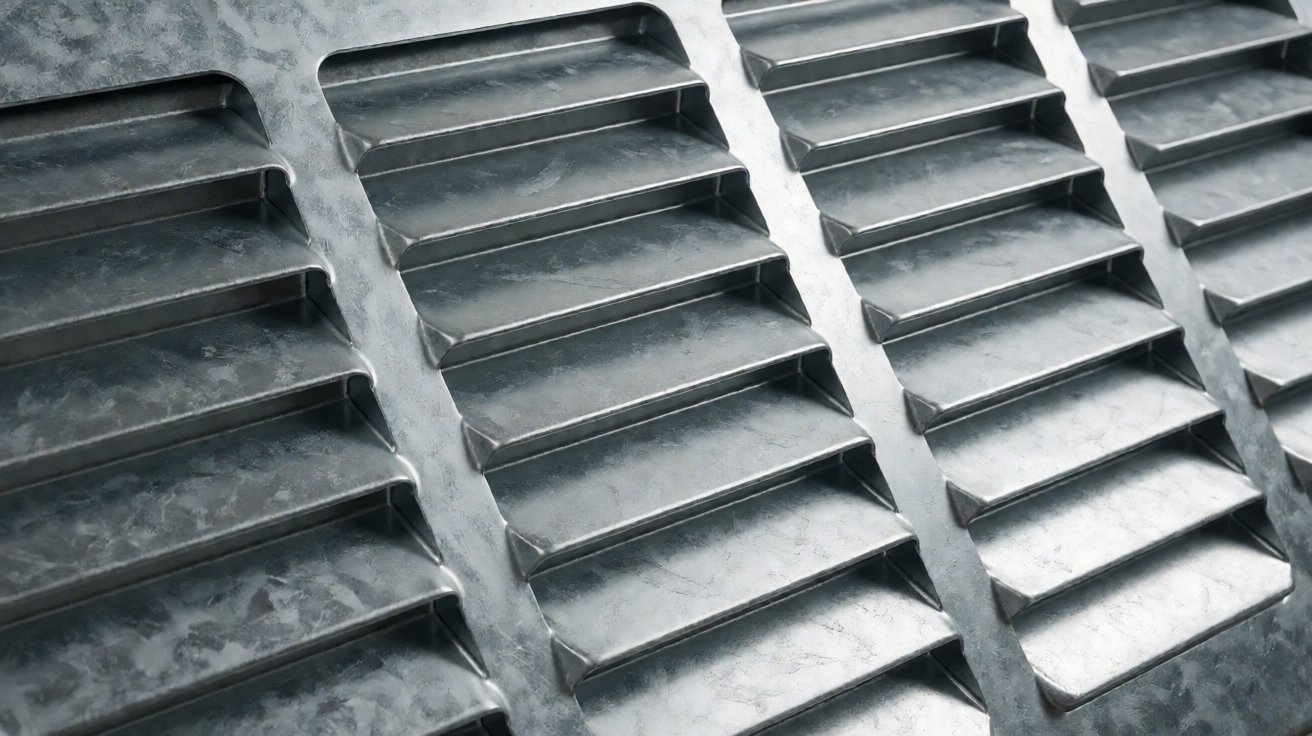
Abbildung 7: Eine gestanzte Lamellenbelüftungsserie aus 1,5 mm verzinktem Blech mit geformten Lamellen.
Von uns gelieferte CNC-Stanzprogramme
Fall 1: Steuerungsgeber – Befestigungs- und Kabeleinführungsplatten
Ein Steuerungsgeber bestellte Befestigungsplatten, Kabeleinführungsplatten und Belüftungsabdeckungen aus 2 mm verzinktem Stahl: Chargen von 50-300 Stück, drei bis sechs Mal im Jahr, eine Mindestauflage von 20-50 Stück und FOB-Preise im Bereich von 15-80 $ pro Stück je nach Größe und Beschichtung.
Die erste Charge wurde 15-30 Tage nach der Zeichnungsfreigabe geliefert, nachdem eine Musterprüfung von 5-10 Arbeitstagen durchgeführt wurde; die jährlichen Ausgaben lagen im Bereich von 30.000 $ bis 60.000 $ unter Berücksichtigung einer Fremdbegutachtung vor der Lieferung. Die Verlagerung der regelmäßigen Lochraster auf die Stanze und das Belassen der freien Umrisskonturen auf dem Laser führte im zweiten Jahr zu einer Reduktion der Wiederholteile um 4-6 %.
Fall 2: Gerätehersteller (OEM) – Konsolen, Verstärkungen und Abdeckplatten
Ein Gerätehersteller (OEM) bestellte pro Charge mehrere hundert wiederkehrende kleine Teile – L-Konsolen, Verstärkungen, Abdeckplatten und Distanzstücke aus 2 mm kaltgewalztem Stahl und 304-Edelstahl: Chargen von 200-800 Stück, vier bis acht Chargen pro Jahr, eine Mindestauflage von 100 Stück und FOB-Preise von 2 $ bis 15 $ pro Stück.
Dieses Programm wurde aufgrund der Ebenheit und der Gratabhängigkeit gewonnen, nicht wegen der Pressengeschwindigkeit. Jedes Teil wird vor dem Verpacken entgratet, und das Verschachtelungsmuster ist so aufgebaut, dass die Konsolen so flach ankommen, dass sie ohne Geraderichten geschweißt werden können. Die jährlichen Ausgaben blieben im Bereich von 15.000 $ bis 40.000 $.
Fall 3: Automatisierungsintegrator – Lamellenblech-Gehäuseserien
Ein Automatisierungsintegrator bestellte lamellierte und perforierte Gehäusefronten aus 1,5 mm verzinktem Stahl mit geformten Lamellenreihen und geprägten Versteifungsnuten: Chargen von 50-300 Stück, zwei bis vier Mal im Jahr, eine Mindestauflage von 20-50 Stück und FOB-Preise zwischen 15 $ und 80 $ pro Front je nach Größe und Beschichtung.
Das Programm hing von der Wiederholgenauigkeit der geformten Merkmale ab: Die Lamellentiefe blieb innerhalb der Charge gleich, die Rippen wurden ohne Kratzer im Blech geformt und jede Front wurde mit dem Erstmuster abgeglichen. Die erste Charge wurde 15-30 Tage nach der Freigabe geliefert und die jährlichen Ausgaben lagen im Bereich von 30.000 $ bis 60.000 $.
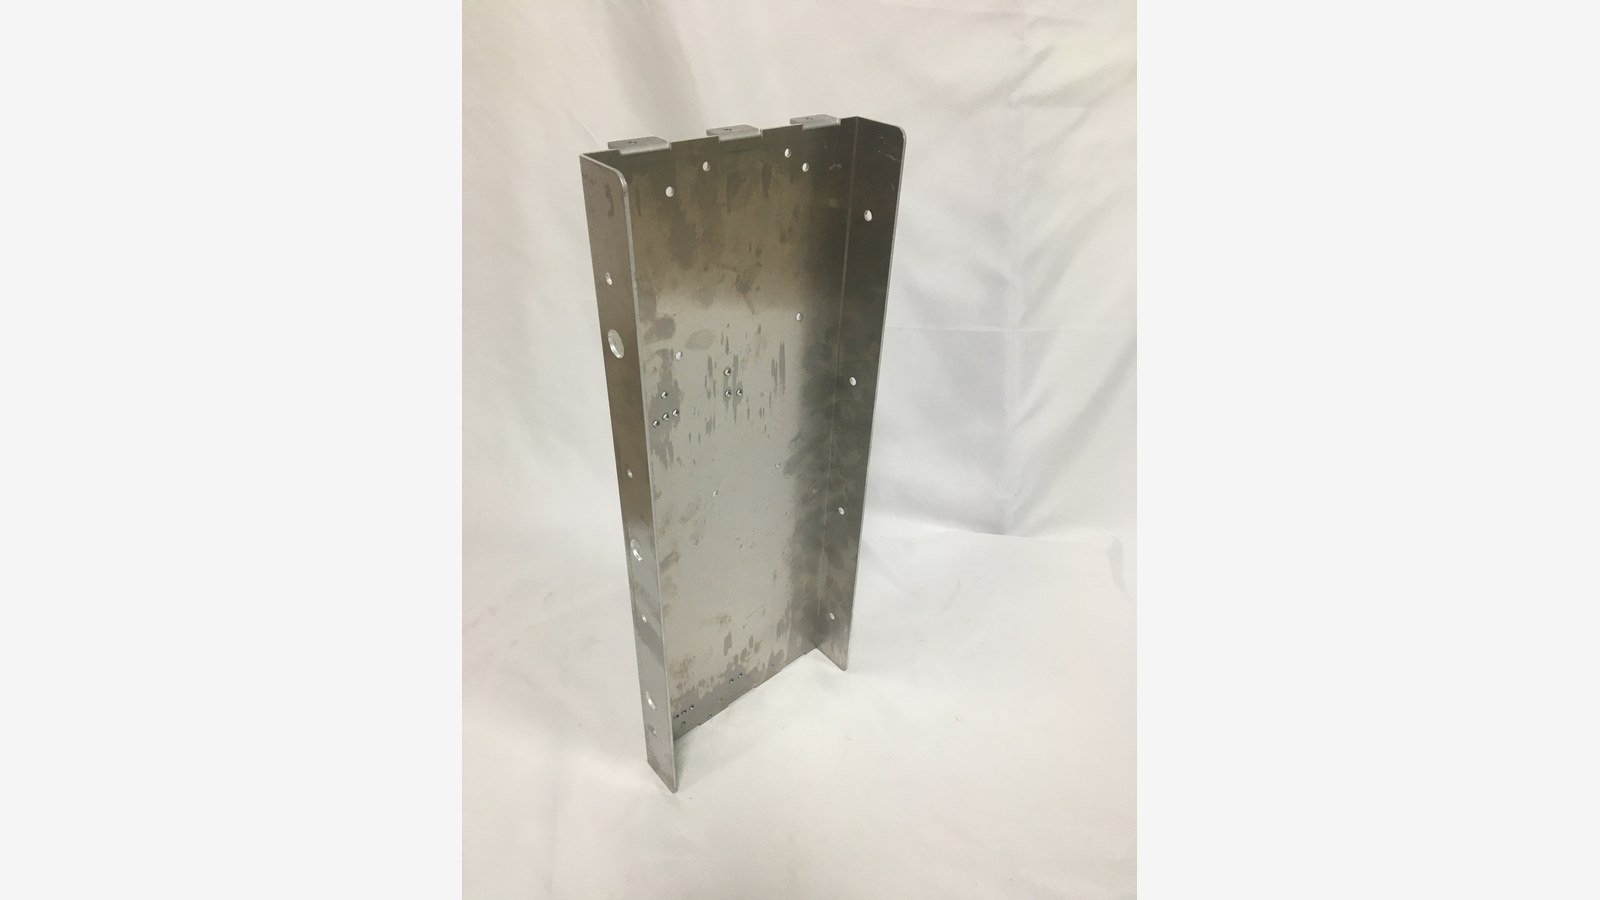
Abbildung 8: Ein fertig gestanztes Längsband, bereit für die Schweißung, zeigt Ebenheit und spfrei geschnittenen Ränder.
Zusammenfassung und nächste Schritte
Wie man einen CNC-Stanzdienst spezifiziert
Spezifizieren Sie einen cnc Stanzdienst rückwärts von der Funktionsliste aus. Zählen Sie die Löcher, Schlitze und Lüftungsöffnungen, die sich im Bauteil wiederholen, prüfen Sie das kleinste Loch anhand der Blechstärke, legen Sie Material und Güte fest und geben Sie die Jahresmenge an. Werkzeugplanung, Nesterstellung und Preis folgen aus diesen vier Antworten.
Stellen Sie dann zwei Fragen: Wie werden die Lochpositionen gegenüber der Zeichnung überprüft und wie werden Grate und Ebenheit vor dem Verpacken kontrolliert. Diese zwei Antworten entscheiden, ob die zehnte Charge sich wie die erste verhält.
Warum XHX Metal
XHX Metal hält Laserbeschneidung, CNC-Stanzung, Umformung, Schweißung, Beschichtung und Montage in einer 2.000 m2 großen Fabrik in Dongguan: zwei 6 kW Faserlaser-Schneidanlagen mit einer Positionierungsgenauigkeit von +-0,01 mm, CNC-Steckschläge, CNC-Biegen, TIG- und MIG-Schweißung und Beschichtungspartner, mit etwa 500.000 Teilen pro Jahr. Eine cnc Stanzdienst Bestellung setzt daher in eine fertige Montage fort, ohne einen zweiten Lieferanten.
Die Fabrik hält ISO 9001:2015 und CE, arbeitet mit SGS bei der Inspektion zusammen und beliefert OEM- und Markenkunden in Nordamerika und Europa seit über einem Jahrzehnt.
Wie man Ihr Programm startet
Senden Sie eine STEP- oder DXF-Datei mit Material, Dicke und Menge für ein Angebot mit der Lieferzeit. Die Stanzfähigkeit befindet sich neben dem Laserschnitt auf der Blechfertigung Seite, der Prozess wird auf der CNC-Stanzseite beschrieben, fertige Montageaufbauten sind auf der Produktseite zu finden und Projekte starten von der Kontaktseite aus; Anfragen erreichen das Engineering-Team auch unter sales01@xinghaoxin.com.
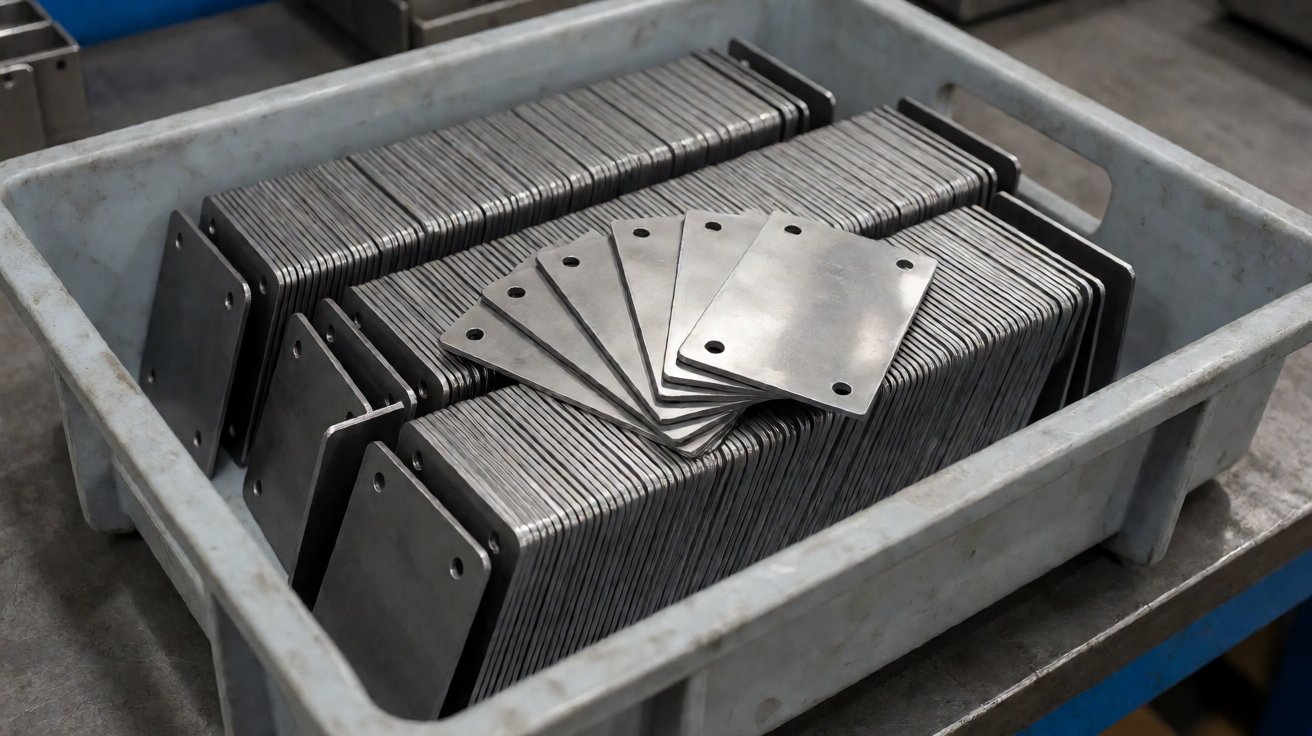
Abbildung 9: Ein Produktionslos von entgrateten gestanzten Platten und Streben, bereit für die nächste Operation.
FAQ: CNC-Stanzzservice
Was ist die Mindestbestellmenge? Rund 100 Stück für kleine flache Bauteile und 20-50 Stück für größere Platten; Prototypen und Einzelteile werden ebenfalls angeboten.
Ist ein CNC-Stanzzservice günstiger als Laserschneiden? Bei etwa 1.000 identischen Teilen mit einfacher Geometrie in der Regel schon, da die Werkzeuge pro Hub viele Löcher stanzen; darunter oder wenn der Umriss komplex ist, ist Laserschneiden der bessere Weg.
Wie klein ist das kleinste Loch, das Sie stanzen können? Als Faustregel sollte der Lochdurchmesser mindestens der Blechdicke entsprechen; kleinere Löcher werden im selben Nest auf dem Laser geschnitten, statt durch den Stanzprozess gezwungen zu werden.


