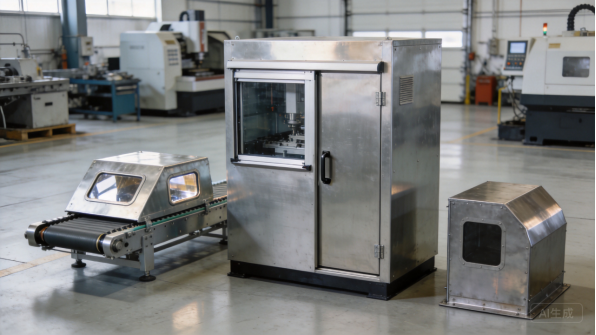
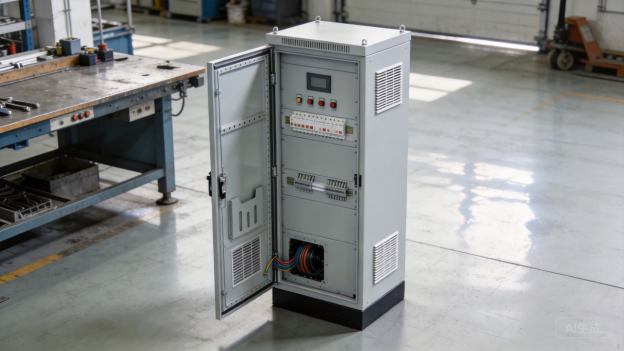
Una guía práctica de ingeniería de XHX Metal para OEMs de dispositivos médicos, equipos de I+D y profesionales de compras
1. Visión general del producto: qué son las carcasas de dispositivos médicos
1.1. Qué hace realmente una carcaza
Una carcaza de dispositivo médico es la envolvente protectora que rodea la electrónica, las fuentes de alimentación, los sensores, las pantallas y los conectores de un producto médico. No es meramente una caja: es un componente estructural y crítico en seguridad que soporta peso, gestiona el calor, protege los circuitos sensibles de la interferencia electromagnética y separa al usuario de las partes eléctricas activas. En monitores de pacientes, bombas de infusión, carros diagnósticos, analizadores de laboratorio y consolas de imagen, la carcaza define cómo se siente el dispositivo para el clínico, qué tan seguro funciona y qué tan fácilmente puede limpiarse, mantenerse y actualizarse. La fabricación de chapa metálica es la vía más común para estas carcasas porque combina precisión dimensional, resistencia mecánica y calidad superficial controlada en un proceso de producción repetible.
Desde una perspectiva de ingeniería, la carcaza debe satisfacer varias funciones al mismo tiempo. Protege la electrónica del polvo, derrames de líquidos e impactos accidentales; soporta subs ensambles internos con características de montaje exactas; proporciona continuidad de puesta a tierra y blindaje; y crea la interfaz que los usuarios tocan, transportan y montan. Un diseño deficiente de la carcasa puede causar fallos de CEM, sobrecalentamiento, ingreso de agua o ruido mecánico, todos los cuales son difíciles y costosos de reparar después de que el dispositivo esté en el campo. Por eso los OEM médicos tratan la carcaza como parte de la arquitectura del producto en lugar de un paso cosmético de última etapa.
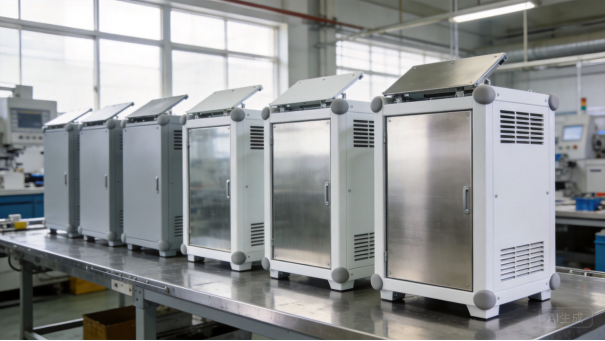
Carc asas personalizadas de dispositivos médicos de chapa metálica en una mesa de inspección de fábrica.
1.2. Tipos de carcasas en toda la gama de productos médicos
Los productos médicos abarcan una gama extremadamente amplia de formas y tamaños, por lo que sus carcasas también lo hacen. Un monitor portátil de signos vitales puede necesitar una funda compacta de aluminio que pese menos de 500 gramos, mientras que una consola de tomografía computarizada puede requerir paneles grandes de acero con recubrimiento en polvo, un bastidor portante, gestión de cables y montaje para pantalla. Los componentes comunes de chapa metálica incluyen chasis y paneles posteriores, biseles frontales, cubiertas superior y laterales, soportes de montaje, asas de transporte, carros para equipo y marcos de protección. Incluso un solo producto suele combinar varias piezas fabricadas: un panel frontal de aluminio de 1,2 mm, un chasis interno de acero de 1,5 mm, soportes delgados para tarjetas de circuito impreso y una cubierta ventilada para la fuente de alimentación.
Estos tipos de carcasas generan desafíos de fabricación muy diferentes. Los dispositivos portátiles necesitan material delgado, bajo peso y ajustes precisos; los instrumentos de laboratorio de banco requieren bastidores rígidos y características de montaje precisas; los equipos de imagen y monitoreo necesitan superficies planas grandes con distorsión controlada. Algunos productos se ensamblan a partir de decenas de piezas conformadas, mientras que otros utilizan un chasis estirado en profundidad o soldado. Para un OEM médico, el tipo de carcasa determina la herramienta, la ruta de proceso, el plan de inspección y el tiempo de entrega, por lo que la definición del producto debe ser clara antes de comenzar la fabricación.
1.3. Normativas que definen el diseño
Las carcasas de dispositivos médicos están sujetas a una red densa de requisitos regulatorios y técnicos. La referencia internacional más importante es IEC 60601-1, que cubre la seguridad básica y el rendimiento esencial de los equipos eléctricos médicos, incluyendo distancias de fuga y de vacío, conexión a tierra, protección contra la entrada de cuerpos sólidos y líquidos, y la resistencia mecánica de las carcasas. La gestión de riesgos sigue ISO 14971, y los sistemas de calidad para los fabricantes se rigen por ISO 13485. Los dispositivos vendidos en Estados Unidos también deben fabricarse bajo regulaciones del sistema de calidad supervisadas por la FDA, que exigen procesos controlados, métodos validados y registros trazables de los componentes que afectan la seguridad y el rendimiento.
Para un proveedor de chapa metálica, estas normas se traducen en obligaciones prácticas. Los certificados de material deben acreditar el grado y el espesor; los informes de inspección dimensional deben demostrar que los elementos de montaje cumplen con el dibujo técnico; el tratamiento superficial debe resistir los agentes de limpieza especificados por el cliente; y el proceso de producción debe estar controlado y documentado. El gabinete suele formar parte del expediente histórico del dispositivo, por lo que un fabricante que no pueda aportar registros no es un socio viable. XHX Metal mantiene la gestión de calidad ISO 9001:2015 y colabora con OEM médicos para ofrecer el paquete de inspección y documentación que necesita su equipo regulatorio.
1.4. Por qué la chapa metálica es la opción predeterminada para dispositivos complejos
La chapa metálica sigue siendo el material de elección para carcasas de dispositivos médicos porque resuelve problemas que los plásticos no pueden. El metal proporciona blindaje electromagnético natural, esencial cuando motores, bombas y transmisores inalámbricos operan dentro del mismo alojamiento. Conduce el calor lejos de fuentes de alimentación y procesadores, permitiendo que la carcasa actúe como disipador de calor pasivo. Tiene una relación resistencia-peso elevada, de modo que láminas delgadas de aluminio pueden proteger la electrónica sin hacer pesado un dispositivo portátil. También es易于 limpieza: una superficie metálica correctamente acabada resiste desinfectantes, no absorbe líquidos y puede limpiarse con un paño en un entorno clínico.
Igual de importante, la chapa metálica es escalable. El corte láser, la plegadora CNC y la soldadura pueden producir un único prototipo y luego escalar a miles de piezas manteniendo el mismo diseño y proceso. La tooling es relativamente sencilla en comparación con el moldeo por inyección, por lo que las iteraciones de diseño son más rápidas y económicas. Esa combinación de blindaje, rendimiento térmico, resistencia mecánica, facilidad de limpieza y flexibilidad de fabricación explica por qué la mayoría de los dispositivos médicos serios siguen utilizando un chasis o carcasa metálica, incluso cuando se añaden cubiertas plásticas por estética.
1.5. El papel de XHX en la cadena de suministro médico
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) es una empresa de propiedad privada especializada en la producción y procesamiento de carcasas, chasis y estructuras de chapa metálica para equipos médicos, de telecomunicaciones, industriales y centros de datos. La fábrica en Dongguan cubre aproximadamente 2.000 metros cuadrados, cuenta con alrededor de 30 empleados y tiene una capacidad anual de aproximadamente 500.000 piezas. La producción se basa en dos cortadoras láser de fibra de 6 kW, plegadoras CNC, estaciones de soldadura TIG, MIG y láser, una línea automática de rebabas y centros de mecanizado CNC, todo ello respaldado por la gestión de calidad ISO 9001:2015.
Para los OEM médicos, la empresa actúa como una extensión del equipo de ingeniería. XHX revisa los planos para la fabricabilidad, recomienda rutas de material y acabado, elabora prototipos y piezas piloto, gestiona la producción en serie y suministra los informes dimensionales y certificados de material necesarios para los expedientes regulatorios. Las secciones siguientes explican cómo se utilizan las carcasas médicas, qué materiales elegir, dónde radican las dificultades de producción, cuánto tarda el envío y cómo se ven los proyectos reales, para que los compradores sepan qué preparar antes de solicitar una cotización.
2. Uso: Dónde Rinden las Carcasas para Equipos Médicos
2.1. Hospitales y entornos clínicos
El equipo hospitalario soporta un trato más duro de lo que la mayoría piensa. Un monitor de cabecera se desplaza entre habitaciones, se limpia con desinfectante varias veces al día, choca contra camas y paredes, y debe seguir funcionando mientras está conectado a un tomacorriente congestionado. Por lo tanto, la carcasa necesita superficies que toleren alcohol, lejía y limpiadores de amonio cuaternario sin empalidecer ni agrietarse; sellos que mantengan los líquidos alejados de la electrónica; y asas, ruedas y soportes de montaje que resistan años de uso. Cualquier borde afilado o junta mal sellada se convierte en un problema de limpieza y control de infecciones, por lo que el acabado de bordes y el sellado son parte de las especificaciones del producto, no un añadido posterior.
La tensión mecánica también forma parte del uso diario. Los carros se desplazan sobre umbrales, los dispositivos se elevan hasta los estantes y los monitores montados en pared se instalan y retiran por parte del personal. La caja debe resistir impactos sin transmitir la fuerza a la electrónica, y las bisagras de las puertas, los pestillos y los fijadores deben mantenerse alineados tras miles de ciclos. Los equipos clínicos raramente incluyen estos requisitos en una solicitud de cotización, pero un fabricante con experiencia los incorpora al diseño eligiendo el grosor de material adecuado, añadiendo dobleces de refuerzo y especificando hardware que pueda reemplazarse en el campo.
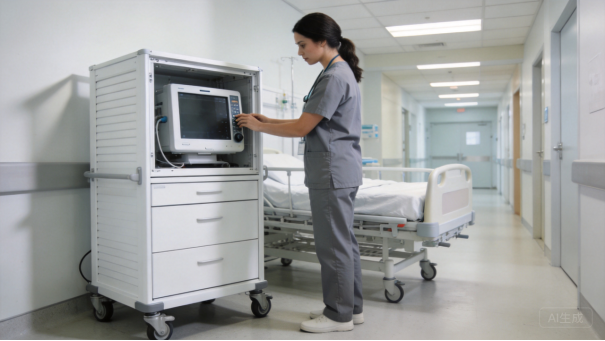
Un dispositivo médico en una caja de chapa metálica blanca utilizado en un carro diagnóstico hospitalario.
2.2. Equipos de diagnóstico y laboratorio
Los analizadores de laboratorio y los sistemas diagnósticos operan casi de forma continua en entornos que combinan calor, vibración y exposición química. Las centrifugadoras vibran, las bombas de reactivo generan humedad y los procesadores producen calor, por lo que la caja debe mantener los componentes internos en posiciones precisas mientras gestiona el flujo de aire y contiene derrames. Las superficies de acero inoxidable son habituales en áreas húmedas debido a su resistencia a la corrosión y a que pueden limpiarse con un paño, mientras que los marcos de acero con recubrimiento en polvo ofrecen rigidez a un coste menor. La construcción modular es importante en el laboratorio, donde los técnicos necesitan acceder a las bombas, válvulas y placas de circuito sin desmontar el instrumento completo.
La gestión térmica es un requisito de uso fundamental en esta categoría. Las cajas de los analizadores suelen incluir paneles ventilados, alojamientos de filtros, soportes para ventiladores y conductos de aire, y el diseño de chapa metálica debe garantizar que el flujo de aire llegue a los componentes adecuados sin crear puntos calientes. La caja también influye en el rendimiento acústico, ya que el personal de laboratorio trabaja turnos completos junto a instrumentos en funcionamiento. Añadir refuerzos de rigidización, montar soportes de ventilador aislados y sellar las juntas de los paneles son tareas de fabricación que transforman una carcasa普通 en un producto que funciona con ruido reducido en un laboratorio real.
2.3. Cuidado en el hogar y dispositivos portátiles
La parte de mayor crecimiento en el mercado de dispositivos médicos es el cuidado domiciliario, donde los dispositivos deben ser lo suficientemente ligeros para que un paciente los transporte y lo suficientemente resistentes como para sobrevivir una caída sobre el piso de una cocina. Las bombas de infusión, los concentradores de oxígeno, las máquinas de terapia del sueño y los dispositivos de monitoreo remoto utilizan carcasas compactas de chapa metalúrgica, generalmente fabricadas en aluminio o acero de 1.0 a 1.5 mm con acabados en polvo o anodizados. El peso se controla mediante la selección del material y el nesting del patrón plano, mientras que la resistencia proviene de alas plegadas, refuerzos y perfiles formados, más que de planchas gruesas.
La usabilidad es diferente en un entorno domiciliario. Los pacientes pueden tener fuerza o destreza limitadas, por lo que las tapas de baterías, puertas y pestillos deben ser fáciles de operar, y la carcaza no debe presentar bordes afilados. Las instrucciones de limpieza son más simples que en un hospital, pero el dispositivo aún puede limpiarse con productos domésticos, por lo que el acabado debe ser duradero. La capacidad de servicio también es importante porque los dispositivos domiciliarios se devuelven para reparación; un fabricante que mantiene planos, repuestos y documentación de ensamblaje puede ayudar al OEM a reconstruir los dispositivos de manera rápida y rentable.
2.4. Ciclo de vida del producto OEM y mercado posterior a la venta
Los OEM de dispositivos médicos compran carcasas en varias etapas diferentes, y los requisitos cambian en cada una. Durante la investigación y desarrollo, los ingenieros necesitan un puñado de prototipos rápidamente, a menudo con características aún en cambio. Durante la producción piloto, necesitan suficientes piezas para evaluación clínica y pruebas regulatorias, con documentación que demuestre cómo se fabricaron las piezas. Durante la producción en serie, necesitan calidad consistente a un costo predecible, y durante la fase de mercado posterior a la venta necesitan paneles de repuesto, puertas y soportes que aún encajen en dispositivos fabricados años antes.
Un socio capaz en chapa metalúrgica apoya todas estas etapas sin perder el control del diseño. Eso significa mantener planos de ingeniería e historiales de revisión, conservar calibres y herramental, controlar los materiales para que un lote de reemplazo coincida con el color y el espesor originales, y documentar los cambios mediante un proceso de cambio de ingeniería. Para productos médicos, el control de configuración no es opcional: un panel reemplazado con un espesor o acabado ligeramente diferente puede afectar la seguridad, el rendimiento o el expediente regulatorio. El fabricante y el OEM deben acordar cómo se aprueban las revisiones, desviaciones y sustituciones de materiales.
2.5. Conversión de casos de uso en especificaciones
La lección práctica es que la especificación de la carcasa debe redactarse a partir del caso de uso antes de encargar cualquier material. El equipo de ingeniería debe responder a un pequeño conjunto de preguntas: dónde se usará el dispositivo, qué agentes de limpieza lo tocarán, qué rango de temperatura y humedad debe soportar, qué clasificación IP se requiere, cuánto peso debe soportar, cómo se montará y con qué frecuencia se abrirá para mantenimiento. Cada respuesta modifica el diseño, y cada cambio de diseño altera el costo y el plazo de entrega.
Cuando XHX Metal recibe un dibujo técnico y un cuestionario conjuntamente, la revisión de fabricación (DFM) puede recomendar el espesor de material adecuado, el radio de doblado, el sistema de acabado y el plan de inspección en la primera respuesta. Cuando falta el caso de uso, el presupuesto debe hacer suposiciones, y las suposiciones suelen convertirse en solicitudes de cambio más adelante. Por eso, la revisión DFM es el primer paso y el más valioso: convierte la forma en que se usa el dispositivo en decisiones de fabricación concretas que pueden aprobarse antes de iniciar la producción.
3. Selección de material: Elección del material adecuado
3.1. Aleaciones de aluminio: El caballo de trabajo ligero
El aluminio es el material más común para carcasas médicas portátiles y de mesa de trabajo, ya que pesa aproximadamente una tercera parte que el acero mientras sigue ofreciendo excelente resistencia, blindaje y conductividad térmica. Las aleaciones 5052 y 6061 son los estándares de la industria para el trabajo de chapa metálica. La 5052 ofrece buena resistencia a la corrosión y conformabilidad, lo que la hace ideal para paneles, cubiertas y soportes con dobles complejos; la 6061 proporciona mayor resistencia y se mecaniza bien para marcos estructurales y placas de montaje. Los datos de propiedades del material de ambas aleaciones están ampliamente publicados, por ejemplo a través de MatWeb, y los espesores típicos para carcasas oscilan entre 1,0 y 3,0 mm, según el tamaño y la carga del dispositivo.
El aluminio también responde bien a los tratamientos superficiales. Puede anodizarse para obtener un acabado duro y resistente a los arañazos, recubrirse con pintura en polvo en casi cualquier blanco o gris médico, o dejarse con un aspecto cepillado para paneles frontales visibles. Su capa natural de óxido proporciona resistencia a la corrosión, y su conductividad térmica permite que la carcasa contribuya a enfriar la electrónica interna. La contrapartida es que el aluminio es más caro por kilogramo que el acero y requiere un manejo cuidadoso del doblado y la soldadura para evitar grietas o deformaciones, algo que precisamente ofrece el control de proceso de una fábrica especializada en chapa metálica.
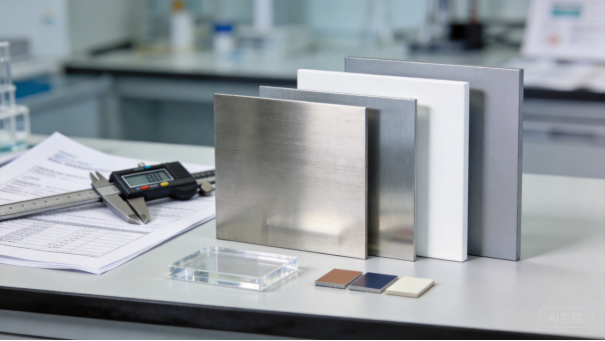
Muestras de materiales para gabinetes médicos, acabados y herramientas de medición sobre una mesa de trabajo.
3.2. Acero inoxidable: durabilidad e higiene
El acero inoxidable se selecciona cuando el dispositivo estará expuesto a agua, productos químicos o desinfección repetida. Los grados 304 y 316 forman una superficie de óxido de cromo autorreparadora que resiste la corrosión sin pintura, lo que los hace adecuados para equipo quirúrgico, instrumentos analíticos húmedos y gabinetes utilizados en entornos donde el recubrimiento en polvo podría cuartearse. El grado 316 añade molibdeno para ofrecer aún mayor resistencia a los cloruros y a las soluciones de limpieza médica. El acero inoxidable es más pesado y costoso que el aluminio o el acero pintado, por lo que generalmente se utiliza de manera selectiva: superficies que deben esterilizarse, partes estructurales que requieren máxima durabilidad y paneles visibles donde importa una apariencia médica profesional.
El acabado superficial es un detalle importante en la fabricación de acero inoxidable. Un acabado cepillado No. 4 oculta huellas dactilares y arañazos menores, mientras que un acabado espejo es más fácil de limpiar pero muestra cada marca. Las áreas de soldadura en acero inoxidable deben limpiarse y pasivarse para restaurar la resistencia a la corrosión, y los bordes cortados con láser deben desbarbarse para evitar superficies de contacto afiladas. Hay comparaciones técnicas útiles de los grados de acero inoxidable disponibles en referencias de ingeniería de materiales como AZoMaterials, y la elección final siempre debe validarse en función de los agentes de limpieza y los métodos de esterilización en las instrucciones de uso del producto.
3.3. Acero recubierto en polvo: protección rentable
Para gabinetes grandes, chasis internos y estructuras estructurales, el acero recubierto en polvo es la forma más económica de combinar resistencia, rigidez y una apariencia uniforme. El acero laminado en frío como el SPCC proporciona una superficie lisa para pintar, mientras que el acero galvanizado como el SECC ofrece protección contra la corrosión bajo el recubrimiento. El proceso comienza con la limpieza y el pretratamiento químico, típicamente fosfato de zinc o un recubrimiento de conversión libre de cromo, seguido de la aplicación electrostática del polvo y el curado en horno. La película curada es resistente, resistente a los arañazos y disponible en cualquier color RAL, lo que facilita la coincidencia con el diseño industrial de un producto médico.
La calidad del recubrimiento en polvo depende de la preparación y el enmascarado. Los orificios para tornillos y conectores PEM deben enmascararse o repertornillarse para que la herraje encaje después del recubrimiento, los puntos de conexión a tierra deben permanecer conductores y las piezas deben colgarse de modo que el recubrimiento no se acumule en las esquinas. El Powder Coating Institute publica orientación práctica sobre pretratamiento, aplicación y pruebas de calidad, y un buen fabricante sigue la misma disciplina: verificando el espesor de la película, la adherencia y la consistencia del color en cada lote en lugar de asumir que el recubrimiento saldrá bien.
3.4. Metal versus plástico: cuándo gana el metal
Muchos productos médicos combinan un chasis metálico con cubiertas cosméticas de plástico, y la decisión del material merece más análisis que una simple preferencia. El metal gana siempre que se requiera blindaje electromagnético, porque un enclosure conductor continuo proporciona la atenuación que las piezas de plástico no pueden igualar. El metal también gana cuando se debe disipar el calor de la electrónica de potencia, cuando el chasis debe soportar cargas estructurales y cuando se espera que el producto sobreviva años de limpieza y transporte. Para paneles grandes y planos, el metal también es menos propenso a flexión y deformación que el plástico durante una larga vida útil.
El plástico sigue siendo útil para cubiertas pequeñas, marcos frontales, mangos y piezas que deben ser aislantes eléctricamente, y puede crear formas orgánicas difíciles de estampar a partir de chapa metálica. La compensación manufacturera es real: el moldeo por inyección requiere herramientas costosas y es lento de cambiar, mientras que la chapa metálica puede prototiparse a partir del mismo plano en cuestión de días. Para dispositivos médicos regulados, el metal también simplifica la trazabilidad del material y el reciclaje. En la práctica, la mejor arquitectura suele ser un marco y chasis metálicos con plástico solo donde el diseño lo requiere.
3.5. Acabados y tratamiento superficial
El acabado es donde la selección del material se convierte en rendimiento del producto. El recubrimiento en polvo proporciona una superficie lisa y fácil de limpiar en blanco, gris claro y colores médicos personalizados, y los recubrimientos texturizados ocultan arañazos en superficies que reciben maltrato. El anodizado le da al aluminio una superficie dura y resistente a la abrasión sin agregar espesor. Los acabados conductivos, como áreas de puesta a tierra en metal desnudo, niquelado o juntas conductoras, mantienen la continuidad del blindaje a través de las uniones de los paneles. La serigrafía añade íconos, advertencias y marcas, pero cualquier texto impreso debe resistir los mismos químicos de limpieza que el recubrimiento.
La calidad superficial también es una especificación de fabricación. Las carcasas médicas deben tener quinas rebajadas, esquinas redondeadas y una rugosidad superficial definida que permita una fácil limpieza con un paño; las soldaduras visibles deben pulirse e integrarse cuando el diseño requiera una apariencia sin costuras. El espesor del recubrimiento debe controlarse para que los orificios roscados sigan aceptando el hardware, y las áreas enmascaradas deben revisarse después del curado. Cuando el sistema de acabado se selecciona temprano y se aprueba en una pieza de primera muestra, la carcasa tiene un aspecto profesional y funciona de manera confiable durante toda la vida útil del dispositivo.
4. Dificultad de producción: precisión, distorsión y control del acabado
4.1. Tolerancias ajustadas y control de paredes delgadas
Las carcasas médicas son productos de precisión, incluso cuando parecen cajas simples. Los paneles de acoplamiento, los biselajes frontales, las aberturas para pantallas y los recortes para conectores generalmente requieren tolerancias de aproximadamente 0,1 mm o menores, y el conjunto completo debe ensamblarse sin holguras, ruidos o atascos. Las paredes delgadas de aluminio entre 1,0 y 1,5 mm hacen que esto sea difícil porque el material se deforma fácilmente durante el corte, el doblado, la soldadura y la manipulación. El equipo de diseño debe controlar la distancia entre orificios y pliegues, considerar el ajuste por doblado y el resalto del material, y planificar la secuencia de fabricación de modo que cada dimensión crítica se obtenga mediante un proceso estable en lugar de mediante ajustes manuales.
El control de tolerancias comienza con el patrón de doblado. El corte láser posiciona los orificios con respecto al borde de la chapa, y si un orificio está descentrado en la pieza plana, el error aumenta después del doblado. El fabricante también debe tener en cuenta la acumulación de tolerancias en varias piezas: un panel frontal, un chasis interno y una pestaña de montaje pueden estar cada uno dentro de la tolerancia, pero el dispositivo ensamblado aún puede estar fuera de posición. Por eso la inspección de la pieza de primera muestra mide las características críticas para el ensamblaje, no solo las piezas individuales, y por qué un informe dimensional del fabricante vale más que un dibujo que parece completo.
4.2. Corte láser y plegado CNC
La producción comienza con el corte láser. XHX Metal opera dos máquinas de corte láser de fibra de 6 kW con una precisión de posicionamiento de aproximadamente 0.01 mm, lo que proporciona bordes limpios, zonas afectadas por el calor reducidas y la capacidad de cortar tanto aluminio como acero en la misma tanda de producción. Las piezas se distribuyen en la chapa para minimizar los residuos, y la calidad del borde se controla para que el desbaste no retire material crítico de las paredes delgadas. Para carcasas médicas, el corte láser es preferible porque puede generar contornos complejos, rejillas finas y orificios de precisión sin necesidad de herramientas costosas.
El plegado CNC luego conforma las piezas planas en carcasas tridimensionales. El operador de la dobladora debe tener en cuenta el alargamiento de plegado, el resorte y la dirección del grano, y la máquina debe repetir el mismo ángulo en toda la tanda. Los pliegues pronunciados pueden agrietar el aluminio o descascarar el recubrimiento galvanizado, por lo que el radio de plegado se ajusta al grado y grosor del material. La distancia entre un orificio y la línea de plegado es una restricción clásica de diseño: si un orificio de montaje queda demasiado cerca de un pliegue, se deforma y la pieza no puede repararse. Una revisión de DFM detecta estos problemas antes de la producción, por lo que el retroalimentación de ingeniería forma parte del servicio y no un cargo adicional.
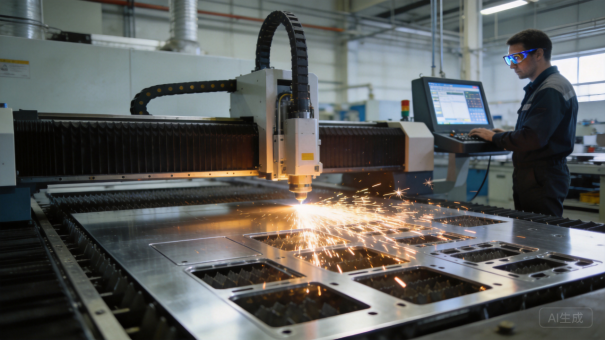
Corte láser de fibra de paneles metálicos delgados para carcasas de dispositivos médicos.
4.3. Gestión de la Distorsión por Soldadura
La soldadura es la operación de mayor riesgo en la fabricación de carcasas médicas. El calor de la soldadura TIG, MIG o láser tiende a deformar el aluminio y el acero delgados, y un marco que esté 0.5 mm fuera de cuadrado puede provocar un desalineamiento de las puertas, el atasco de paneles y orificios de montaje fuera de posición. La solución es la ingeniería controlada del proceso: las piezas se sujetan en calibres dedicados, se soldan por puntos antes de los pasos finales y se sueldan en una secuencia que equilibre el calor en ambos lados del conjunto. Después de la soldadura, el fabricante verifica las diagonales y las dimensiones críticas y endereza las piezas cuando es necesario.
La soldadura cosmética es un segundo desafío. Las uniones visibles en dispositivos médicos generalmente se rectifican, integran y terminan para que la carcasa parezca una superficie continua única, y cualquier porosidad o socavado se convierte en un problema de limpieza y corrosión. Las carcasas estancas añaden el requisito de costuras consistentes de penetración total. La orientación técnica sobre soldadura de chapa delgada y control de distorsión está disponible en organizaciones como TWI Global, y XHX aplica los mismos principios en la producción diaria: fixturas, calificación de procesos, inspección visual y procedimientos de reprocesamiento que mantienen la distorsión bajo control.
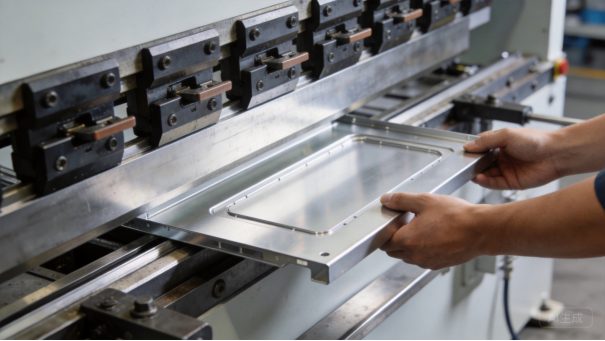
Plegadora CNC formando un panel de carcasa médica de aluminio de precisión.
4.4. Acabado superficial y limpieza
El acabado de una carcasa médica no es decorativo; es un requisito funcional. Cada rebaba debe ser desbarbada, cada esquina redondeada y cada superficie debe ser lo suficientemente lisa para limpiarse sin fisuras ni grietas donde se acumule material biológico. Las rebabas en las caras de sellado pueden cortar las juntas tóricas, y los bordes afilados en puertas y cubiertas pueden lesionar a pacientes y personal. Por ello, la fabricación incluye desbarbado mecánico, enrollado de bordes cuando el diseño lo permite e inspección visual con buena iluminación antes del recubrimiento.
Los defectos del recubrimiento son otra fuente de dificultades. El recubrimiento en polvo puede acumularse en las esquinas, formar protuberancias alrededor de las roscas y dejar poros o efecto piel de naranja si el pretratamiento no es perfecto. El enmascaramiento protege los orificios roscados y los puntos de conexión a tierra, y el retorneado o limpieza posterior al recubrimiento forma parte del proceso. Para el acero inoxidable, el objetivo es obtener una superficie pasivada y limpia sin contaminación por herramientas de acero al carbono. Estos detalles son fáciles de subestimar en una cotización, pero marcan la diferencia entre una carcasa que parece médica y una que parece un prototipo.
4.5. Control de calidad y trazabilidad
El control de calidad de las carcasas médicas va más allá de verificar unas pocas dimensiones. XHX realiza inspección de primera pieza en cada diseño nuevo, verifica los certificados de material contra el stock entrante y mide las características críticas con calibradores, galgas de altura y equipos de medición por coordenadas. Las verificaciones funcionales incluyen el ajuste de puertas, el funcionamiento de las bisagras, el ajuste de los sujetadores, la continuidad de la conexión a tierra y las superficies de sellado. Cada lote está vinculado a sus registros de producción, de modo que el OEM puede rastrear una pieza devuelta hasta el lote de material, la máquina y el operador que la produjeron.
La trazabilidad respalda el historial del dispositivo médico. El OEM necesita saber que la carcasa entregada este mes está fabricada con la misma graduación de material, sistema de recubrimiento y ruta de proceso que la carcasa que pasó las pruebas regulatorias. Cualquier desviación, como un material sustituido o un radio de doblez revisado, debe documentarse y aprobarse. ISO 9001:2015 proporciona el marco para la documentación controlada, y los informes de inspección de XHX están estructurados para que el equipo de calidad del OEM pueda revisarlos rápidamente y archivarlos con confianza.
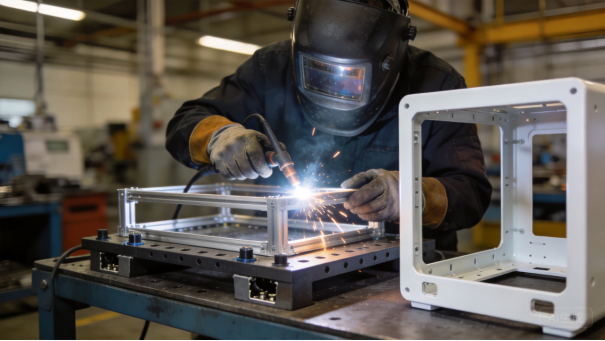
Soldadura TIG de un bastidor de carcasa médica de aluminio sobre una mesa de montaje.
5. Plazo de entrega: Desde los planos hasta la carcasa entregada
5.1. Revisión DFM y cotización
El plazo de entrega comienza antes de cortar la primera chapa. Cuando un OEM médico envía un modelo 3D y un dibujo 2D a XHX, el equipo de ingeniería revisa el material, el espesor, los radios de doblez, los patrones de agujeros, las tolerancias, los acabados, el hardware y los requisitos de documentación normativa. Esta revisión de fabricación usualmente toma de uno a tres días laborables y genera una recomendación clara sobre la ruta de proceso, el plan de inspección y la entrega realista. La cotización refleja entonces el trabajo real: una tapa simple de aluminio puede cotizarse rápidamente, mientras que un bastidor soldado de acero inoxidable con acabado cosmético requiere más tiempo de ingeniería.
La revisión DFM también revela suposiciones que retrasarían el proyecto posteriormente. Si el dibujo carece de una especificación de acabado, una tolerancia en un orificio de montaje crítico o un requisito de certificados de material, XHX lo señala antes de la producción en lugar de descubrirlo en la primera pieza. Congelar el diseño después de la revisión DFM es lo más importante que puede hacer un OEM para proteger el cronograma, porque cada cambio después de la aprobación reinicia una parte del ciclo de fabricación.
5.2. Adquisición de materiales
La disponibilidad de materiales es la primera fecha crítica en el cronograma. El aluminio estándar 5052 y 6061, el acero laminado en frío SPCC y el acero galvanizado SECC suelen estar disponibles de proveedores locales en uno a tres días laborables, lo que significa que la producción puede comenzar casi de inmediato después de la confirmación del pedido. Los materiales especiales, las bobinas pre-pintadas personalizadas, el acero inoxidable importado con certificados de molino o los espesores no estándar toman más tiempo y deben confirmarse durante la revisión DFM. Debido a que los precios del metal fluctúan, la cotización tiene un período de validez, y el pedido debe realizarse antes de que el precio expire.
La sustitución de materiales es un riesgo grave en los proyectos médicos. Si la grado especificado no está disponible, el fabricante no debe sustituirlo silenciosamente por una alternativa más barata; los equipos de ingeniería y regulatorios del OEM deben aprobar cualquier cambio. XHX conserva los certificados de material de cada lote y puede identificar exactamente qué bobina o chapa produjo cada lote. Para los OEM médicos, esa trazabilidad es tan importante como el precio, porque el archivo de historial del dispositivo depende de ella.
5.3. Prototipos y primeras piezas
Para un diseño nuevo, XHX generalmente produce un prototipo o primera pieza en una a dos semanas después de la llegada del material. La primera pieza incluye componentes cortados por láser y conformados, ensambles soldados cuando se requiera y un acabado de prueba para que el cliente pueda verificar dimensiones, color, textura y ajuste antes de la producción en serie. Las herramientas especiales de doblado, accesorios de soldadura o matrices de conformado agregan de unos días a dos semanas, dependiendo de la complejidad. La primera pieza es el punto de validación: el cliente aprueba las piezas y el informe de inspección correspondiente, y solo entonces la fábrica libera el pedido completo.
La primera pieza también es donde la mayoría de los problemas de cronograma se detectan a tiempo. Si un radio de doblado resulta muy cerrado para el material, un orificio está demasiado cerca de la línea de doblado o una superficie pintada tiene una textura inesperada, el fabricante puede corregir el proceso con rapidez. Los clientes que revisan y aprueban la primera pieza de manera oportuna ahorran más tiempo, ya que la fábrica puede iniciar la producción mientras el cambio de ingeniería aún está vigente. Esperar días o semanas para aprobar la primera pieza agrega exactamente esa misma cantidad de tiempo a la fecha de entrega.
5.4. Planificación de la producción y el cuello de botella del acabado
La producción en serie se programa como un flujo, no como un conjunto de operaciones aisladas. Para cantidades entre 100 y 1.000 gabinetes, XHX normalmente planifica dos a cuatro semanas de producción tras la aprobación de la primera pieza, dependiendo del número de procesos, el contenido de soldadura y los requisitos de acabado. El corte láser es rápido, el doblado es de velocidad media, la soldadura es lenta y el tratamiento superficial es el cuello de botella, por lo que la fábrica secuencia las piezas de manera que la capacidad de recubrimiento nunca permanezca inactiva esperando una sola pieza. Se verifican los turnos al inicio y al finalizar para detectar deriva dimensional antes de que genere un lote grande de chatarra.
El ensamblaje y los componentes agregan otra semana de trabajo para gabinetes completamente armados. Las puertas, bisagras, cerraduras, fijadores PEM, empaques, pernos de conexión a tierra y sujetacables se instalan y se prueban funcionalmente, y la unidad completa se inspecciona antes del empaque. Algunos OEM reciben paneles planos y ensamblan internamente, lo que acorta el ciclo de entrega; otros necesitan un alojamiento totalmente terminado listo para la instalación de la electrónica. El alcance debe especificarse en la cotización, ya que la diferencia entre piezas en bruto y productos ensamblados puede representar dos semanas en el cronograma.
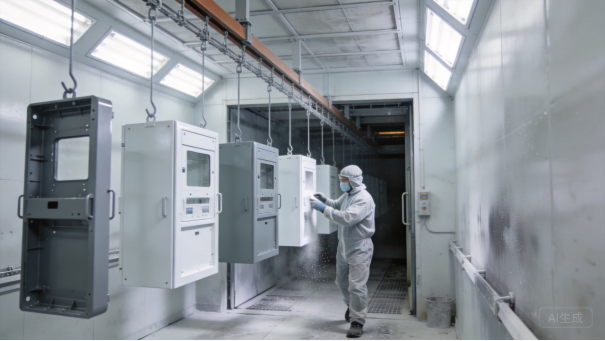
Paneles de gabinete médico con acabado en polvo en la línea de acabado.
5.5. Inspección, empaque y envío
La última parte del ciclo es el control de calidad y la logística. Cada pedido recibe una inspección final que abarca dimensiones, calidad superficial, ajuste de los herrajes y documentación, y los gabinetes terminados se protegen con película, protectores de esquina y refuerzos de embalaje para que lleguen sin abolladuras ni arañazos. El embalaje de los gabinetes médicos es especialmente importante porque las superficies recubiertas se rayan con facilidad y las piezas de precisión pueden doblarse durante el transporte. XHX también prepara listas de empaque, certificados de materiales e informes de inspección para que el OEM reciba un paquete completo junto con la mercancía.
El tiempo de envío depende del destino. Desde Dongguan, el transporte aéreo a Norteamérica o Europa tarda aproximadamente de tres a siete días, mientras que el transporte marítimo a un puerto importante requiere de tres a cinco semanas, más los trámites aduaneros y la distribución interna. La tasa de entrega puntual de XHX es del 93,1 % en la plataforma internacional de Alibaba, y la logística puede gestionarse bajo condiciones FOB, CIF o DDP. Consejo práctico para los compradores: congelen el diseño, aprueben la primera pieza rápidamente y pidan puertas, paneles o soportes de repuesto junto con el lote principal, porque un nuevo pedido pequeño después cuesta más que el precio unitario original.
6. Casos anteriores: Proyectos de gabinetes médicos
Los siguientes casos son ejemplos representativos del tipo de trabajo que realiza XHX Metal para OEMs de dispositivos médicos, presentados sin nombres de clientes ni detalles propietarios. Muestran cómo los requisitos del producto, los materiales y los procesos de fabricación se integran en proyectos reales, y destacan las decisiones que más influyen en el costo, la calidad y la entrega. Ningún gabinete médico es idéntico, pero los patrones de estos proyectos se repiten una y otra vez: revisión temprana del diseño, procesos controlados, documentación clara y aprobación de la primera pieza.
Los lectores deben usar estos casos como una lista de verificación para sus propios proyectos. Si el producto es portátil, observen cómo se controlaron el material delgado y el peso; si es un instrumento de laboratorio, cómo se manejaron el montaje de precisión y el acero inoxidable; si es un dispositivo de alto volumen, cómo la herramienta y la disciplina del proceso mantuvieron el costo bajo. Cada caso concluye con una lección que puede aplicarse a la siguiente cotización.
6.1. Carcasa para carrito de diagnóstico
Un OEM de dispositivos médicos necesitaba una carcasa para un carrito de diagnóstico sobre ruedas: un marco de aluminio, paneles con recubrimiento en polvo blanco, tapa trasera extraíble y soportes de montaje para un monitor y un paquete de baterías. El diseño original utilizaba más de 30 soportes separados, lo que significaba largos tiempos de soldadura y numerosas oportunidades de error de alineación. XHX simplificó el conjunto de soportes al combinar funciones en pestañas conformadas, redujo la cantidad de juntas soldadas y estandarizó el acabado de los paneles a un blanco RAL común para que la coincidencia del color fuera repetible entre lotes.
El resultado fue un ensamblaje más limpio que tomó menos tiempo de construcción y se entregó en seis semanas para una cantidad de 300 unidades. La lección principal fue sobre el control del acabado: la primera pieza mostró una ligera variación de brillo entre las piezas de aluminio y acero, la cual se corrigió al cambiar ambos sustratos a la misma línea de pretreatamiento y recubrimiento. El color y la textura deben aprobarse sobre los materiales de producción reales, no asumirse a partir de una carta de colores.
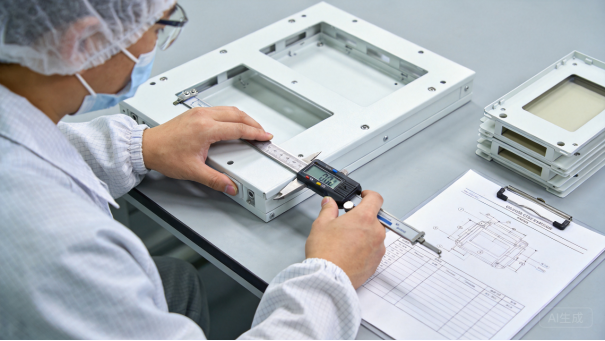
Inspección de calidad de un panel de caja médica terminado en la fábrica.
6.2. Carcasa para Monitor Portátil
Un fabricante de un monitor de paciente portátil solicitó a XHX producir una carcasa de aluminio 5052 de 1,2 mm con interior blindado contra EMI, una puerta de batería y salientes de montaje para un módulo de pantalla. La cantidad era de 2.000 unidades por año, por lo que el costo de fabricación importaba tanto como la precisión dimensional. La revisión DFM ajustó las distancias entre agujeros y pliegues, redujo la cantidad de dobles pliegues doblando las paredes laterales en una sola operación, y recomendó una disposición de nesting que ahorró aproximadamente el 15 por ciento del costo del material.
Los prototipos se entregaron en dos semanas y la producción en serie tomó cuatro semanas. La carcasa pasó las pruebas de EMC y caída del cliente sin ningún cambio de diseño, en gran parte porque los patrones planos y la secuencia de plegado se calificaron en la primera pieza. La lección es que los ahorros DFM se acumulan a alto volumen: una pequeña mejora en el nesting o en la cantidad de pliegues se convierte en una reducción significativa de costos anuales sin cambiar el rendimiento del producto.
6.3. Chasis para Analizador de Laboratorio
Una empresa de instrumentos de laboratorio necesitaba un chasis de acero inoxidable para un analizador de banco de trabajo que manejaba líquidos de reactivo y funcionaba de manera continua. El chasis debía mantener bombas, válvulas y un conjunto óptico de precisión en posiciones exactas, sobrevivir al contacto con productos químicos de limpieza y abrirse fácilmente para mantenimiento. XHX fabricó la estructura a partir de acero inoxidable 304 con pestañas formadas, uniones de esquinas soldadas y pulidas, superficies pasivadas y placas de montaje mecanizadas por CNC para el módulo óptico.
El proyecto incluyó medición de la primera pieza de cada punto crítico de montaje, certificados de materiales del acero inoxidable y un informe dimensional final que el OEM incluyó en el expediente histórico del dispositivo. La entrega tomó aproximadamente ocho semanas para 120 unidades, incluido el tiempo adicional de soldadura y acabado que requiere el acero inoxidable. La lección es que la documentación regulatoria es parte del producto: el OEM no solicitó certificados de materiales después de la entrega, porque el requisito estaba en las especificaciones desde el principio.
6.4. Consola de Monitoreo del Paciente
Otro proyecto involucró la caja de consola para un sistema de monitoreo del paciente: un marco delgado de acero con paneles laterales ventilados, una abertura para pantalla y puntos de montaje para la electrónica interna. El cliente ya había dedicado meses al diseño industrial y quería una versión lista para producción de forma rápida. XHX construyó la primera pieza en diez días desde la llegada del material, luego utilizó la retroalimentación del cliente sobre la alineación de la puerta y los espacios entre paneles para ajustar la secuencia de plegado y el diseño de las bisagras antes de la producción completa.
Se entregaron quinientas consolas en cinco semanas, y el ensamblaje final incluyó puertas, empaques, pernos de puesta a tierra y tornillería. El proyecto demostró el valor de una primera pieza rápida: los problemas de alineación se solucionaron en el proceso, no en el campo, y el OEM evitó un costoso cambio de herramienta más adelante. La lección es que un fabricante que construye prototipos rápidamente proporciona al equipo de diseño la información necesaria para finalizar el producto antes de que comience la producción en volumen.
6.5. Lecciones Aprendidas de Pedidos Reales
En estos proyectos, se repiten cinco lecciones. Primero, defina el entorno de uso y los requisitos de limpieza antes de cotizar, porque determinan el material y el acabado. Segundo, complete la revisión DFM a tiempo, porque los mayores riesgos de costo y cronograma están en el dibujo, no en la fábrica. Tercero, apruebe la primera pieza a la brevedad, porque es el último momento en que los cambios son económicos. Cuarto, especifique la documentación, certificados de material e informes de inspección en el momento de realizar el pedido, no después de la entrega. Quinto, mantenga las piezas de repuesto y los pedidos repetidos vinculados al mismo diseño aprobado para que la calidad se conserve constante.
Estas lecciones no son exclusivas de XHX; forman parte de la práctica estándar de las cadenas de suministro médicas consolidadas. Lo que aporta un fabricante es la disciplina para aplicarlas en cada pedido, incluidos los de menor volumen. Para los OEM, elegir un socio que aplique estas lecciones de manera constante resulta más valioso que comparar el precio unitario más bajo, porque el coste de una carcasa defectuosa en campo es muy superior al ahorro en unas pocas piezas.
7. Resumen: elegir el socio adecuado para carcasas médicas
7.1. Puntos clave
Una carcasa para dispositivo médico es un componente de precisión y crítico para la seguridad, no una caja genérica. El material debe elegirse según el caso de uso: aluminio para equipos portátiles y de bancada, acero inoxidable para entornos húmedos y de alta higiene, y acero con recubrimiento en polvo para carcasas estructurales de gran tamaño donde el coste resulta determinante. La dificultad de fabricación se concentra en las tolerancias, el control de paredes delgadas, la distorsión por soldadura y el acabado superficial; todos estos aspectos pueden gestionarse con corte láser controlado, plegado CNC, soldadura con plantilla e inspección rigurosa.
El tiempo de entrega es realista y predecible cuando el diseño está completo: una carcasa nueva típica requiere de uno a tres días laborables de revisión DFM, de una a dos semanas para la primera pieza y de dos a cuatro semanas para lotes de producción de 100 a 1000 unidades, más acabado y envío. La vía más rápida para acortar el cronograma es congelar el diseño, aprobar la primera pieza con rapidez y encargar las piezas de repuesto junto con el lote principal. La documentación forma parte del producto, por lo que el OEM debe solicitar certificados de material, informes dimensionales y registros de proceso desde el inicio.
7.2. Por qué XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) es una empresa de propiedad privada especializada en la producción y el procesamiento de chapa metálica, y los blindajes para equipos médicos son una de las categorías que la fábrica produce con el mismo equipamiento y rigor utilizados en productos de telecomunicaciones, industriales y centros de datos. La fábrica cuenta con dos cortadoras láser de fibra de 6 kW, plegadoras CNC, soldadura TIG, MIG y láser, una línea automática de desbarbado, mecanizado CNC y una capacidad anual de aproximadamente 500.000 piezas bajo ISO 9001:2015.
La empresa trabaja con OEMs en todas las etapas: revisión DFM y cotización, prototipado, primera pieza, producción en serie y pedidos repetidos. El equipo se comunica en inglés, responde con detalle a las consultas de ingeniería y proporciona la documentación de inspección y materiales que requieren los proyectos médicos. Dado que la fábrica es de propiedad privada y está integrada verticalmente, las decisiones sobre programación, cambios de proceso y problemas de calidad se toman internamente, sin pasar por una empresa comercializadora.
7.3. Contacto y próximos pasos
La forma más rápida de comenzar es enviar un modelo 3D, un dibujo 2D y una breve descripción del entorno de uso a XHX para una revisión DFM y cotización. El equipo de ingeniería puede confirmar el material, el acabado, la dificultad de producción y el tiempo de entrega realista en unos pocos días laborables, y la respuesta incluirá recomendaciones específicas en lugar de una lista de precios genérica. Contacte a Barry al +86 13244963694 o a sales01@xinghaoxin.com, o visite https://www.xhxmetal.com. La fábrica está ubicada en No. 42 Changtang Avenue, Yantian, Chang’an Town, Dongguan, Guangdong, China, y las cotizaciones están disponibles en términos FOB, CIF y DDP.
El desarrollo de dispositivos médicos seguirá avanzando hacia productos más pequeños, más conectados y más orientados al hogar, pero el blindaje seguirá teniendo que proteger los componentes electrónicos, disipar el calor, blindar contra interferencias, resistir la limpieza y lucir profesional en un hospital o en una mesa de cocina. Un asociado de chapa metálica que comprenda esos requisitos, controle sus procesos y documente su trabajo ayudará al OEM a entregar un mejor producto dentro del cronograma. Ese es el estándar que XHX aplica a cada pedido de blindaje médico, y es el punto de partida correcto para cualquier proyecto nuevo.
Preguntas frecuentes
P: ¿Qué materiales son los mejores para blindajes de dispositivos médicos?
A: El aluminio 5052 y 6061 son ideales para dispositivos portátiles y de banco de trabajo; el acero inoxidable 304 o 316 es óptimo para entornos húmedos y de alta higiene, mientras que el acero con recubrimiento en polvo es la opción más económica para carcasas estructurales grandes. La elección final debe basarse en el entorno de uso del dispositivo, los agentes de limpieza, el peso objetivo, las necesidades de blindaje y la vida útil.
Q: ¿Cuánto tiempo toma un prototipo de carcasa médica?
A: Después de la revisión del diseño y la adquisición de materiales, normalmente se fabrica una primera pieza en una a dos semanas. Herramientas especiales de plegado, calibradores de soldadura o accesorios de prueba pueden agregar de unos días a dos semanas. La aprobación por parte del cliente de la primera pieza es el requisito previo para la producción en serie.
Q: ¿Qué tolerancias puede mantener XHX en carcasas médicas?
A: Las tolerancias estándar de chapa metálica son de aproximadamente 0,1 mm para características críticas de ensamblaje, con una precisión de posicionamiento láser de aproximadamente 0,01 mm en la mesa de corte. Tolerancias más ajustadas son posibles en superficies mecanizadas por CNC y deben especificarse en el dibujo para que el plan de inspección coincida con el requisito.
Q: ¿Proporcionan documentación para archivos regulatorios?
A: Sí. XHX suministra certificados de material, informes de inspección de primera pieza, informes dimensionales y registros de proceso conforme a ISO 9001:2015. El OEM debe especificar la documentación requerida en el pedido para que el paquete esté completo para el historial del dispositivo.
Q: ¿Pueden apoyar pedidos OEM médicos de bajo volumen?
A: Sí. XHX produce prototipos, cantidades piloto y producción en serie desde la misma base de procesos, por lo que un lote de 20 unidades para ensayo clínico y un pedido de producción de 2.000 unidades se manejan con calidad y trazabilidad consistentes.
Comparación de materiales para carcasas de dispositivos médicos
| Material | Peso | Resistencia a la corrosión | Uso médico típico |
| Aluminio 5052/6061 | Ligero | Buena | Dispositivos portátiles, paneles, manijas, marcos |
| Acero inoxidable 304/316 | Pesado | Excelente | Áreas húmedas, equipos quirúrgicos y de laboratorio |
| Acero con recubrimiento en polvo | Moderado | Buena después del recubrimiento | Carcasas grandes, chasis, alojamientos de consolas |
| Plástico (piezas estéticas) | Muy ligero | Variable | Bisel, cubiertas, piezas aislantes |
Acerca de XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) es una empresa de fabricación de chapa metálica de propiedad privada con sede en Dongguan, Guangdong, China, especializada en la producción y procesamiento de gabinetes, chasis, marcos y piezas de precisión para equipos médicos, de telecomunicaciones, industriales y de centros de datos. La fábrica cuenta con dos máquinas de corte láser de fibra de 6 kW, dobladoras CNC, soldadura TIG, MIG y láser, una línea automática de desbarbado y centros de mecanizado CNC, con una capacidad anual de aproximadamente 500.000 piezas bajo ISO 9001:2015.
Contacto: Barry | +86 13244963694 | sales01@xinghaoxin.com | https://www.xhxmetal.com | No. 42 Changtang Avenue, Yantian, Chang’an Town, Dongguan, Guangdong, China