Aperçu du produit : Que sont les coffrets de protection pour équipements industriels sur mesure
1.1. Définition de la famille de produits
Un coffret de protection pour équipement industriel est un boîtier métallique fabriqué qui protège les composants électriques, électroniques, pneumatiques et mécaniques à l’intérieur d’une machine, d’une ligne de production, d’un réseau de distribution d’énergie ou d’un dispositif autonome. Il éloigne les personnes des parties sous tension, préserve les composants sensibles de la poussière et de l’eau, supporte les plaques de montage et les entrées de câbles, et offre au produit fini une apparence professionnelle et homogène. En termes de tôlerie, la famille comprend les armoires de commande debout sur le sol, les boîtiers à monter au mur, les carrosseries de machines, les pupitres de commande, les boîtes de dérivation, les coffrets CEM, les armoires batterie et les bornes/ks-outdoor. La même logique d’ingénierie s’applique à tous : découper et mettre en forme de la tôle plate en panneaux précis, les assembler en un cadre rigide, ajouter portes et quincaillerie, et finir la surface pour l’environnement dans lequel l’équipement sera installé.
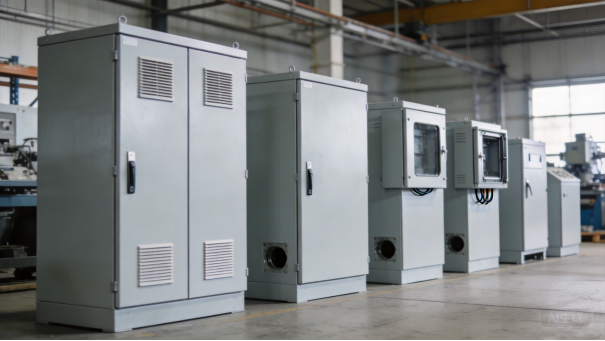
Coffrets de protection d’équipement industriel en tôlerie sur mesure, dans les configurations debout sur le sol, à monter au mur et carrosseries de machines.
1.2. Anatomie d’un coffret de protection
La plupart des coffrets de protection sont construits à partir du même vocabulaire de pièces. Une armoire typique comprend un panneau arrière, deux panneaux latéraux, un dessus et une base, ainsi qu’une ou plusieurs portes avec charnières et serrures. À l’intérieur, une plaque de montage ou un profilé DIN supporte les composants, tandis que des presse-étoupe, des plaques de passe-câbles et des trous découpés font entrer les câbles de puissance et de signal à travers les parois. La ventilation est assurée par des grilles d’aération, des ventilateurs filtrés, des ouvrants ou des ouvertures pour échangeurs thermiques, et l’étanchéité par des joints d’étanchéité, des plis et des soudures. Les plots de mise à la terre, les points de liaison équipotentielle et les revêtements conducteurs relient chaque panneau à la terre de protection. Un petit boîtier mural peut contenir vingt pièces fabriquées ; une grande armoire extérieure avec portes, joints, plaques de montage, gestion des câbles et accessoires peut en contenir plus de deux cents.
1.3. Du coffret standard au système personnalisé
Les coffrets standards résolvent des problèmes standards, mais la plupart des acheteurs ont besoin de tailles personnalisées, d’ouvertures, de styles de portes et d’agencements spécifiques. La fabrication sur mesure commence par un modèle 3D et un dessin 2D : dimensions globales, épaisseur des panneaux, sens d’ouverture des portes, position de la plaque de montage, emplacements des entrées de câbles, ouvertures pour grilles et ventilateurs, ouvertures pour écrans et boutons, types de serrures, couleur, texture et marquages sérigraphiés. Le fabricant transforme le dessin en patrons plats découpés au laser, les plie pour leur donner forme, assemble le cadre par soudage ou fixations, et applique la finition de surface. L’examen d’adéquation aux procédés de fabrication (DFM) est là où un bon fabricant se distingue, car il détecte les détails qui sont peu coûteux à modifier sur papier mais coûteux à corriger après découpe : rayons de pliage, distances trou-bord, accès à la soudure, tailles des rainures de joint, et tolérances que le matériau peut réellement respecter.
1.4. Pourquoi la qualité est jugée dès l’arrivée du coffret
Le coffret est la première chose qu’un installateur touche et la dernière que l’équipe produit contrôle, aussi sa qualité est-elle jugée immédiatement. Les portes doivent s’ouvrir sans accroc et se fermer sans vibration, les panneaux doivent s’aligner avec des intervalles homogènes, les charnières et serrures doivent fonctionner après des années d’utilisation, et la surface poudrée doit résister aux outils, chariots élévateurs et intempéries. Les dimensions comptent encore plus : si les trous de la plaque de montage sont mal positionnés, le client ne peut pas assembler son électronique ; si les découpes de porte sont surdimensionnées, les joints fuient et les indices IP échouent. Des tolérances qui paraissent simples sur un dessin, comme 0,5 mm sur les points de montage ou 0,2 mm sur l’espacement des charnières, deviennent des défis réels à travers la découpe, le pliage, la soudure et le revêtement.
1.5. Personnalisation et modèle de partenariat OEM
La personnalisation est aussi un modèle d’affaires. Les marques OEM et ODM apportent leurs propres systèmes de contrôle, logiciels ou habillage de marque, et ont besoin d’un partenaire métallique capable de produire des armoires dans leur couleur, avec leurs découpes, et selon un calendrier qui s’aligne sur les lancements de produits. XHX Metal, la marque anglaise de Guangdong Xinghaoxin Technology Co., Ltd., est une entreprise privée de tôlerie basée à Dongguan, disposant d’une usine de 2 000 mètres carrés, d’une équipe d’environ trente personnes, de deux machines de découpe laser à fibre de 6 kW, de postes de pliage et de soudage CNC, d’une ligne automatique d’ébavurage, de machines d’usinage CNC, et d’une capacité annuelle d’environ 500 000 pièces. L’entreprise produit et transforme des armoires en tôlerie pour l’automatisation, l’énergie, les télécommunications, le médical et les équipements industriels généraux. Les sections ci-après expliquent comment sont utilisées les armoires, quels matériaux conviennent à quels usages, pourquoi la production est plus complexe qu’il n’y paraît, quel est un délai réaliste, et ce que peuvent enseigner les projets passés.
2. Caractéristiques d’utilisation : Comment les armoires se comportent sur le terrain
2.1. Ateliers de production et lignes d’assemblage
Dans un atelier, une armoire est une station de travail, pas une baie dans un bureau propre. Les automates programmables (PLC), variateurs, relais, alimentations et borniers sont logés dans des tableaux placés à côté des machines, où vibrations, poussière, brouillard d’huile, variations de température et lavages occasionnels font partie du quotidien. L’armoire doit rester carrée pour que les portes s’assurent correctement, tenir les liquides à l’écart des bornes, et permettre au personnel de maintenance d’accéder aux composants rapidement. Un cadre usiné ou soudé résiste mieux aux vibrations qu’une caisse pliée légère, et les portes Jointées empêchent la poussière de s’accumuler sur les contacts. Les entrées de câble doivent correspondre au système de cheminement de câbles ou de serre-câbles effectivement utilisé sur site, car un client qui doit percer des trous sur place abîme généralement le revêtement et annule la classe de protection.
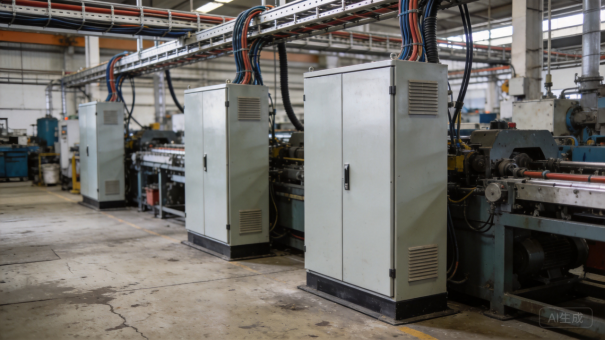
Armoires en acier poudre sur fond de véritables ateliers de production.
2.2. Réseaux de distribution et salles électriques
La distribution d’énergie impose des exigences différentes. Les tableaux de commutation et de commande transportent des barres omnibus, disjoncteurs, contacteurs, compteurs et câbles qui chauffent et peuvent crépiter en cas de défaut. L’armoire doit assurer une séparation électrique, un espace de mise à la terre suffisant, une ventilation ou un refroidissement adaptés, et des écrans conformes aux pratiques locales de sécurité électrique. Les salles électriques intérieures sont généralement plus propres que les ateliers, mais l’équipement fonctionne en continu, ce qui rend l’accumulation de chaleur un problème permanent. Les concepteurs spécifient des portes ventilées, des ventilateurs de toiture ou des armoires climatisées pour les tableaux haute puissance, et ils positionnent les entrées de câble de manière à éviter que les câbles ne frottent contre des arêtes vives. Le revêtement doit également être ignifuge et stable à la température de fonctionnement, c’est pourquoi les armoires industrielles sont communément poudrées plutôt que laissées en métal nu ou peint.
2.3. Automatisation, télécommunications et infrastructure de données
Les systèmes d’automatisation et de communication ajoutent à la liste l’intégrité du signal, la mise à la terre et la gestion du câblage. Les variateurs de fréquence produisent de la chaleur et du bruit électromagnétique, de sorte que les armoires pour variateurs incluent souvent des ventilateurs de refroidissement, un blindage CEM et une séparation rigoureuse des câbles de puissance et de signal. Les équipements réseau et télécom nécessitent un acheminement structuré des câbles, des découpes pour panneaux de brassage, et des structures ou étagères à l’intérieur de l’armoire. La mise à la terre n’est pas un détail : chaque porte, panneau et rail interne doit être relié afin que les tensions de contact restent basses et que la compatibilité électromagnétique s’améliore. Certains clients spécifient des revêtements conducteurs ou CEM à l’intérieur, des joints d’étanchéité aux charnières de porte, et une ventilation filtrée pour réduire les interférences rayonnées. Pour ces projets, la conception de l’armoire doit être coordonnée avec les schémas électriques du client, et non conçue de manière isolée.
2.4. Extérieurs et environnements hostiles
Les armoires extérieures subissent les conditions d’utilisation les plus sévères. Elles sont exposées au soleil, à la pluie, à l’air salin, aux variations de température, aux insectes et parfois au vandalisme ; la classe de protection, le matériau des joints, la quincaillerie et la finition doivent tous être renforcés. Les spécifications courantes vont de IP54 à IP66 selon la norme IEC 60529, avec des portes jointées, des fixations en acier inoxydable ou chromées, des orifices de drainage et des pare-soleil pour les applications en plein soleil. L’acier galvanisé ou inoxydable est utilisé là où la corrosion est sévère, tandis que l’aluminium convient aux sites côtiers nécessitant un poids plus faible. La peinture en poudre résistante aux UV empêche la décoloration, et les vis captives ou les loquets cadenassables protègent l’accès. Une défaillance sur le site en extérieur est coûteuse à réparer ; le cahier des charges d’utilisation doit donc être défini avant les choix de matériau et de finition.
2.5. Traduire l’utilisation en spécification
La leçon pratique est que l’utilisation doit être consignée avant la fabrication. Il convient de déterminer où l’armoire sera installée, si elle est intérieure ou extérieure, la chaleur et l’humidité du site, si des lavages sous pression ou une exposition au sel se produisent, la quantité de chaleur dégagée par les composants, la façon dont les câbles pénètrent, du quel côté les techniciens doivent pouvoir ouvrir, et quelle classe de protection le produit final doit atteindre. Chaque réponse influence la conception : un bâti de machine intérieur peut utiliser des grilles d’aération simples, tandis qu’une armoire de télécommunications extérieure nécessite des joints, des ventilateurs filtrés et une quincaillerie en acier inoxydable. Lorsque l’utilisation est claire dès la phase de dessin, les choix de matériau, de procédé et de délai de livraison deviennent plus simples, et l’armoire livrée fonctionne selon les attentes de l’acheteur.
3. Sélection des matériaux : choisir le bon tôle pour l’application
3.1. Acier laminé à froid : la valeur sûre
L’acier laminé à froid est le matériau de référence pour la fabrication d’armoires industrielles. Le laminage à température ambiante produit une surface lisse, une épaisseur homogène et une bonne précision dimensionnelle, ce qui le rend idéal pour le pliage de précision et les produits peints ; les qualités SPCC et DC01 sont couramment utilisées pour les panneaux, les portes et les châssis. Il offre une haute résistance et une excellente formabilité, ce qui permet de le plier en profils complexes sans fissuration, et il se soude proprement avec les procédés MIG, TIG et laser standards. Sa faiblesse réside dans la corrosion : l’acier laminé à froid nu rouille rapidement, chaque pièce doit donc recevoir un prétraitement complet et une peinture en poudre, et les éraflures traversant la couche de peinture doivent être réparées. Pour les équipements intérieurs peints, il constitue généralement le meilleur compromis entre performance et coût.
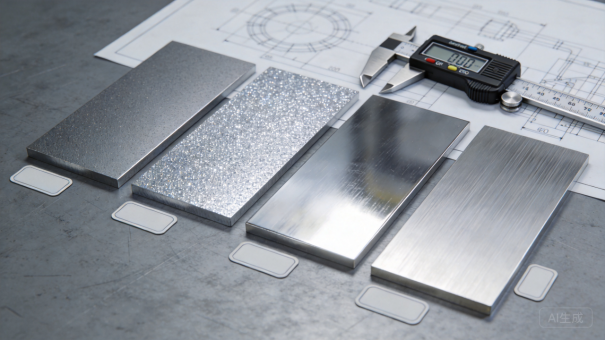
Échantillons de matériaux en acier, acier inoxydable et aluminium avec outils de mesure d’épaisseur.
3.2. Acier galvanisé et prélaqué
L’acier galvanisé est un acier protégé par une couche de zinc, généralement par galvanisation à chaud, et il est choisi lorsque la résistance à la corrosion prime sur l’obtention d’une surface de peinture parfaitement lisse. Il est courant pour les supports internes, les plaques arrières, les panneaux arrière extérieurs et les armoires destinées à recevoir une deuxième couche de peinture en poudre. La fabrication nécessite des précautions : les plis prononcés peuvent fissurer ou faire éclore le zinc, les rayons de pliage doivent donc être généreux ; le soudage produit des fumées de zinc et nécessite une ventilation, et les zones soudées doivent être nettoyées et repeintes. L’acier prélaqué est une alternative pour les pièces simples, où l’usager achète la bobine ou la tôle déjà peinte dans la couleur requise et évite la ligne de finition, mais les bêtes découpés nécessitent tout de même une protection ou une retouche en service extérieur.
3.3. Acier inoxydable : upgrades sélectifs
L’acier inoxydable est destiné aux environnements les plus sévères. Les qualités 304 et 316 forment une couche d’oxyde de chrome autoréparatrice qui résiste à l’humidité, aux produits chimiques et au sel, et la 316 ajoute du molybdène pour les applications côtières, agroalimentaires et pharmaceutiques. Il est plus lourd, plus difficile à couper et à plier, et plus coûteux, aussi l’utilise-t-on de manière sélective : armoires côtières extérieures, équipements soumis au lavage, lignes de transformation alimentaire, dispositifs médicaux et quincaillerie apparente telle que les charnières, les serrures et les fixations. L’acier inoxydableWork hardens également, de sorte que les outillages et les rayons de pliage doivent être adaptés à la qualité. L’écart de prix est généralement justifié lorsque la défaillance sur site serait coûteuse, mais un acier inoxydable inutile alourdit le coût sans apporter de valeur dans un environnement intérieur sec.
3.4. Aluminium : Léger et Résistant à la Corrosion
L’aluminium emprunte la voie opposée : il pèse environ un tiers de moins que l’acier, résiste naturellement à la corrosion et se forme et se soude bien sous forme d’alliages tels que le 5052 et le 6061. Il est très prisé pour les équipements portables, les boîtiers de batteries, l’électronique de puissance et les armoires devant être manipulées, fixées au mur ou expédiées de manière économique. L’aluminium conduit mieux la chaleur que l’acier, ce qui s’avère utile dans certaines conceptions thermiques, et il est naturellement conducteur, ce qui favorise la mise à la terre et la performance CEM. Les inconvénients sont une résistance inférieure à épaisseur égale, des surfaces plus molles qui se rayent et s’abiment plus facilement, et une sensibilité accrue à la chaleur lors du soudage. Comme l’aluminium est généralement spécifié avec une épaisseur supérieure à celle de l’acier, l’avantage final en poids est réel mais plus modéré que ce que suggère la différence de densité.
3.5. Épaisseur, Finition et Coût
L’épaisseur de tôle est la deuxième dimension de la sélection des matériaux. Les petits coffrets muraux font généralement de 1,0 à 1,2 mm, les carénages de machines de 1,2 à 1,5 mm, et les armoires de sol de 1,5 à 2,0 mm, tandis que les plaques de montage et les pièces structurelles lourdes atteignent 2,0 à 3,0 mm ou plus. La rigidité provient autant des profils de pliage, des rebords et des renforts que de l’épaisseur, de sorte qu’un bon concepteur laisse la géométrie assurer la résistance et n’utilise du métal plus épais que là où la charge, le poids de la porte ou l’étanchéité IP l’exigent. La finition complète la décision : la prétraitement au phosphate de zinc suivi d’un revêtement en poudre polyester est la norme pour les armoires industrielles intérieures, tandis que les conceptions extérieures peuvent nécessiter un apprêt, une couleur stable aux UV, un revêtement interne conducteur ou des essais de pulvérisation de sel. Le coût doit toujours être comparé sur les pièces finies, car la densité, les chutes, le temps de traitement et la finition modifient le prix final.
4. Difficulté de Production : Précision, Chaleur et Maîtrise des Tolérances
4.1. Découpe Laser : Là où la Précision Commence
La production commence par la découpe laser. XHX Metal utilise deux machines laser à fibre de 6 kW qui découpent les panneaux, les portes et les supports avec une précision de positionnement d’environ 0,01 mm, optimise l’implantation des pièces pour économiser la matière et produit des bords qui nécessitent encore un dégarnissage. L’étape de découpe constitue le fondement de l’ensemble du produit : si un trou de montage est mal positionné sur le patron à plat, l’erreur se répercute lors du pliage et de l’assemblage et peut transformer une armoire de belle apparence en déchet. La qualité de découpe affecte également l’esthétique, car les bords découpés au laser sont visibles sur les portes, les ventiler et les ouvertures. La vitesse de découpe doit être équilibrée avec la rugosité du bord, les barbes, et la zone affectée thermiquement, en particulier pour l’acier inoxydable et l’aluminium, qui se comportent différemment de l’acier carbonne.
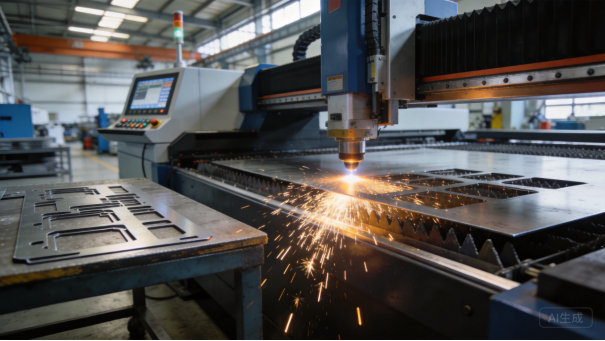
Découpe laser de panneaux d’armature en tôle d’acier.
4.2. Pliage CNC : Angles et Répétabilité
Le pliage CNC transforme les patrons plats en panneaux tridimensionnels. L’opérateur de pliage doit prendre en compte l’allongement neutre, le retour élastique, l’épaisseur du matériau, le sens du grain et le rayon de l’outillage, et la machine doit reproduire le même angle sur toute la série. Un pliage décalé de 0,3 degré modifie l’espace entre une porte et son cadre ; un rayon de pliage trop serré fissure le revêtement galvanisé ou marque en contrainte l’acier inoxydable. Comme les armoires dépendent des bords repliés pour la rigidité, les cadres de porte et les sièges de joint, le pliage est l’un des procédés à la plus forte valeur ajoutée de l’atelier. Les contrôles de première pièce incluent la longueur de l’aile, l’angle de pliage, la distance trou-pli et la carrée globale, et chaque équipe vérifie le réglage avant de lancer la série.
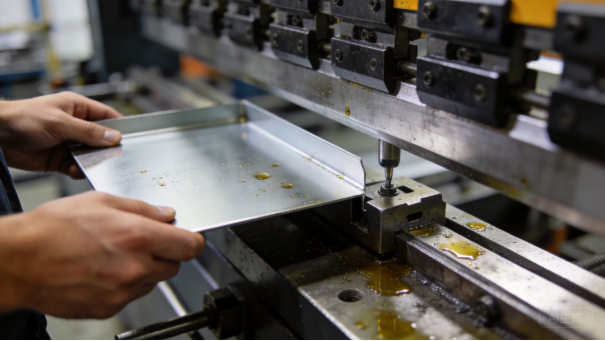
Plieuse CNC formant un panneau d’armature en tôle.
4.3. Soudage et Maîtrise de la Déformation
La soudure est l’étape la plus à risque dans la production d’armoires de protection. Les châssis, plaques de montage et renforts sont assemblés par soudage TIG, MIG ou laser, et la chaleur tend toujours à déformer le métal ; les panneaux longs sont particulièrement sensibles car la soudure d’un seul côté peut déformer toute la structure. La solution consiste en un procédé maîtrisé : étaux dédiés, soudage par points, séquence de soudage définie et alternance des côtés pour équilibrer la chaleur. XHX réalise les soudures dans un ordre fixe, puis vérifie les diagonales et la rectitude de chaque cadre. L’aluminium demande encore plus de précautions car il conduit rapidement la chaleur et se ramollit près de la soudure, ainsi le courant de soudage, le matériau d’apport et le refroidissement sont contrôlés. Si un cadre n’est pas carré après soudage, aucun procédé de finition ne peut le corriger.
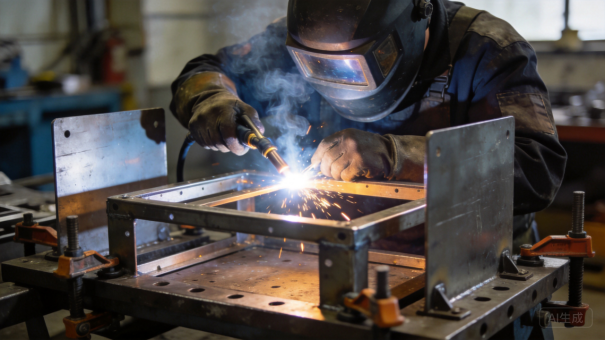
Soudage TIG et assemblage de cadre sur un établi dédié.
4.4. Fixation, assemblage et quincaillerie
L’assemblage ajoute une nouvelle couche de précision. Les plaques de montage et les profilés DIN sont fixés avec des écrous soudables, des fixations PEM, des rivets ou des boulons, et chaque point fileté doit être positionné pour que les composants du client s’adaptent sans nécessiter de cale. Les portes sont suspendues sur des charnières qui doivent s’aligner avec le cadre, les serrures doivent être alignées avec les plaques de réception, et les joints d’étanchéité doivent être assis dans leurs rainures sans bourrelet. La continuité de la mise à la terre doit exister sur chaque panneau métallique, ce qui implique des bandes de mise à la terre, des rondelles dentées ou des revêtements conducteurs aux bons endroits. Certaines armoires de protection ajoutent des bagues de contact CEM, des ventilations filtrées et des fixations captives. Une erreur d’un millimètre peut provoquer un cliquetis de porte ou une fuite du joint, donc l’ajustement de la quincaillerie est vérifié avec autant de soin que les dimensions de tôle.
4.5. Revêtement, masquage et inspection
La finition rend la difficulté visible. La peinture en poudre ajoute une couche durable, mais elle modifie également les dimensions : le revêtement autour des trous filetés, des points de mise à la terre et des rainures de joint peut empêcher l’ajustement de la quincaillerie, donc ces zones sont masquées et les pièces sont suspendues pour éviter l’accumulation dans les coins. La qualité de la prétraitement détermine l’adhésion à long terme, et l’épaisseur de film, la couleur et la texture sont vérifiées par rapport à la spécification. Après revêtement, chaque lot est inspecté pour les dimensions, l’ajustement des portes, la qualité de surface et le fonctionnement de la quincaillerie. XHX réalise une inspection du premier article pour chaque nouveau design et une inspection complète pour les caractéristiques visibles et fonctionnelles, et documente les résultats afin qu’un lot puisse être retracé jusqu’à son certificat matériau. La production est également un problème de planification : la découpe est rapide, le pliage est moyen, la soudure est lente, et la finition est le goulot d’étranglement, donc les commandes sont séquencées pour que les panneaux circulent sans attendre.
5. Délai de fabrication : du dessin à l’armoire expédiée
5.1. Calendriers réalistes
Le délai est généralement la deuxième question qu’un acheteur pose, après le prix, et c’est celle qui comporte le plus de variables. Une conception d’armoire complètement nouvelle nécessite généralement quatre à huit semaines entre dessins approuvés et livraison de production, y compris un premier article. Une commande de réplication d’un design établi peut être expédiée en deux à quatre semaines. Le calendrier réel dépend du design, du matériau, du procédé de finition, de la quantité de commande et du mode d’expédition, donc les étapes ci-dessous offrent une ventilation pratique plutôt qu’un nombre magique unique. Les acheteurs qui démarrent avec un dessin complet et un processus d’approbation clair reçoivent systématiquement leurs armoires plus rapidement que ceux qui débutent avec un croquis approximatif.
5.2. Examen DFM et approvisionnement en matériaux
Le cycle commence par l’examen de conception et le devis. Lorsque XHX Metal reçoit un modèle 3D et un dessin 2D, l’équipe d’ingénierie vérifie le matériau, l’épaisseur, les rayons de pliage, les motifs de perçage, les tolérances, les finitions, la quincaillerie et les exigences IP, et signale tout élément difficile à produire; cet examen DFM prend un à trois jours ouvrables. L’approvisionnement en matière première suit, les aciers laminés à froid standards, les aciers galvanisés et les alliages d’aluminium courants étant disponibles chez les fournisseurs locaux en un à trois jours ouvrables. Les commandes spéciales, telles que l’acier inoxydable avec certificats de mill, les coils prépeints sur mesure ou les alliages exotiques, prennent plus de temps. Les prix des métaux fluctuant, le devis comporte une période de validité des matériaux, et la spécification doit être gelée au moment de la commande.
5.3. Prototype et Première Pièce
La prototypation vient ensuite. Pour une nouvelle conception de coffret, XHX produit une première pièce dans un délai d’une à deux semaines après l’arrivée du matériau, incluant des panneaux découpés au laser et formés, des châssis soudés et ébavurés, et généralement un essai de peinture en poudre afin que le client puisse vérifier les dimensions, la couleur, la texture et l’ajustement. Les outils de pliage spéciaux, les matrices de formage ou les gabarits de soudage ajoutent quelques jours à deux semaines. L’approbation par le client de la première pièce est le feu vert pour la production; les modifications demandées à ce stade allongent le calendrier, c’est pourquoi un dessin complet permet d’économiser du temps et de l’argent. Le rapport de première pièce doit inclure les dimensions mesurées, les photos, les vérifications de revêtement et tout écart soumis à approbation.
5.4. Production et Goulot d’Étranglement en Finition
La production en série s’effectue par lots. Pour 50 à 1 000 coffrets, la production dure généralement une à trois semaines selon le nombre de procédés et la capacité de finition. L’usine orchestre le découpage, le pliage, la soudure, le débardage et le traitement de surface de manière à ce que les pièces circulent sans attente, et le QA contrôle la première et la dernière pièce de chaque poste pour détecter précocement toute dérive. Deux cutters laser et plusieurs poinçons-plieurs signifient qu’un événement de maintenance n’arrête pas une commande. La peinture en poudre constitue le goulot d’étranglement : le nettoyage, le prétraitement, la pulvérisation et la cuisson prennent plus de temps que le découpage et le pliage, et le masquage des trous filetés et des points de mise à la terre ajoute des heures. La portée compte aussi, car certains acheteurs reçoivent des pièces brutes tandis que d’autres reçoivent des armoires entièrement assemblées avec portes, charnières, serrures, plaques de montage, joints d’étanchéité et kits de mise à la terre.
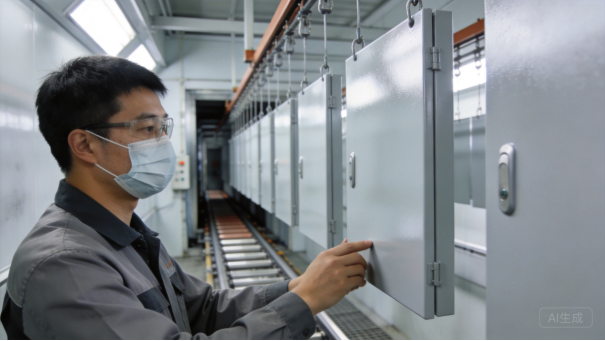
Panneaux de coffrets peints en poudre sur la ligne de finition.
5.5. QC, Emballage et Expédition
Les derniers jours sont consacrés au contrôle qualité et à l’emballage. XHX inspecte les dimensions, la carré, l’ajustement des portes et la qualité de surface, prépare les listes de colisage et les certificats de matériau, et protège les coffrets avec des protège-coins, du film et des étaiements afin qu’ils survivent au transport. Depuis Dongguan, le fret aérien vers l’Amérique du Nord ou l’Europe prend environ trois à sept jours, tandis que le fret maritime vers un port majeur prend trois à cinq semaines plus les formalités douanières et la livraison intérieure. Le taux de livraison dans les délais de l’entreprise est de 93,1 % sur la plateforme internationale Alibaba. Conseils pratiques pour les acheteurs : geler la conception, approuver rapidement la première pièce, et commander des portes de rechange, des joints ou des plaques de montage avec la série principale, car une petite commandevient plus tard coûte beaucoup plus cher.
6. Cas Passés : Projets de Coffrets que Nous Avons Réalisés
6.1. Comment Lire Ces Cas
Les exemples de projets montrent comment l’utilisation, les matériaux, la difficulté de production et le délai se combinent. La confidentialité client faisant partie du service de XHX Metal, les cas ci-dessous sont décrits sans noms de marque, mais ils représentent de vrais projets de coffrets réalisés par l’entreprise au cours des dernières années, avec des quantités et des délais tirés de dossiers de commandes réels. Les projets couvrent différentes régions, industries et systèmes de finition pour montrer comment le même procédé s’adapte. Les noms, dessins et détails internes sont protégés, mais les leçons d’ingénierie sont partagées car elles aident les nouveaux acheteurs à poser de meilleures questions.
6.2. Cas 1 : Coffrets de Contrôle pour un Intégrateur d’Automatisme Européen
Un intégrateur européen d’automatismes avait besoin d’armoires de commande debout pour machines d’emballage, avec un bâti en acier de 2,0 mm, des portes et panneaux de 1,5 mm, des ouvertures pour ventilateurs filtrés et une couleur RAL personnalisée. Le fournisseur précédent avait livré des châssis qui se tordaient pendant le soudage, si bien que les portes ne s’alignaient pas et l’intégrateur passait des heures à régler la quincaillerie sur site. XHX a redessiné le châssis avec des renforts d’angle, modifié la séquence de soudage pour équilibrer la chaleur et ajouté un contrôle de carré sur le fixture d’assemblage. Le premier article a été approuvé en neuf jours ouvrables, et 600 armoires ont été expédiées sur six semaines. Le client a signalé que le temps de montage avait nettement baissé car les portes, charnières et plaques de montage s’ajustaient sans réglage.
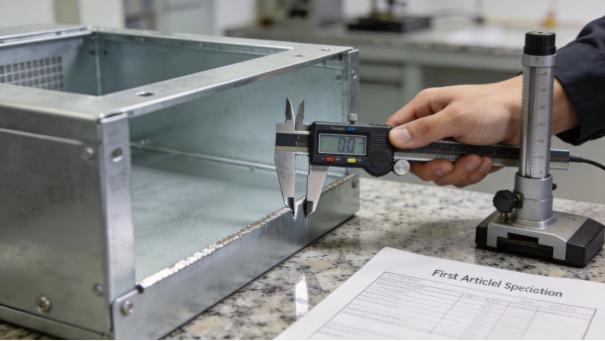
Contrôle dimensionnel final d’une armoire terminée avant expédition.
6.3. Étude de cas 2 : Armoires extérieures pour télécommunications en Asie du Sud-Est
Un entrepreneur en télécommunications déployant des équipements sur un marché tropical humide avait besoin d’armoires extérieures certifiées IP55, avec portes à joint, ventilations filtrées et quincaillerie résistante à la corrosion. L’environnement du site comprenait fortes pluies, forte humidité et sel en zone côtière, c’est pourquoi XHX a spécifié de l’acier galvanisé pour le châssis et les pièces internes, des fixations inoxydables et une peinture en poudre stable aux UV avec un film plus épais à la base. Le lot pilote a réussi les tests d’humidité et de projection de brouillard salin, et environ 1 200 unités ont été expédiées en trois lots sur huit semaines. L’emballage a été standardisé pour le fret tropical : protections d’angle, film résistant à l’humidité et calage sur palette ont réduit les dommages en transit, et les unités plus petites, destinées au montage mural, ont été empilées pour économiser de l’espace conteneur.
6.4. Étude de cas 3 : Armoires en aluminium pour un équipementier OEM dans le secteur de l’énergie
Un équipementier OEM dans le secteur de l’énergie avait besoin d’armoires en aluminium légères pour des tableaux de commande de groupes électrogènes portables, avec de bonnes performances thermiques et une conductivité naturelle pour la mise à la terre. XHX a sélectionné de l’aluminium 5052 avec des profilés à bride formée pour la rigidité, contrôlé la séquence de soudage pour limiter la distorsion sur les tôles minces et appliqué une peinture en poudre à texture légère pour une utilisation en extérieur. La revue de conception a simplifié plusieurs supports internes, ce qui a réduit le poids et diminué le temps de production. Environ 800 armoires ont été expédiées par lots mensuels, et le client a réutilisé la même géométrie de châssis pour trois tailles de produit en changeant uniquement les découpes de porte et de panneau.
6.5. Études de cas 4 et les enseignements que nous réutilisons
Une marque de machines-outils souhaitait une famille d’armoires allant des petites boîtes de jonction aux grandes armoires opérateur, avec la même finition, les mêmes charnières, les mêmes serrures et le même schéma de mise à la terre. XHX a standardisé le kit de charnière, la serrure, le profilé de joint et le motif de plaque de montage sur toute la gamme, ce qui a réduit l’outillage et diminué le coût unitaire après les premiers mois ; la marque reçoit désormais des commandes mixtes avec différentes hauteurs et options de porte. Les enseignements constants sont simples : la revue DFM prévient les problèmes d’assemblage, le matériau et la finition doivent correspondre à l’environnement, la régularité du soudage et du pliage rend une conception reproductible, l’approbation du premier article préserve le planning, et les décisions rapides d’une entreprise privée permettent de faire avancer les projets. La marque signale également moins de réclamations sur le terrain car l’emballage standardisé a été testé sur chaque taille de la famille.
7. Résumé : quoi préparer avant de lancer un projet d’armoire
7.1. Commencer par le dossier d’ingénierie
Le dossier d’ingénierie est l’élément le plus important lors du démarrage d’un projet d’armoire. Il doit inclure le modèle 3D et le plan 2D, le grade et l’épaisseur du matériau, le degré de protection, le style de porte et de serrure, la disposition des plaques de montage ou des barrettes DIN, les points d’entrée de câbles, les ouvertures pour ventilations et ventilateurs, la couleur et la texture de la finition, les exigences de mise à la terre, la méthode d’emballage et le volume cible. Même une courte check-list DFM complétée en un e-mail peut économiser une semaine d’allers-retours, car les décisions de fabrication dépendent de détails qui sont peu coûteux à modifier sur le papier et coûteux à modifier après la découpe. Avant d’envoyer les fichiers, listez les questions les plus importantes : environnement de fonctionnement, chaleur interne maximale, cheminement des câbles et côté d’accès suffisent généralement pour démarrer.
7.2. Indiquer les normes et les finitions
Les normes doivent être explicites. La plupart des projets de coffrets font référence à la norme IEC 60529 pour les indices IP, ISO 9001:2015 pour le management de la qualité et aux règles spécifiques au secteur en matière de sécurité électrique, mais l’acheteur doit confirmer l’indice exact, les conditions d’essai et la spécification de finition. Le plan doit définir la couleur de la peinture en poudre, l’épaisseur du film, la texture, les points de masquage et la continuité de la mise à la terre. Si le coffret est destiné à un usage extérieur ou en zone côtière, la spécification du matériau et de la finition doit être renforcée avant la fabrication, et non après un défaut sur le terrain. Une note unique sur l’environnement permet d’éviter les erreurs les plus coûteuses, et une exigence écrite de test au brouillard salin ou d’humidité offre à chaque partie un critère d’acceptation clair.
7.3. Convenir du package commercial
Le package commercial est tout aussi important. Confirmez l’incoterm de livraison, la norme d’inspection, le calendrier de paiement, la période de validité des matériaux et les règles relatives aux modifications de conception. Demandez un calendrier de premier article, une déclaration de capacité de production et une liste de certifications. La vérification ISO 9001:2015, CE et SGS sont des signaux utiles, mais la preuve concrète réside dans la rapidité avec laquelle le fournisseur répond à une question sur un plan et la précision avec laquelle il documente un lot. Un fournisseur qui explique son procédé est plus facile à manier qu’un autre qui ne fait que promettre une date. La confirmation écrite de la date de livraison, des points d’inspection et de la norme d’emballage prévient les litiges dès que la commande est en production.
7.4. Pourquoi travailler avec XHX Metal
XHX Metal convient à ce type de projet car il s’agit d’une entreprise privée disposant d’une maîtrise complète de la production. Le dirigeant et l’équipe d’ingénierie peuvent approuver les modifications d’outillages, discuter des substitutions de matériaux et convenir d’une date de livraison réaliste sans transmettre les décisions à un siège social distant. L’usine dispose de deux découpeuses laser à fibre de 6 kW, de plieuses CNC, de postes de soudage, d’une ligne automatique d’ébavurage, d’un atelier d’usinage CNC et d’une capacité annuelle de 500 000 pièces, ce qui est suffisant pour des programmes de coffrets de moyenne série et assez flexible pour des prototypes. L’entreprise se spécialise dans la production et la transformation des tôles, elle comprend donc comment les choix de dessin, l’outillage et la finition affectent à la fois la qualité et le planning.
7.5. La prochaine étape
Le moyen le plus rapide de démarrer est d’envoyer vos plans et de demander un examen DFM et un devis. XHX Metal peut confirmer le choix du matériau, le système de finition, la difficulté de production et le délai réaliste en quelques jours ouvrables. Contactez Barry au +86 13244963694 ou à l’adresse sales01@xinghaoxin.com, ou visitez https://www.xhxmetal.com. L’usine est située au 42, avenue Changtang, quartier de Yantian, ville de Chang’an, Dongguan, Guangdong, Chine. L’équipement industriel continuera d’exiger des coffrets plus intelligents, des tolérances plus serrées, une meilleure conception thermique et des délais plus rapides, mais les fondamentaux restent les mêmes : des châssis carrés, des perçages précis, des portes fiables, des finitions durables et une livraison ponctuelle. C’est exactement ce que garantit un procédé de tôle maîtrisé, et pourquoi la préparation technique, et non la chance, détermine la réussite rapide d’un projet de coffret personnalisé.
À propos de XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) est une entreprise privée de fabrication de tôles située à Dongguan, Guangdong, Chine. L’entreprise se spécialise dans la production et la transformation de coffrets et pièces en tôle pour les équipements d’automation, d’énergie, de télécommunications, médicaux et industriels divers, disposant de deux découpeuses laser à fibre de 6 kW, de plieuses CNC, de soudage TIG, MIG et laser, d’une ligne automatique d’ébavurage, d’un atelier d’usinage CNC et d’un management de la qualité conforme ISO 9001:2015.
Contact : Barry | +86 13244963694 | sales01@xinghaoxin.com | https://www.xhxmetal.com


