Letztes Update: 22. Oktober 2026 | Von XHX Metal Engineering Team
Blechschweißen ist das Verbinden geformter Stahl-, Edelstahl- oder Aluminiumteile durch das Schmelzen ihrer Kanten zusammen, mit oder ohne Zuschmelzdraht, sodass die Baugruppe Lasten trägt, eine Form behält und oft eine Dichtheit bewahrt. Bei XHX Metal umfasst das Blechschweißen TIG-, MIG- und Punktschweißarbeiten an Teilen mit einer Dicke von 0,8 mm bis 6 mm in einer 2.000 qm großen Fabrik in Dongguan, China, zusammen mit Laserschneiden, CNC-Stanzen, Biegen und Pulverbeschichtung.
Dieser Artikel richtet sich an Einkäufer und Ingenieure, die Schweißbaugruppen spezifizieren: was Blechschweißen umfasst, wo geschweißte Teile verwendet werden, wie Material und Dicke den Prozess bestimmen, warum geschweißtes Blech sich verzieht und wie dies kontrolliert wird, wie lange ein Programm dauert, welche Dokumente den Schweißvorgang belegen und drei Auftragsbeispiele mit Stückzahlen und Preisspannen.
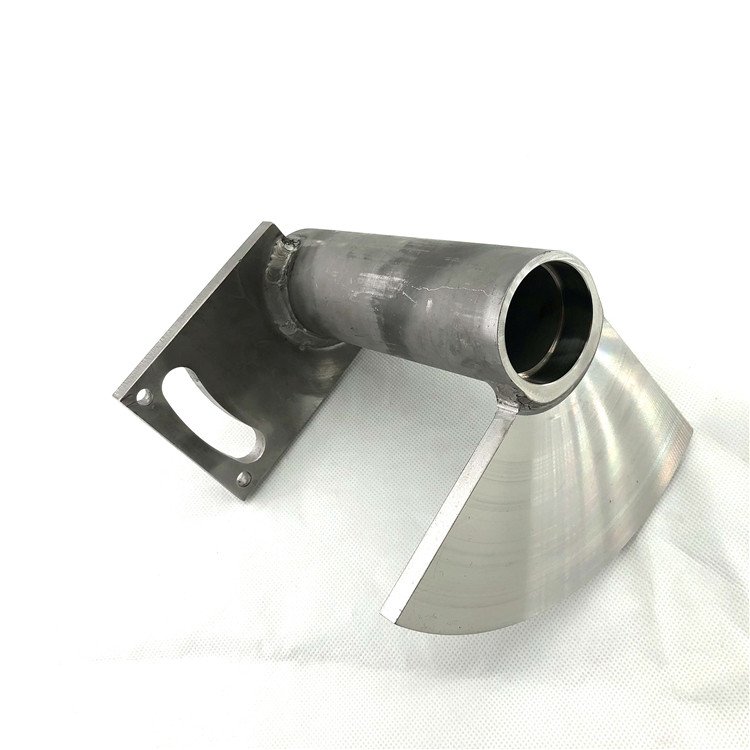
Abbildung 1: Ein Rohr-Platten-Keilstoss an einem Blechgehäuse, Schweißnaht im geschweißten Zustand für die Inspektion.
Blechschweißen: Was wir tun
Die Verfahren und wofür jedes verwendet wird
Blechschweißen in einer Blechfertigung bedeutet meist drei Verfahren. TIG (GTAW) bietet die feinsteste Steuerung und die sauberste Naht, daher wird es für Edelstahl, dünne Blechdicken und alle Nähte verwendet, die sichtbar sein oder poliert werden. MIG (GMAW) ist schneller und fehlerverzeihender, was geeignet ist für weiches Stahlblech ab 2 mm und längere Nähte. Widerstands-Punktschweißen verbindet überlappende Bleche ohne Zusatzmaterial und ist die günstigste Methode, um ein steifes Paneel herzustellen.
Die Wahl innerhalb des Blechschweißens wird von drei Fragen bestimmt: welches Material, welche Dicke und muss die Naht gut aussehen oder Druck halten. Ein 1,0 mm Edelstahldeckel, der mit MIG geschweißt wird, wird verbrannt aussehen und kann sich verziehen; dieselbe Teil in TIG mit niedriger Stromstärke bleibt flach und kann bündig ausgearbeitet werden.
Was wir schweißen
Ein typisch geschweißtes Blechteil enthält einen Korpus, einen Rahmen, Konsolen, Bossen, Scharnierverstärkungen und manchmal eine Rohrverbindung. Bei Gehäusearbeiten sind die Schweißnähte meist Ecknähte, Stirnfügen, wo zwei gebogene Bleche aufeinandertreffen, und Rohr-Platten-Fugen für Kabeleintritte oder Montage-Bossen. Bei Rahmen besteht die Arbeit in Gitterrohr-Fügestößen und Gitterblechen.
Wir übernehmen auch Blechschweißarbeiten für kundenbezogene Teile und Rework-Ensembles, die einen Dichkeitsprüfung an anderer Stelle nicht bestanden haben. Beide werden mit denselben Antworten wie ein Neubauprojekt kalkuliert: Material, Dicke, Nahtlänge, Zugänglichkeit, Oberflächenanforderung und ob die Fuge luftdicht sein muss.
Wo das Schweißen in der Prozesskette steht
Blechschweißen steht nie allein. Ein geschweißtes Ensembl wurde bereits lasergeschnitten, entgratet und gebogen, und nach dem Schweißen wird es gereinigt, poliert und entweder pulverbeschichtet oder passiviert. Diese Reihenfolge ist wichtig, weil Schweißen der Schritt ist, der das Teil verändert: Hitze setzt Verformung in ein Paneel ein, das beim Verlassen der Biegepresse flach war, und kein nachgelagerter Prozess entfernt sie.
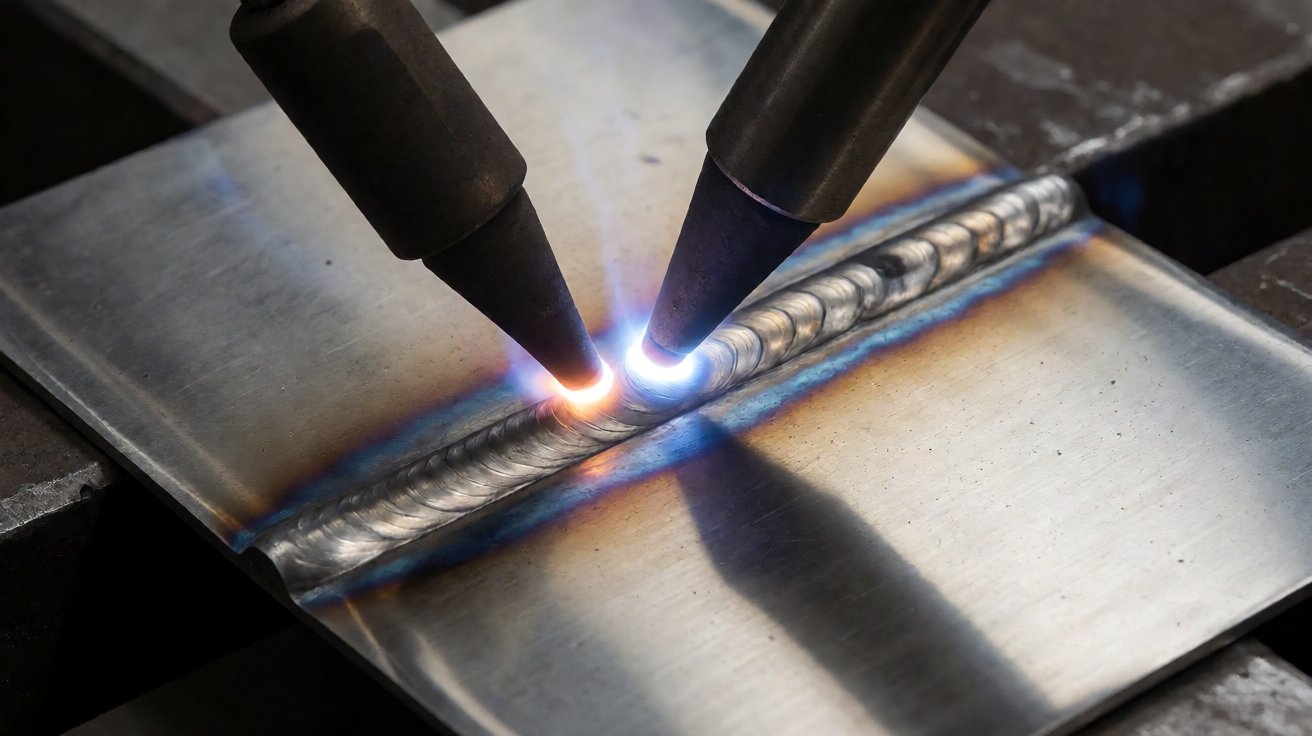
Abbildung 2: TIG-Schweißen dünner Edelstahl-Blätter: stabiler Bogen, Schmelzpool und gestapelte Münzen Rippel.
Wo geschweißte Blechfertigung-Konstruktionen verwendet werden
Blechgehäuse, die abdichten müssen
Die größte Gruppe für das Blechschweißen sind Blechgehäuse, die etwas aussperren müssen. Ein Außen-Gehäuse für Elektroanlagen, ein Spülgehäuse für die Lebensmittelindustrie oder eine IP66-Abzweigdose benötigt an jeder Naht, die Wasser erreichen könnte, durchgehende Schweißnähte, denn ein gefalzter und genieteter Gelenkpunkt undicht. Käufer legen den Eindringgrad fest und die Schweißnähte folgen daraus: Der IEC 60529 Eindringgradsschutzcode definiert den IP-Schutzgrad, und das Erreichen von IP65 oder höher an einer hergestellten Kiste bedeutet Schweißen, nicht nur Dichtungsringe.
Abdichtende Gehäuse erfordern auch die Inspektion der Schweißnähte, nicht nur die Annahme. Ein Loch in einer Eckenennaht besteht einen Sichtprüfung, scheitert aber an einem Schlauchtest, daher werden abgedichtete Arbeiten vor dem Beschichten auf Dichtheit geprüft, und der Prüfbericht reist mit der Partie. Gaswolfram-Bogenschweißen: Fachbegriffe und Prozessdefinitionen folgen AWS A3.0.
Tragende Rahmen und Maschinenfundamente
Die zweite Gruppe trägt Last. Maschinenfundamente, Förderanlagenrahmen, Geräteunterbauungen, Treppe- und Plattform-Einheiten und geschweißte Wagen werden aus Vierkantrohr, Winkelstahl und Platte gefertigt, und für diese ist das Blechschweißen die tragende Struktur. Hier ist die Anforderung Eintauchen und Konsistenz statt Aussehen, und der Versagensmodus ist Ermüdung an einer Wurzel, die nie behandelt wurde.
Das Blechschweißen für tragende Strukturen wird nach einem Standard spezifiziert. In Europa regelt EN 1090 die Ausführungsklassen für Stahlkonstruktionen und verlangt Qualifikationen von Schweißern nach ISO 9606; in den Vereinigten Staaten ist das Äquivalent AWS D1.1. Ein Fertiger, der keine Qualifikationsnachweise seiner Schweißer vorweisen kann, ist kein Lieferant für tragende Konstruktionen, wie auch immer die Muster aussehen.
Rohre, Kanäle und Strömungsteile
Die dritte Gruppe bewegt Luft, Wasser oder Produkt. Kanalübergänge, Ventilatorgehäuse, Schalldämpfergehäuse, Trichter und Rohrmanifolde werden aus Blech und Rohr geschweißt, und die Naht muss sowohl dicht als auch innen glatt sein, denn eine raue innere Schweißnaht sammelt Material und stört den Fluss. Diese Teile werden normalerweise TIG-geschweißt und innen bearbeitet.
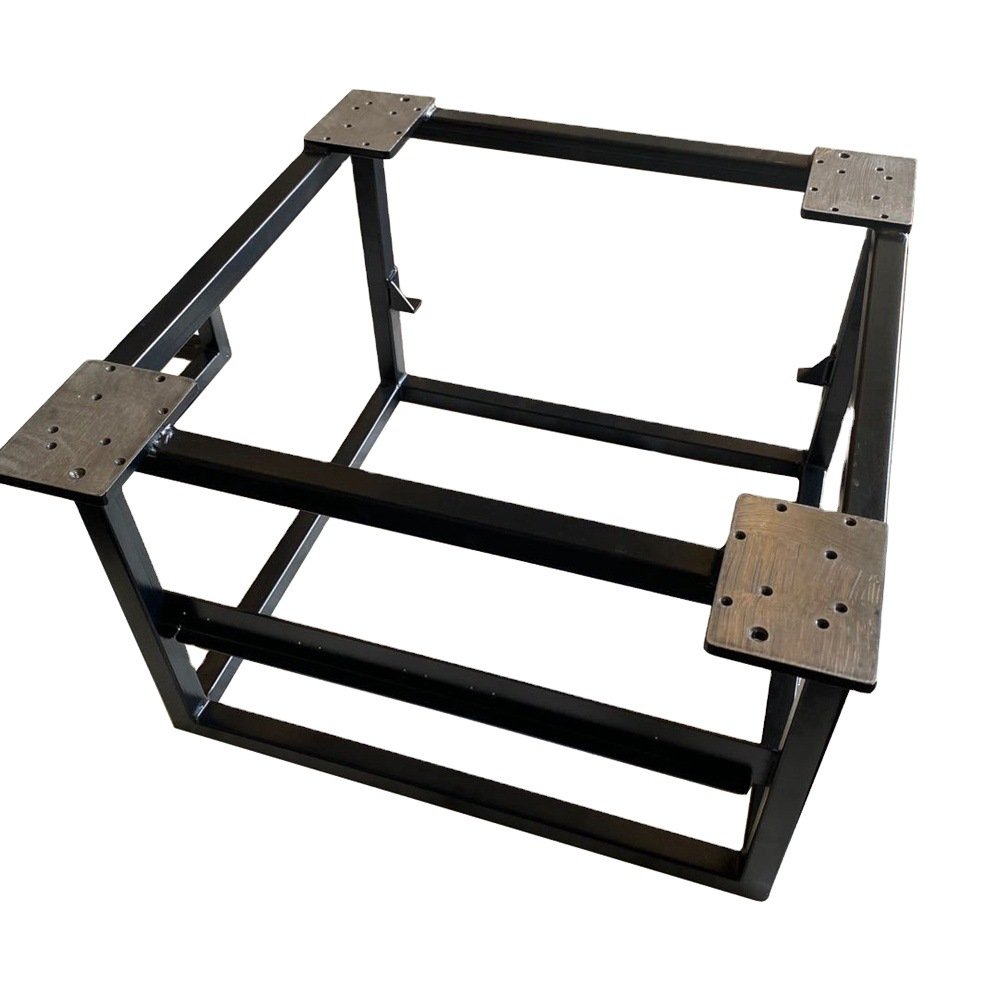
Abbildung 3: Ein geschweißter quadratischer Rohrrahmen mit Eckenplanken, vor der Beschichtung auf Winkel geprüft.
Materialien und Dicke für Blechschweißung
Weichstahl, Edelstahl und Aluminium
Weichstahl ist am leichtesten zu schweißen und verzeiht Zusetzungsfehler am besten, weshalb die meisten Rahmen aus Stahl bestehen. Kaltgewalztes Blech ab 1,0 mm wird bei MIG sauber geschweißt; unter 1,0 mm steigt das Durchbrennrisiko und TIG- oder Punktschweißen wird zur sinnvollen Wahl. Klassifikationen von Füll- und Basismetall werden vom American Welding Society aufgelistet.
Beim Edelstahl wird Blechschweißen schwierig. Er leitet die Wärme schlecht, daher konzentriert sich die Hitze am Naht und die Verzugbildung ist schlimmer als bei Stahl; zudem verliert er Korrosionsschutz, wenn die Naht überhitzt wird, was sich als dunkle, gekörnte Naht und später als Rost zeigt. Grade 304 deckt die meisten Arbeiten ab und 316 wird für Chloridexposition verwendet, wie auf der Materialseite für Edelstahl beschrieben.
Aluminium erfordert einen völlig anderen Prozess. Seine Oxidschicht schmilzt weit über dem Metall, daher ist AC TIG oder ein spezielles MIG-Setup erforderlich, und seine thermische Leitfähigkeit leitet die Wärme so schnell ab, dass Vorwärmen und höherer Strom Normalität sind. Dünnes Aluminium wird in der Blechfertigung in der Regel genietet oder gezapft, anstatt es zu schweißen.
Füllmetall und Schutzeinrichtung
Füllmaterial und Gas sind Teil der Spezifikation, nicht eine Werkstattpreferenz. Edelstahl wird mit passendem 308L oder 316L Füllmetall geschweißt, Weichstahl mit einer ER70S-artigen Drahtsorte und Aluminium mit 4043 oder 5356 Füllmetall. Das Schutzeinrichtung für Edelstahl ist normalerweise Argon mit einem kleinen Wasserstoff- oder Heliumzusatz; Weichstahl läuft mit einer CO2- oder Argonmischung.
Edelstahl benötigt auch den Schutz der Nahtrückseite, da die Wurzel ohne Gas oxidiert und diese Oxidschicht der Beginn der Korrosion ist. Spülung, ein Trägersystem oder ein Flussmittel tut diese Aufgabe. Stufungen für die Entfernung von Hitzeanfärbung werden von ASTM A380 beschrieben.
Dickenlimits und Nahtdesign
Die Dicken bestimmen das Nahtdesign im Blechschweißen. Unter 1,5 mm ist eine quadratische Stoßnaht ohne Spalt und voll durchdringend üblich und ein V-Vorbereitung ist nicht nötig; ab 3 mm wird eine V- oder U-Vorbereitung benötigt, damit der Lichtbogen die Wurzel erreicht. Die Toleranz beim Zusetzen ist bei dünnem Material eng, typischerweise unter 0,2 mm Spalt bei einer Stoßnaht, weil ein großer Spalt ohne Abschneiden der Kanten nicht überbrückt werden kann.
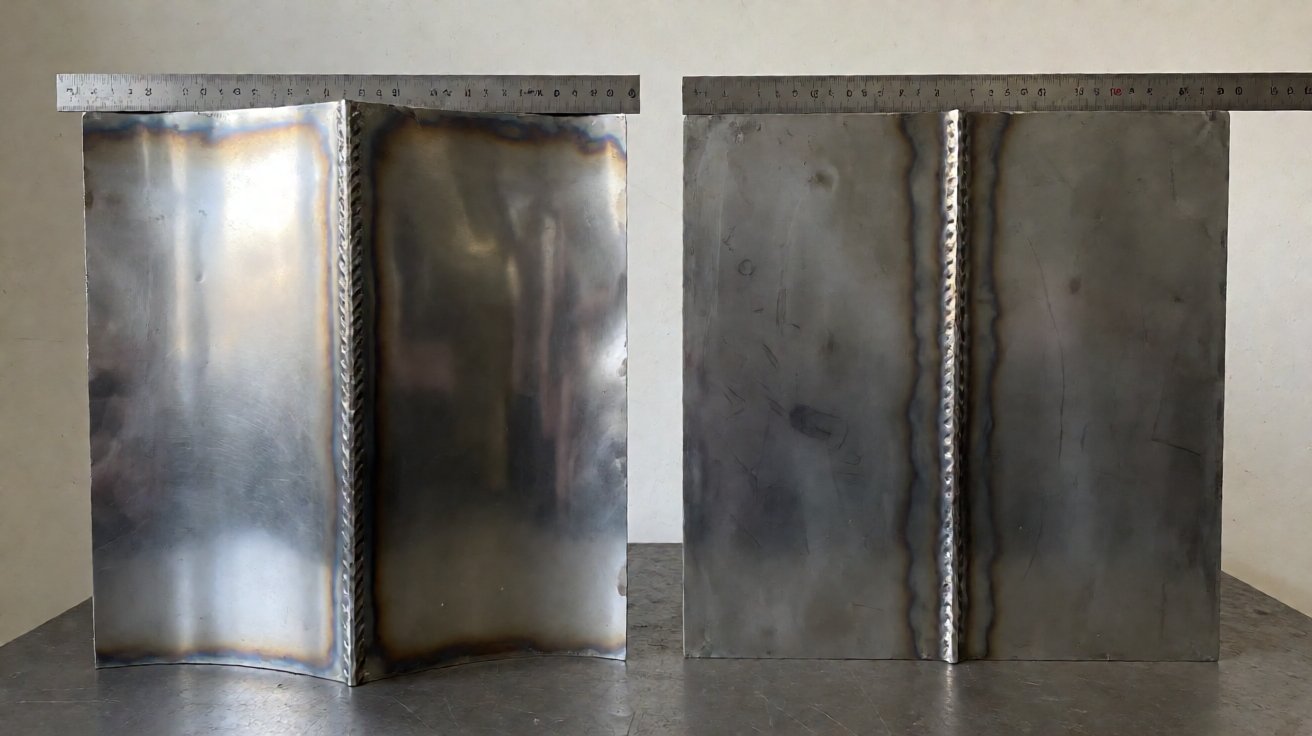
Abbildung 4: Die gleiche Naht, schlecht und gut geschweißt: ein gewölbtes, welliges Panel neben einer flachen.
Warum Blechschweißung zu Verzug führt und wie dieser kontrolliert wird
Der Mechanismus
Was verursacht Verzug beim Blechschweißen? Lokale Wärme. Der Bogen heizt eine schmale Metallzone auf Schmelztemperatur, während das umgebende Blech kalt bleibt, und wenn diese Zone abkühlt, zieht sie sich zusammen. Das Ergebnis ist eine Naht, die sich verkürzt, ein Rand, der sich wölbt, und eine Fläche, die wellig wird.
Es gibt drei Formen, jede mit einer unterschiedlichen Lösung: Längeneinziehung, die das Bauteil entlang der Schweißnaht verkürzt, Quereinziehung, die die Seiten zusammenzieht, und Winkelverzug, bei dem sich die Naht wie ein Scharnier anhebt.
Kontrolle durch Reihenfolge und Gleichgewicht
Die erste Kontrolle ist die Reihenfolge. Eine lange Naht wird niemals in einem Durchgang von Anfang bis Ende geschweißt; sie wird punktuell im Kurzstitch-Verfahren geschweißt, entweder im Rücklauf-Verfahren oder abwechselnd vom Zentrum nach außen. Beides verteilt die Wärme und erlaubt jedem Lauf, abzukühlen, bevor der nächste dazu addiert wird, und bei einem symmetrischen Bauteil werden beide Seiten in derselben Reihenfolge geschweißt, sodass die Einziehung ausgeglichen wird.
Die zweite Kontrolle ist die Einpressung. Eine Vorrichtung, die das Bauteil flach hält, zwingt die Einziehung gegen den Spannpratzen statt gegen die freie Form, und das Bauteil federt beim Lösen flach zurück, weshalb sich ein in einer schwachen Vorrichtung geschweißtes Panel sofort nach dem Herausnehmen wölben kann.
Kontrolle durch Wärmeeintrag und Technik
Der Wärmeeintrag ist Strom mal Spannung geteilt durch die Eintragsgeschwindigkeit, und jeder ist ein Hebel. Niedrigerer Amperestrom, schnellere Eintragsgeschwindigkeit und ein kleinerer Wärmepool reduzieren allesamt die Wärme, die in das Blech eindringt. Grenzwerte sind in AWS D1.1 tabellarisch dargestellt.
Zwei physikalische Hilfsmittel verrichten viel Arbeit: Kupfer-Rückkühlungsleisten und Kühlblöcke pressen gegen die Naht und ziehen Wärme heraus, weshalb eine Edelstahl-Naht über Kupfer flacher bleibt.
Kontrolle durch Konstruktion und Korrektur
Die billigste Kontrolle erfolgt in der Zeichnung: Nähte von großen flachen Flächen fernhalten, eine Rippe oder einen geschlossenen Kamm nahe der Schweißnaht hinzufügen und die Schweißlänge kurz halten. Wenn die Konstruktion nicht geändert werden kann, hilft eine Vormitstellung: Das Panel wird in die entgegengesetzte Richtung gewölbt, sodass die Einziehung es geraderückt.
Nach dem Schweißen ist die Korrektur begrenzt: Eine geschliffene Naht kann lokal zurückgeformt werden und eine leichte Wärmezugabe entfernt eine Welle aus Mildstahl, während Edelstahl schwieriger zu korrigieren ist, ohne Spuren zu hinterlassen.
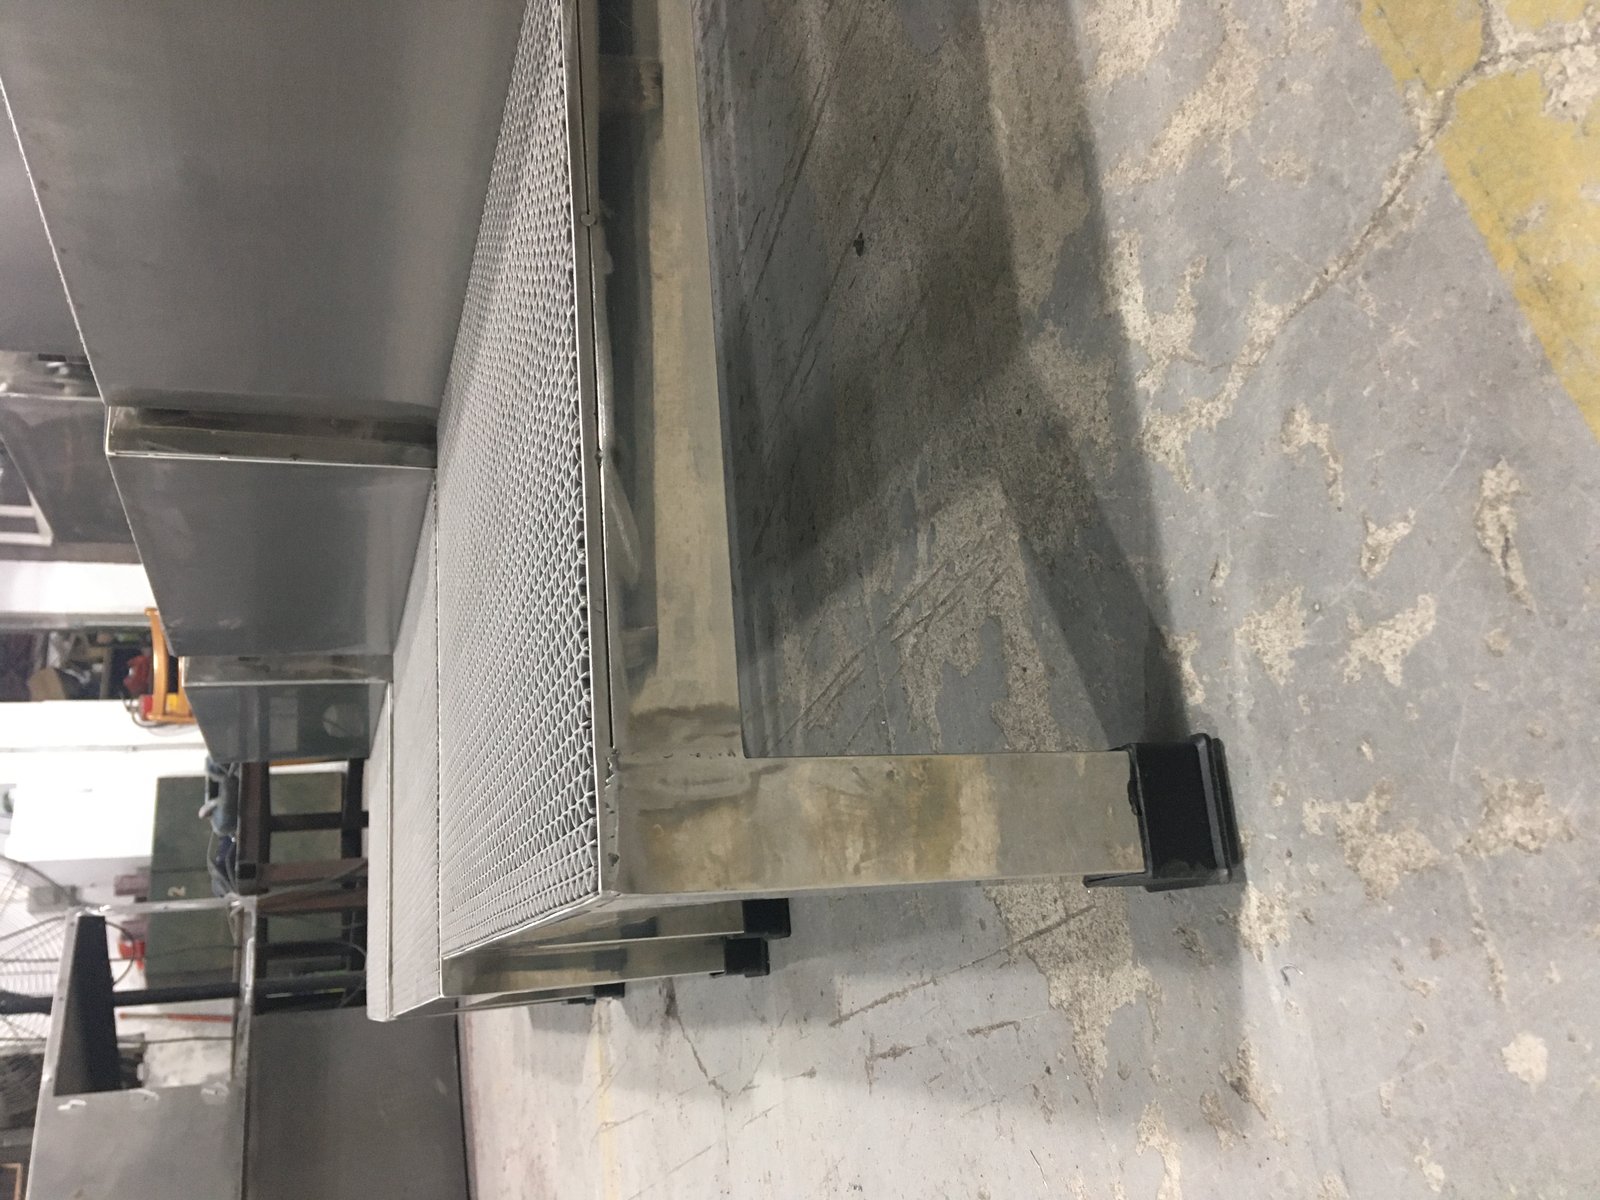
Abbildung 5: Edelstahl-Stufenmodul mit durchgehenden Schweißnähten, bündig ausgeglichen und aufbereiteter Oberfläche.
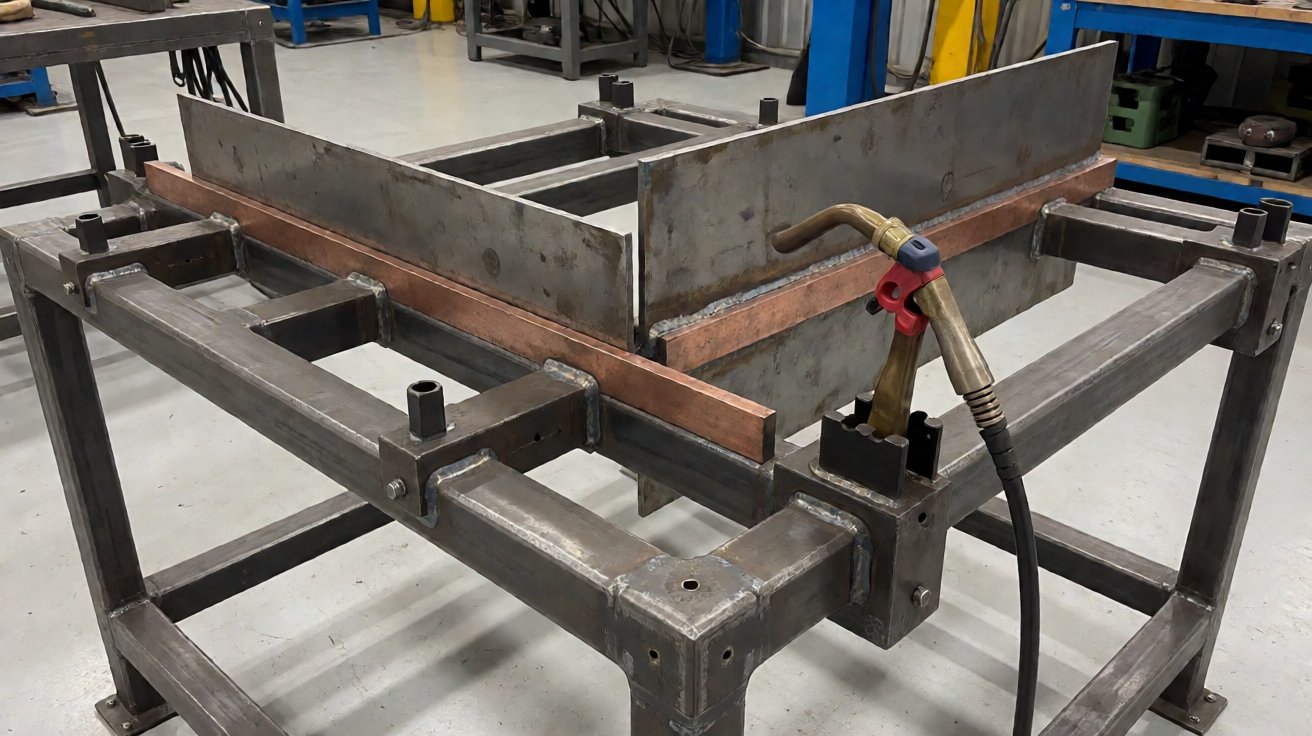
Abbildung 6: Eine Schweißvorrichtung mit Rastklemmen und Kupfer-Rückhalteleisten, die eine Naht gerade hält.
Schweißqualität, Inspektion und Dokumentation
Die Mängel, die zählen
Welche Qualitätsrisiken bestehen bei der Blechfertigungsschweißung? Diejenigen, die zur Ablehnung führen, sind vorhersehbar. Durchbrand bei dünnem Blech durch zu hohen Strom oder zu niedrige Schweißgeschwindigkeit. Schweißrinne, wo der Lichtbogen in das Grundmaterial neben der Schweißnaht gefressen und den Querschnitt eingeeengt hat. Poren durch einen schmutzigen Untergrund, feuchte Schweißzusätze oder verlorenes Schutzgas. Schweißen mit Einschnitten (Lack of fusion), wo der Lichtbogen über der Naht statt im Wurzelbereich lief. Und Verzug, der zwar streng genommen kein Schweißfehler ist, aber den Teil trotzdem unbrauchbar macht.
Jeder dieser Fehler hat ein direktes Gegenmittel: den Strom an die Dicke anpassen, die Fügefläche vor dem Schweißen bis zum blanken Metall reinigen, den Gasfluss einstellen und die Düse frei halten, und den Wärmeeintrag wie oben beschrieben kontrollieren. Die meisten Schweißversagen in einer Blechfertigungswerkstatt sind Vorbereitungsfehler und keine Operatorfehler.
Wie die Schweißnaht geprüft wird
Die Inspektion ist an die Anforderung angepasst. Eine Sichtprüfung bestätigt das Schweißnahtprofil, die Beinschenkelänge, Schweißrinnen und Verfärbungen an jedem Teil. Ein Fußmaß (Fillet Gauge) misst die Beinschenkelänge gegenüber der Zeichnung. Rissfarbe offenbart oberflächendurchgehende Risse und Poren bei Edelstahl und an jeder Naht, die dicht sein muss, gemäß ISO 3452-1. Ein Dichtheitsprüfung, sei es Druckabfall oder Wassereintauchung, beweist, dass ein Blechgehäuse, das IP65 oder besser halten muss, dicht ist.
Zerstörende oder radiografische Prüfungen sind bei Blechfertigung nicht üblich; sie treten bei Druckbehältern und tragenden Konstruktionen auf, was eine andere Lieferkette ist. Ein Käufer von Blechbauteilen sollte erwarten, dass die Maß- und Sichtprüfung mit einem dokumentierten Bericht erfolgt sowie eine Dichtheitsprüfung, wenn Dichtigkeit spezifiziert ist.
Dokumente, die die Schweißnaht beweisen
Eine Schweißauftrag für Blechfertigung sollte mit der Zeichnung in der aktuellen Revision, Materialzertifikaten mit Nennung der Güte und Chargennummer, Identifikation der Schweißzusätze und des Gases, Schweißerqualifikationsnachweisen (falls eine Norm angewendet wird) und dem Prüf- oder Dichtheitsbericht für das Los ankommen. Auch die Nachbehandlung wird dokumentiert: Passivierung bei Edelstahl gemäß ASTM A967 und die Nachbearbeitung sichtbarer Nähte.
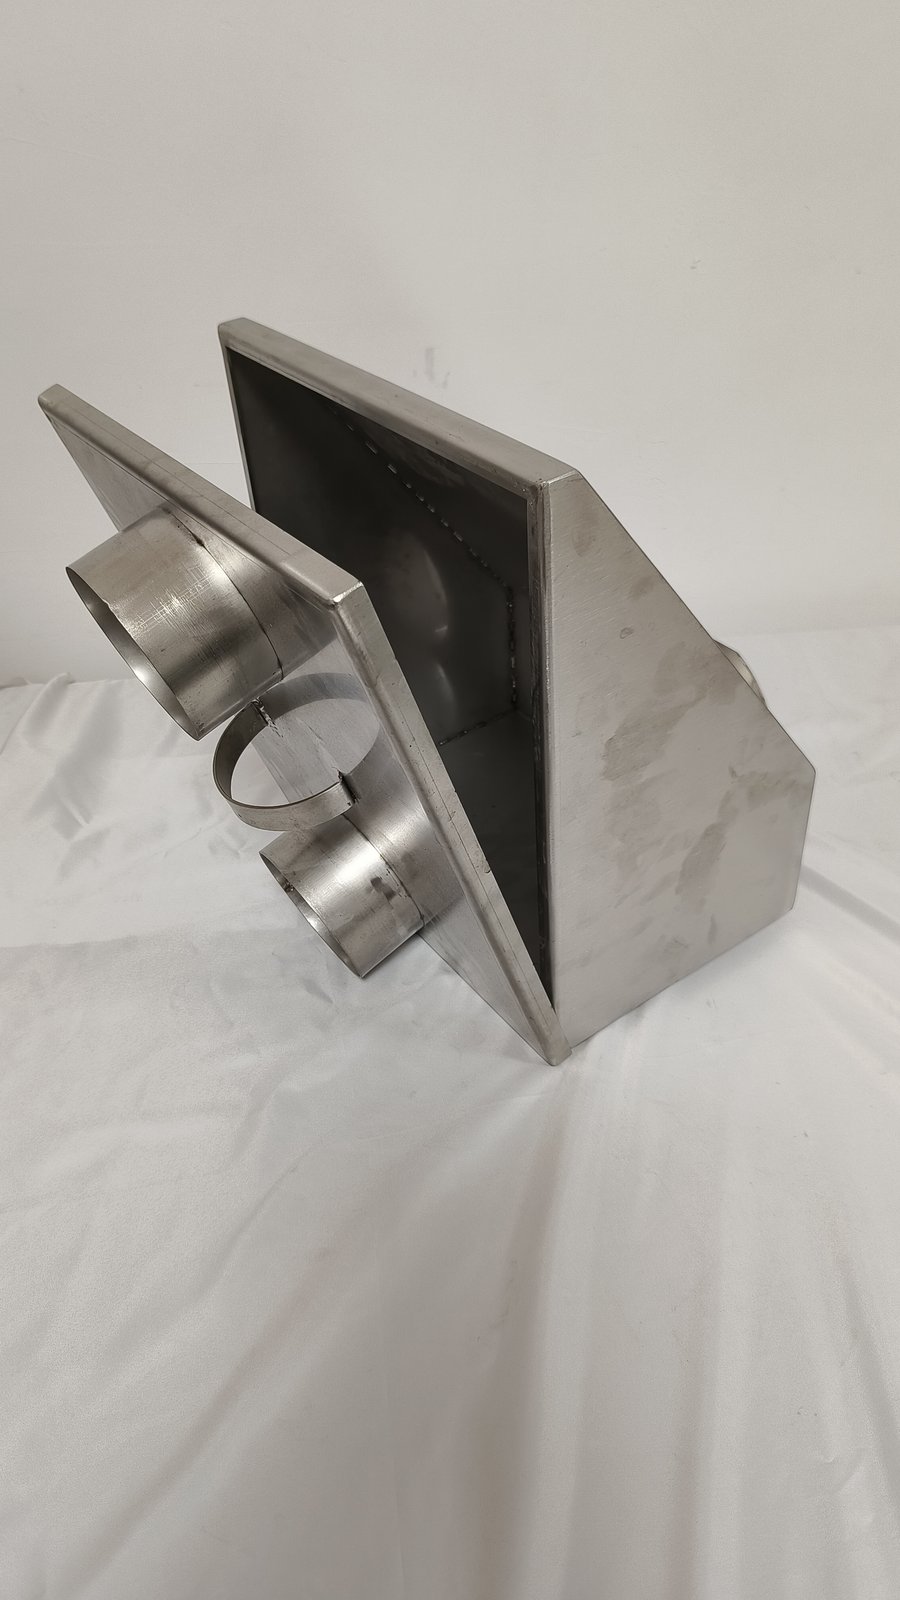
Abbildung 7: Eine geschweißte Blechfertigung-Umbaurichtung: Rohrausläufe, die in einen umgebogenen Kastenkorpus geschweißt werden.
Lieferzeit, Kosten und der Bestellprozess
Von der Zeichnung zum Muster
Das Blechschweißen beginnt mit einer gemeinsamen Überprüfung statt mit einem Brenner. Wir prüfen die Zeichnung hinsichtlich des Schweißnahtzugangs, denn eine Naht, die mit dem Brenner nicht erreichbar ist, kann nicht geschweißt werden; die Fugart und -dick; ob die Naht dicht, bearbeitet oder roh gelassen werden muss; und die Reihenfolge der Arbeitsschritte, da ein Teil, das nach dem Beschichten geschweißt wird, seine Oberfläche verliert.
Muster werden in 5 bis 10 Arbeitstagen nach der Zeichnungsfreigabe für eine umgebogene und geschweißte Montage bereitgestellt, in längeren Fristen, wenn eine Schweißvorrichtung hergestellt werden muss. Das erste Muster wird vor der Freigabe der Serie hinsichtlich Verzug und Winkelfehler gegenüber der Zeichnung sowie hinsichtlich der Dichtigkeit überprüft, falls Dichtigkeit vorgeschrieben ist.
Was die Kosten treibt
Die Preisfindung für das Blechschweißen erfolgt anhand der Nahtlänge und Komplexität, nicht anhand des Gewichtes des Teils. Eine kurze Naht in einer ungeschickten Position kostet mehr als eine lange Naht auf einem offenen Tisch, weil Zugang und Umlagewechsel dominieren. Bearbeitung und Oberflächenveredelung sind separate Arbeitsschritte und kosten oft genauso viel wie das Schweißen selbst, besonders wenn eine Edelstahlnaht gleichmäßig bearbeitet und poliert werden muss.
Die Vorrichtungskosten sind die andere Variable. Ein einmal zu schweißendes Teil benötigt keine Vorrichtung; ein Teil, das fünfzig Mal im Jahr geschweißt wird, benötigt eine, und die Vorrichtung wird einmal berechnet und dann abgeschrieben. Einkäufer, die eine Wiederholungsproduktion planen, sollten damit rechnen, dass die Einrichtung bei der ersten Bestellung anfallen wird, statt sie unsichtbar auf den Stückpreis aufzuteilen.
Chargengrößen und Preisklassen
Geschweißte Blechfertigung ist ein Geschäft mit niedriger bis mittlerer Stückzahl. Blechgehäuse laufen in der Regel 20 bis 100 Stück pro Charge, drei bis sechs Chargen pro Jahr, mit einer Mindestbestellmenge von ca. 20 Stück, sobald eine Vorrichtung vorhanden ist. FOB-Preise für ein geschweißtes, bearbeitetes und beschichtetes Blechgehäuse liegen typischerweise zwischen USD 40 und USD 180, abhängig von Größe, Wandstärke, Nahtlänge und Oberfläche, während ein geschweißtes Rohrgerüst zwischen USD 25 und USD 90 kostet.
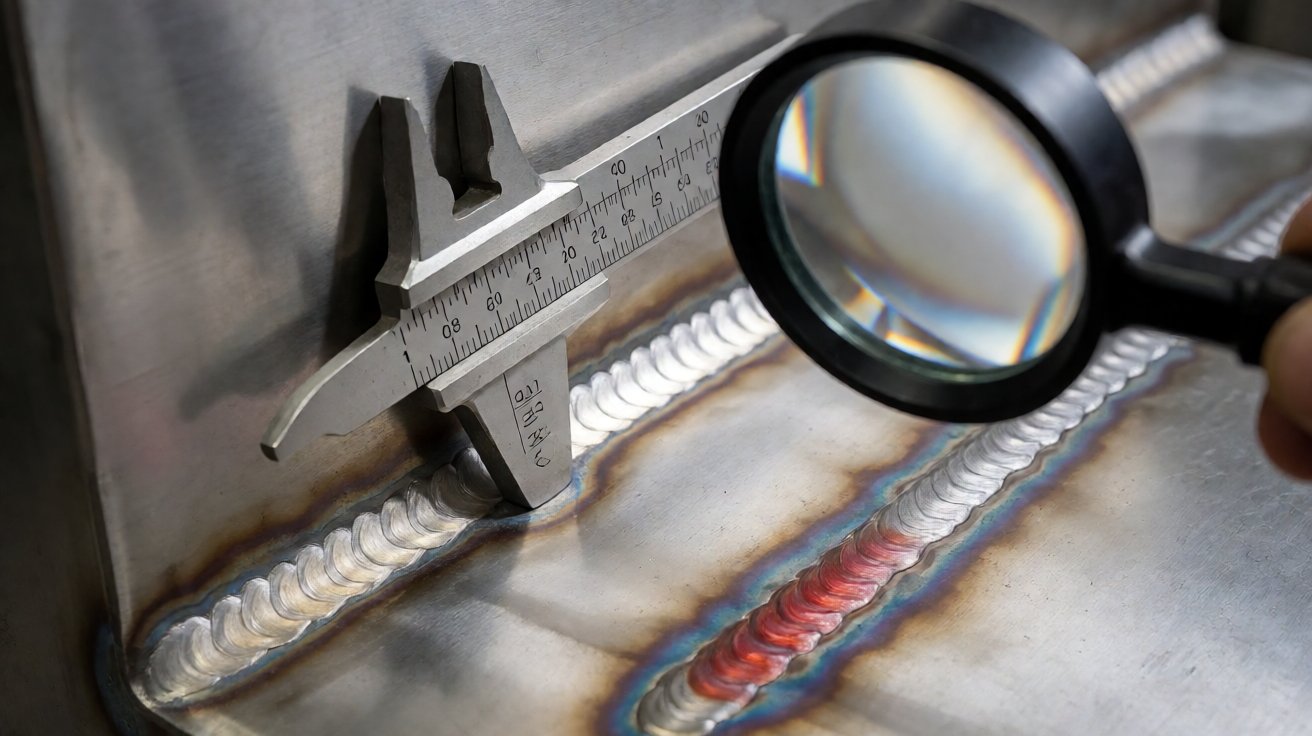
Abbildung 8: Schweißnahtprüfung: Winkelnahtvorlage an der Naht, Farbsprühe an der angrenzenden Naht.
Drei Blechschweißprogramme
Ein IP66 Außengehäuse für einen europäischen Integrator
Ein Gehäuseintegrator benötigte einen Außenbedienkasten, der den IP66-Standard bei einem Schlauchtест hielt und bei dem jeder Nahtverschluss durchgängig und der Türrahmen quadratisch genug sein musste, damit die Dichtung an allen vier Seiten abdichtet. Das Blechgehäuse bestand aus 2,0 mm kalzgenietetem Stahl mit einem gefalteten Korpus und einer geschweißten Ecknaht.
Wir schweißten die Blechmontage an den Ecknähten mit MIG, sequenziert, um den Schwindungsausgleich zu gewährleisten, und veredelten dann jede Einheit vor dem Beschichten und führten eine Dichtheitsprüfung durch. Die Lieferungen umfassten 60 Einheiten, viermal im Jahr, mit einer MOQ von 20 und FOB-Preisen von USD 95 bis USD 140. Die erste Serie wurde 25 Tage nach Freigabe versandt, das Log der Dichtheitsprüfung wurde mit jeder Serie mitgeliefert, und der jährliche Wert betrug ungefähr USD 28.000.
Ein spülfestes Edelstahlgehäuse für einen Leitsystemhersteller
Ein Leitsystemhersteller benötigte ein Edelstahlgehäuse, das täglich gespült werden konnte, ohne dass sich Bakterien ansammeln: alle Schweißnähte durchgängig, glatt nachbearbeitet und anschließend passiviert. Das Bauteil bestand aus 1,5 mm Material in Güte 304 mit einem in den Boden eingeschweißten Rohrauslass.
Die Blechschweißarbeiten wurden durchweg als TIG mit gereinigter Wurzelnaht durchgeführt, glatt nachbearbeitet und passiviert, und jede Einheit wurde entlang der inneren Naht mit Farbsprühe geprüft. Die Lieferungen umfassten 35 Einheiten, dreimal im Jahr, mit einer MOQ von 10 und FOB-Preisen von USD 120 bis USD 185. Die Lieferzeit der ersten Serie betrug 28 Tage und der jährliche Wert ungefähr USD 17.000.
Ein geschweißtes Rohrgerüst für einen Förderbandintegrator
Ein Förderbandintegrator benötigte ein geschweißtes Gestell aus 60 x 60 x 3 mm Vierkantrohr mit Eckmontageplatten, quadratisch innerhalb von 1,5 mm über die Diagonale, damit das Förderband ohne Justierung läuft.
Wir fertigten eine Schweißvorrichtung, die das Gestell während des Schweißens quadratisch hielt, führten die Eckverbindungen als TIG mit einer ausbalancierten Sequenz durch und prüften die Diagonale an jeder Einheit vor dem Beschichten. Die Lieferungen umfassten 40 Rahmen, zweimal im Jahr, mit einer MOQ von 15 und FOB-Preisen von USD 55 bis USD 85. Die erste Serie wurde 22 Tage nach Freigabe versandt und der jährliche Wert betrug ungefähr USD 11.000.
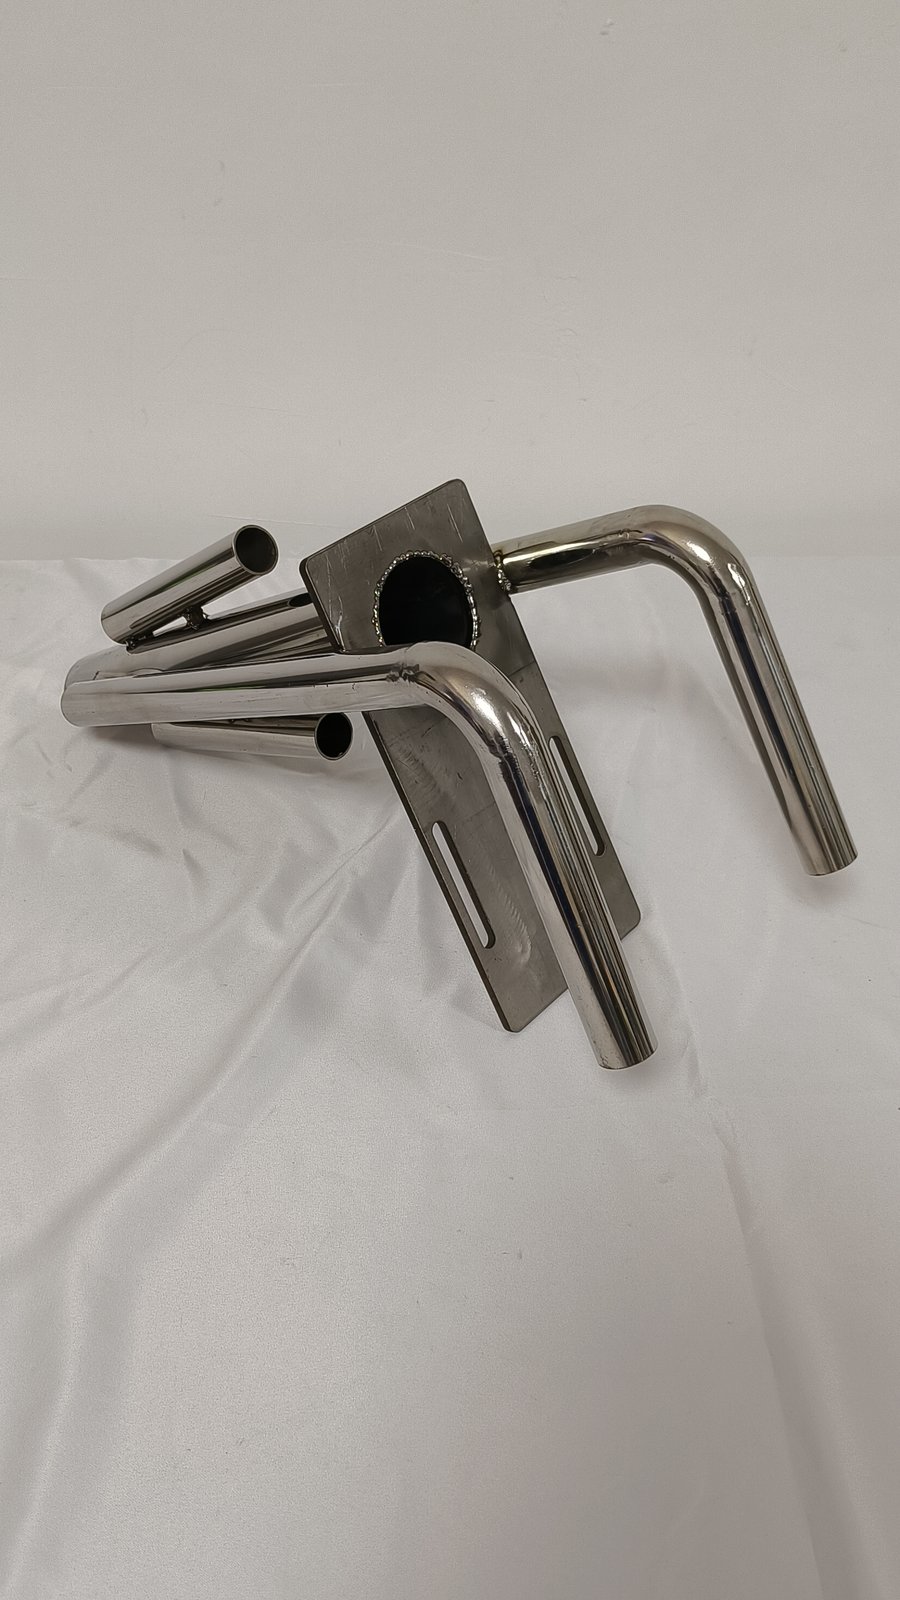
Abbildung 9: Eine polierte Rohrbau-Verbundkonstruktion, bei der jeder Schweißnaht in das Grundmaterial überführt wurde.
Wahl eines Partners für die Blechschweißung
Was bei der Angebotsanfrage zu klären ist
Stellen Sie vor dem Preisvergleich bei der Blechschweißung fünf Fragen. Welches Verfahren wird an jeder Naht angewendet und warum? Ist der Schweißzusatz durchgehend oder gesteppt (stitch), und reicht dies für die vorgeschriebene Dichtigkeit aus? Wird das Teil in einer Schweißvorrichtung (Fixierung) oder frei geschweißt? Welcher Nachbearbeitungsstandard gilt für sichtbare Nähte und ist er im Angebot enthalten? Und sind die Schweißerqualifikationen vorhanden, falls eine tragwerksbedingte Norm (Baunorm) gilt?
Die Antworten trennen die Lieferanten schnell. Ein Angebot, das das Verfahren pro Naht benennt, den Nachbearbeitungsstandard angibt und den Dichtheits test enthält, ist vergleichbar; ein Angebot, das nur ein Gewicht und einen Preis auflistet, ist es nicht, da zwei Fertiger dieselbe Zeichnung mit völlig unterschiedlicher Schweißqualität herstellen können, und der Preis allein verrät nicht, welche Qualität vorliegt.
Wo Lieferanten scheitern
Fehler bei der Blechschweißung häufen sich an denselben Stellen. Ein versiegelt blechgehäuse leckt an einer Ecke, weil die Naht gesteppt wurde und anschließend beschichtet wurde, wodurch der Spalt verdeckt wurde. Eine Blechtafeln verzieht sich, weil sie ohne Vorrichtung frei geschweißt wurde. Eine Edelstahl-Naht rostet innerhalb eines Jahres, weil die Wurzelnaute nie gasgedichtet (purged) wurde oder der Schweißzusatz nie passiviert wurde. Eine sichtbare Naht wirkt inakzeptabel, weil die Nachbearbeitung als Zuschlag angeboten wurde.
Keiner dieser Fehler ist exotisch. Sie sind das vorhersehbare Ergebnis davon, einen geschweißten Verbund so zu kalkulieren, als handele es sich um ein gefaltetes Teil, und sie lassen sich vermeiden, indem der Fugenanschluss vor dem Zuschnitt des ersten Teils geprüft wird.
So arbeitet XHX Metal
XHX Metal fertigt seit 2014 Blechbauteile und geschweißte Verbundkonstruktionen für Exportkunden aus Dongguan in einer 2.000-qm-Fabrik mit rund 30 Mitarbeitern und einer Kapazität von 500.000 Teilen pro Jahr. Die Equipementliste umfasst zwei 6-kW-Faserlaserzuschneidemaschinen mit +-0,01 mm Toleranz, CNC-Pressenstanzwerkzeugen, CNC-Biegen, TIG- und MIG-Schweißen sowie Pulverbeschichtung durch geprüfte Partner, alles unter ISO 9001:2015 mit CE-Dokumentation und SGS-Aufzeichnungen. Das Rahmenwerk für die Qualitätskontrolle der Schweißung ist in ISO 3834 festgelegt.
Für ein Blechschweißprogramm folgen Musterteile in 5 bis 10 Arbeitstagen und die ersten Lose in 15 bis 30 Tagen, wobei sich dies auf 35 Tage verlängert, wenn eine Schweißvorrichtung erforderlich ist. Senden Sie eine Zeichnung oder ein Muster mit Material, Dicke, Dichtigkeitsanforderung und Oberfläche über die Kontaktsseite; verwandte Arbeiten werden auf der Seite zu den Blech-Fähigkeiten und der Pulverbeschichtungs-Fähigkeitsseite beschrieben, und Anfragen erreichen auch sales01@xinghaoxin.com.
Häufig gestellte Fragen
Was ist Blechschweißung?
Es ist die Verbindung von gebogenen Blechbauteilen durch Verschweißen ihrer Kanten, mittels TIG, MIG oder Widerpunktschweißung, mit oder ohne Zusatzwerkstoff. Es wird verwendet, um versiegelte Gehäuse, tragende Rahmen und Rohrbau-Verbundkonstruktionen herzustellen, die nicht allein durch Falten gefertigt werden können.
Wie verhindert man Verzug dünner Bleche beim Schweißen?
Durch Kontrolle der Wärmeeinbringung und der Reihenfolge: niedrigerer Strom, schnellere Bogenfahrt, gestepptes oder rückwärtsstehendes Schweißen (back-step) statt einer langen continuous Naht, ausgewogenes Schweißen an symmetrischen Teilen, eine Vorrichtung, die das Teil flach hält, und Kupfer-Kühlleisten, die Wärme aus der Naht ableiten.
Können Sie 0,8 mm Edelstahl durchschweißen, ohne ihn einzuschweißen?
Ja, mit TIG bei niedriger Amperage und guter Passung. Unterhalb von 1,0 mm ist die Spalttoleranz sehr eng, daher müssen die Teile vor dem Schweißen präzise geschnitten und gebogen werden, und eine Vorrichtung ist in der Regel erforderlich, um die Naht geschlossen zu halten.
Führen Sie Dichtheitsproben an geschweißten Gehäusen durch?
Ja, wenn eine Dichtigkeit vorgeschrieben ist. Gehäuse, die IP65 oder höher erreichen müssen, werden vor der Beschichtung auf Dichtheit geprüft, in der Regel durch Druckabfall oder Wassereintauchtest, und das Prüfprotokoll wird mit dem Los geliefert.
Welche Dokumente begleiten eine geschweißte Bestellung?
Die freigegebene Zeichnung, Materialzertifikate mit Legierungsnummer und Schmelzechtnummer, Identifikation des Zusatzwerkstoffs und des Schutzgases, Aufzeichnungen über Schweißerqualifikationen, falls eine Norm gilt, das Prüfprotokoll und das Dichtheitsprotokoll, falls Dichtigkeit vorgeschrieben war.
Wie lange dauert die Blechschweißung?
Muster folgen in 5 bis 10 Arbeitstagen nach Zeichnungsfreigabe, länger, wenn eine Schweißvorrichtung gebaut werden muss. Erste Produktionslose werden in 15 bis 30 Tagen versandt, mit Verlängerung auf 35 Tage für einen großen geschweißten Verbund mit Nachbearbeitung und Beschichtung.
Please provide the WordPress article fragment you would like me to translate.

